


標準的な既製のエンクロージャでは、多くの場合、エンジニアリング上の妥協を強いられます。最適な熱管理、設置面積の制約、環境保護が犠牲になる可能性があります。高度なテクノロジーを一般的なボックスに適合させると、不必要なリスクが生じます。エンタープライズ ハードウェア、産業用制御、およびエネルギー貯蔵システムの場合、カスタマイズされた構造ソリューションが厳格な要件となります。
への移行 カスタム金属エンクロージャの製造により、 正確な統合が保証されます。内部コンポーネントは安全なままです。 NEMA や IP 評価などの厳格な運用コンプライアンスを満たします。このプロアクティブなアプローチにより、現場での早期故障が防止されます。また、最終的な組み立てプロセスも簡素化されます。
このガイドでは、OEM 製造パートナーを選択するための重要な評価基準を詳しく説明します。私たちは、統合された溶接およびコーティング機能が製品の信頼性とライフサイクル価値をどのように決定するかに焦点を当てています。材料の選択、自動化、単一ソースのパートナーシップによって生産戦略全体がどのように合理化されるかを学びます。
材料と精度の調整: 適切な合金 (カスタム スチール キャビネットと船舶グレードのアルミニウムなど) を選択し、厳密な寸法公差を適用することが、組み立て速度と現場でのパフォーマンスを左右します。
プロセスの拡張性: 手動溶接サービスからロボット溶接サービスへの移行は、安定した溶接溶け込みを実現し、大量生産での単価を下げるために重要です。
表面保護: 工業用粉体塗装サービスは見た目の美しさだけではありません。長期的な耐食性とコンプライアンスを確保するには、多段階の前処理と特殊なコーティングが必要です。
ベンダーの統合: 単一ソースの OEM 金属エンクロージャ メーカーと提携することで、物流上の摩擦が軽減され、リード タイムが短縮され、品質責任が集中化されます。
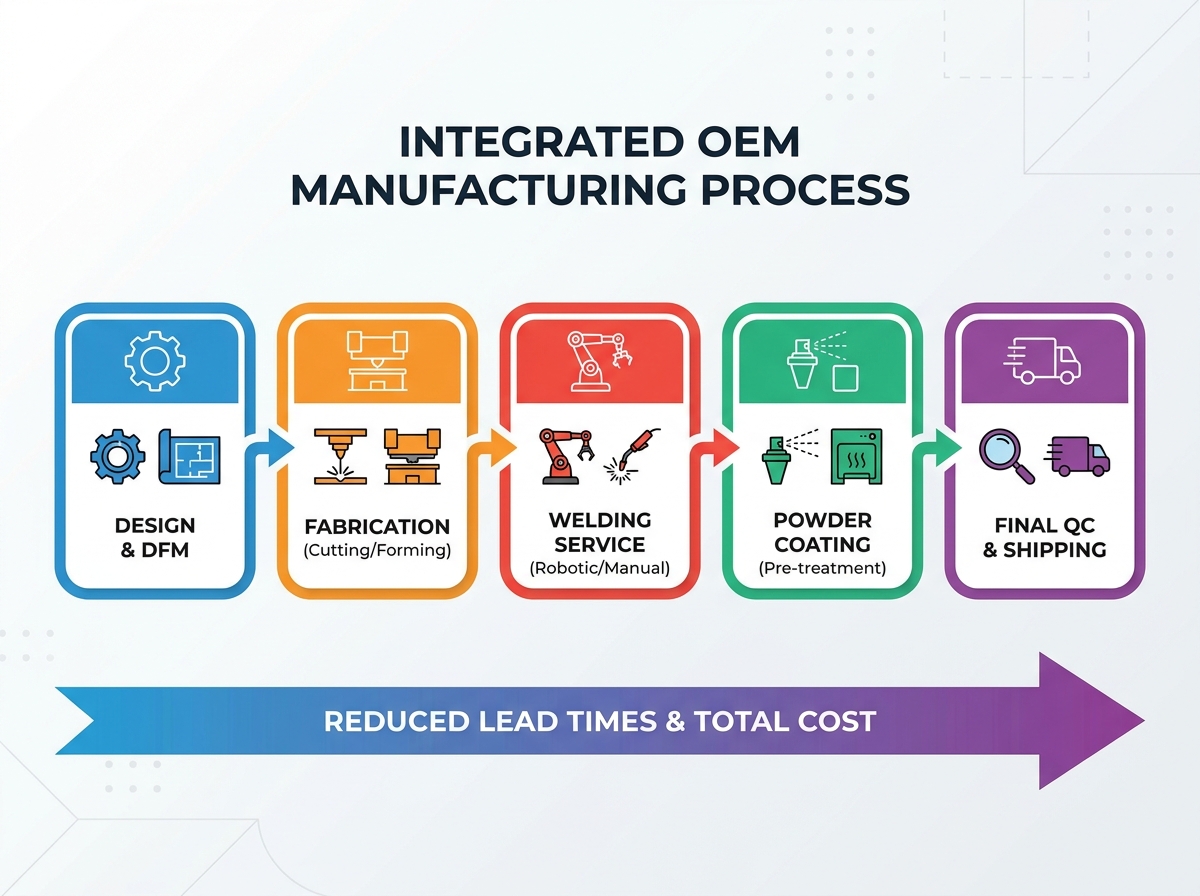
分断されたサプライチェーンは隠れたリスクを生み出します。コンポーネントを 1 つの施設で製造する場合があります。その後、溶接のために他の場所に輸送します。最後に、サードベンダーが仕上げプロセスを担当します。この断片化されたアプローチは、許容誤差の積み重ねにつながります。輸送中の損害が増加します。リードタイムがパンクしてしまう。垂直統合された施設と提携することで、このビジネス上の問題が解決されます。 1 つのチームが、平坦なシートから完成品までの公差予算全体を管理します。
設計段階の早い段階で製造エンジニアに協力してもらいます。彼らは金属を切断する前に、コストのかかる構造上の欠陥を特定します。効果的な DFM レビューにより、利用可能な工具に合わせて曲げ半径が最適化されます。自動固定タブを設計することで二次的な操作を減らします。エンジニアはファスナーを標準化して組み立てを簡素化します。これらの小さな調整により、生産時間が大幅に短縮されます。また、弱い関節も除去されます。
必要な動作しきい値を事前に定義する必要があります。これらの仕様により、ジョイントの設計、ガスケット要件、および材料の厚さが決まります。次の環境基準を考慮してください。
NEMA 4/4X: ホースからの水に対して防水シールが必要です。 「X」は、極度の耐食性を要求します。
NEMA 12: 落下する汚れ、循環する粉塵、非腐食性の滴下液体から屋内機器を保護します。
IP66/67: 完全な粉塵侵入保護を要求します。 IP67により一時的な水没時の安全性が確保されています。
のためのデザイン OEM の金属エンクロージャは、 これらの定格と厳密に一致する必要があります。溶接継ぎ目にわずかな隙間があると、直ちに IP67 テストに不合格になります。
高密度の電子機器は膨大な熱を発生します。設計では、戦略的なカットアウト、ルーバー、アクティブ冷却マウントを計画する必要があります。構造の完全性を損なうことなく、これらの機能を組み込む必要があります。ファンと通気口には、NEMA 定格を維持するための特殊なフィルターが必要です。 DFM エンジニアは、放熱チャネルが構造補強材と並行して完全に機能することを保証します。
正しい原材料を選択することで、製品のライフサイクルが決まります。エンジニアは、構造強度、重量制限、予算制限のバランスを取る必要があります。
環境が異なれば、特定の冶金特性が求められます。私たちは工業製造用の 3 つの主要な材料を評価します。
合金の種類 |
主な特徴 |
理想的な OEM アプリケーション |
|---|---|---|
炭素鋼 |
構造強度が高く、コスト効率が高く、コーティングが必要 |
屋内サーバーラック、産業用制御装置、標準 カスタムスチールキャビネット |
ステンレス鋼(304/316L) |
耐食性に優れ、衛生的です。 |
食品および飲料の加工、医療機器、海洋環境 |
アルミニウム(5052/6061) |
高い強度対重量比、自然な熱放散 |
通信機器、航空宇宙部品、屋外ポールマウントボックス |
炭素鋼なので剛性に優れています。ただし、表面保護をしないとすぐに錆びてしまいます。ステンレス鋼316Lにはモリブデンが含まれています。この添加により、塩化物による腐食を効果的に防ぎます。アルミ5052は割れることなくスムーズに曲がります。軽量通信設計では依然として最優先の選択肢です。
OEM の切断および曲げ能力を評価することは非常に重要です。レーザー切断と CNC プレス ブレーキ技術を検証する必要があります。一貫した曲げ角度は交渉の余地がありません。正確なカットアウトにより、シームレスな内部コンポーネントの取り付けが保証されます。最新のファイバー レーザーは、最小限の熱歪みで厚い鋼を迅速に切断します。 CNCプレスブレーキは精密なバックゲージを使用しています。何千ものユニットにわたってすべての曲げが完全に位置合わせされることを保証します。製造精度が低いと、外部ガスケットの破損が保証されます。
溶接は、最終製品の構造的完全性と侵入保護を定義します。手動と自動のどちらの方法を選択するかは、量、複雑さ、コンプライアンスのニーズに完全に依存します。
初期のプロトタイピングには依然として手動溶接が不可欠です。 AWS 認定の人間の専門知識が複雑な形状を効果的に処理します。経験豊富な溶接工は、部品の小さなバリエーションにその場で適応します。少量多品種の生産では、人間の溶接工が比類のない柔軟性を提供します。彼らは自動懐中電灯が届かない狭いコーナーを迂回します。
生産規模を拡大するには、絶対的な再現性が必要です。への移行 ロボット溶接サービスは 、量が増えるにつれて重要になります。
一貫性: 自動化されたセルは人間による差異を排除します。毎回同一の溶接ビードを確保します。正確な侵入深さをロックします。ロボットは一定の移動速度を維持します。この一貫性により、数千台のユニットにわたって厳密な熱歪み制御が実現されます。
スケーラビリティとコスト: 自動化には、より長い初期セットアップ時間が必要です。エンジニアはカスタムの治具を構築し、飛行経路をプログラムする必要があります。ただし、実行するとサイクル タイムは大幅に短縮されます。単位当たりの人件費は縮小します。大規模プロジェクトの場合、自動化により予測可能な価格設定が確保されます。
選択した方法は構造荷重要件をサポートする必要があります。また、液体および防塵シールを保証する必要があります。シーム溶接を連続的に行うと、接合部全体が溶けてしまいます。 NEMA 4X エンクロージャに必要な侵入不可能なバリアを作成します。ステッチ溶接では、間隔をあけて短く溶接します。時間を節約し、熱を最小限に抑えます。ただし、ステッチ溶接では隙間が残ります。環境シールを実現するには、強力な二次コーキングが必要です。
地金は過酷な環境ではすぐに劣化します。工業用表面仕上げを施すと酸化を防ぎます。また、ブランドのプレゼンテーションも向上します。
標準的な液体ペイントでは、耐久性の高いハードウェアには不十分なことがよくあります。傷がつきやすいです。衝撃で欠けてしまいます。逆に、粉体塗装は優れた機械的特性を提供します。乾燥粉末は静電気で付着します。次に、オーブンで粉末を硬化させ、硬い架橋シェルを形成します。比類のない耐衝撃性を実現します。また、電気的安全性のための優れた誘電特性も備えています。
プレミアム 粉体塗装サービスは 準備に大きく依存します。汚れた金属の上にコーティングを施すと確実に剥がれます。自動化された多段階洗浄システムが必須です。リン酸鉄またはジルコニウム浴を使用します。これらの段階で製造油が除去されます。表面のスケールを除去します。最終的には、微細なテクスチャーが作成されます。このテクスチャーにより、最終的なパウダー塗布に最適な接着面が形成されます。
メーカーの仕上げの品質管理プロトコルを評価します。目視検査だけに頼らないでください。文書化されたテスト手順が必要です。
塩水噴霧試験: ASTM B117 試験では、コーティングされたパネルを連続的な塩霧にさらします。長期にわたる耐食性を検証します。
クロスハッチの接着: 検査官は仕上げをグリッドに採点します。専用のテープを貼って剥がしていきます。これは、粉末が基材にどれだけ強く結合するかをテストします。
厚さ測定: 品質チームはデジタルゲージを使用します。すべての平らな表面と内側のコーナーにわたって一貫したミル厚さの測定が保証されます。
高度な環境には特殊な配合が必要です。屋外用途には、耐紫外線性 TGIC ポリエステルが必要です。これらは、直射日光によるチョーキングや色あせを防ぎます。医療環境では抗菌コーティングが使用されています。これらの仕上げは銀イオンを放出して細菌の増殖を抑制します。繊細な電子ハウジングは、ESD (静電気放電) に安全なコーティングの恩恵を受けています。内部マイクロプロセッサから静電気を安全に放散します。
適切な製造パートナーを選択することが、長期的な成功を左右します。スケーリングの要求に適応できるベンダーが必要です。
切断、成形、溶接、塗装を一貫して行うベンダーを優先します。垂直統合により、知的財産のリスクが軽減されます。輸送コストを大幅に削減します。内部の品質ループを強化します。成形ミスが発生した場合、溶接部門が即座に発見します。次のバッチを実行する前に CNC プログラムを修正します。バラバラ 金属製の筐体の製造により、 このフィードバック ループが数週間遅れます。
検証可能な ISO 9001:2015 認証を探してください。この規格は、厳格な手順管理の下で業務が行われていることを証明します。文書化された初回商品検査 (FAI) プロセスを要求します。 FAI は、量産を開始する前に、あらゆる寸法がエンジニアリングプリントと一致していることを検証します。堅牢な材料トレーサビリティが求められます。鋼バッチに欠陥があることが判明した場合、特定の工場まで追跡しなければなりません。
彼らの敏捷性を評価します。有能なパートナーはラピッドプロトタイピングを効率的に実行します。プロトタイプは、形状、フィット感、機能を検証します。検証が完了したら、透明性のある移行計画を提供する必要があります。彼らはどのように規模を拡大するのかを説明する必要があります。注文量が増加した場合に、手動溶接を自動セルにどのように移行するかを尋ねてください。
ウェブサイトのパンフレットのみに基づいてベンダーを選択しないでください。施設監査を依頼してください。バーチャルツアーは機能しますが、実際に訪問すると、実際の運営上の清潔さがわかります。相互秘密保持契約 (NDA) を提出します。 3D CAD モデルを送信します。 DFM フィードバックを慎重に評価します。透明性のあるパートナーは、高価な設計上の欠陥を強調します。最初の見積もりの透明性を提供し、材料費、人件費、仕上げ費を明確に分類します。
カスタム製造は、製品の信頼性と市場でのブランド認知への基礎的な投資として機能します。
評価基準を、単価の最低値だけから変更します。長期的に最も高いライフサイクル価値に焦点を当てます。
不良率の低下、統合されたサービス、予測可能な納期スケジュールを提供する能力を考慮に入れてください。
製品開発サイクルの早い段階でエンジニアリング チームと連携します。
包括的な DFM レビューのために CAD ファイルを送信します。最終設計を凍結する前に、コストを節約する製造調整を特定します。
A: 現実的なタイムラインは通常 2 ~ 6 週間です。これは、原材料の入手可能性と設計の複雑さに完全に依存します。垂直統合された施設は通常、より高速なプロトタイプを提供します。切断やコーティングの段階で外部ベンダーを待つことはありません。
A: 粉体塗装は高温で焼き付けるプロセスを利用します。これにより、乾燥粉末が融解して固体の架橋バリアになります。欠け、引っかき傷、酸化に対する優れた耐性を備えています。過酷な産業環境において、標準的な液体塗料よりも大幅に優れた性能を発揮します。
A: 年間生産量が同一ユニット数百を超える場合には、ロボットによる自動化をお勧めします。これは、絶対的な再現性が厳格なコンプライアンス要件である場合にも必要です。自動化されたセルにより人間による差異が排除され、一貫した接合強度と同一の外観仕上げが保証されます。
A: はい。 OEM は、これらの定格に必要な正確な設計仕様に従って物理構造を製造します。ただし、最終的に完全に組み立てられたユニットは通常、独立したテストを受ける必要があります。最終製品の所有者は、認定された研究所からの公式認証を取得します。


