
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-25 Origine : Site


Les boîtiers standard disponibles dans le commerce imposent souvent des compromis techniques. Vous pourriez sacrifier une gestion thermique optimale, des contraintes d’encombrement ou la protection de l’environnement. Adapter votre technologie avancée pour l’adapter à un boîtier générique crée des risques inutiles. Pour le matériel d’entreprise, les contrôles industriels et les systèmes de stockage d’énergie, une solution structurelle sur mesure est une exigence stricte.
Transition vers la fabrication de boîtiers métalliques sur mesure garantit une intégration exacte. Les composants internes restent sécurisés. Vous respectez une conformité opérationnelle rigoureuse, telle que les classifications NEMA et IP. Cette approche proactive évite les pannes prématurées sur le terrain. Cela simplifie également votre processus d’assemblage final.
Ce guide détaille les critères d'évaluation critiques pour la sélection d'un partenaire de fabrication OEM. Nous nous concentrons sur la façon dont les capacités intégrées de soudage et de revêtement déterminent la fiabilité des produits et leur valeur pendant leur cycle de vie. Vous apprendrez comment la sélection des matériaux, l'automatisation et les partenariats avec une source unique rationalisent l'ensemble de votre stratégie de production.
Alignement des matériaux et de précision : la sélection du bon alliage (par exemple, une armoire en acier personnalisée ou de l'aluminium de qualité marine) et l'application de tolérances dimensionnelles strictes dictent la vitesse d'assemblage et les performances sur le terrain.
Évolutivité du processus : une transition d'un service de soudage manuel à un service de soudage robotisé est essentielle pour obtenir une pénétration constante des soudures et réduire les coûts unitaires pour les volumes élevés.
Protection des surfaces : Un service de revêtement en poudre industriel n’est pas seulement esthétique ; un prétraitement en plusieurs étapes et des revêtements spécialisés sont nécessaires pour assurer une résistance à la corrosion et une conformité à long terme.
Consolidation des fournisseurs : le partenariat avec un fabricant de boîtiers métalliques OEM à source unique réduit les frictions logistiques, raccourcit les délais de livraison et centralise la responsabilité de la qualité.
Les chaînes d’approvisionnement décousues créent des risques cachés. Vous pouvez fabriquer des composants dans une seule installation. Ensuite, vous les expédiez ailleurs pour le soudage. Enfin, un troisième fournisseur s'occupe du processus de finition. Cette approche fragmentée conduit à des erreurs d’empilement des tolérances. Les dommages causés par le transport augmentent. Les délais explosent. Le partenariat avec une installation verticalement intégrée résout ce problème commercial. Une équipe contrôle l’intégralité du budget de tolérance, de la feuille plate au produit fini.
Engagez des ingénieurs de fabrication dès le début de votre phase de conception. Ils identifient les défauts structurels coûteux avant de couper du métal. Des examens DFM efficaces optimisent les rayons de courbure pour correspondre aux outils disponibles. Ils réduisent les opérations secondaires en concevant des languettes auto-fixantes. Les ingénieurs standardisent les fixations pour simplifier l’assemblage. Ces petits ajustements réduisent considérablement les heures de production. Ils éliminent également les articulations fragiles.
Vous devez définir dès le départ les seuils opérationnels requis. Ces spécifications dictent la conception de vos joints, les exigences en matière de joints et l’épaisseur du matériau. Tenez compte des normes environnementales suivantes :
NEMA 4/4X : nécessite des joints étanches contre l'eau dirigée par le tuyau. Le « X » impose une résistance extrême à la corrosion.
NEMA 12 : Protège les équipements intérieurs contre les chutes de saleté, la poussière en circulation et les liquides dégoulinants non corrosifs.
IP66/67 : Exige une protection complète contre la pénétration de la poussière. IP67 garantit la sécurité lors d'une immersion temporaire dans un liquide.
Concevoir pour un le boîtier métallique OEM nécessite un alignement strict avec ces valeurs nominales. Un léger écart dans une soudure fera immédiatement échouer un test IP67.
L’électronique haute densité génère une immense chaleur. Votre conception doit prévoir des découpes stratégiques, des persiennes et des supports de refroidissement actifs. Vous devez intégrer ces fonctionnalités sans compromettre l’intégrité structurelle. Les ventilateurs et les évents nécessitent des filtres spécialisés pour maintenir les cotes NEMA. Les ingénieurs DFM veillent à ce que les canaux de dissipation thermique fonctionnent parfaitement aux côtés des renforts structurels.
La sélection de la bonne matière première définit le cycle de vie de votre produit. Les ingénieurs doivent équilibrer la résistance structurelle, les restrictions de poids et les limites budgétaires.
Différents environnements exigent des propriétés métallurgiques spécifiques. Nous évaluons trois matériaux principaux pour la fabrication industrielle :
Type d'alliage |
Caractéristiques clés |
Applications OEM idéales |
|---|---|---|
Acier au carbone |
Haute résistance structurelle, économique, nécessite un revêtement |
Racks de serveurs intérieurs, contrôles industriels, un standard armoire en acier sur mesure |
Acier inoxydable (304/316L) |
Résistance exceptionnelle à la corrosion, hautement sanitaire |
Transformation des aliments et boissons, dispositifs médicaux, environnements marins |
Aluminium (5052/6061) |
Rapport résistance/poids élevé, dissipation naturelle de la chaleur |
Équipements télécom, composants aérospatiaux, boîtiers extérieurs montés sur poteau |
L'acier au carbone offre une excellente rigidité. Cependant, il rouille rapidement sans protection de surface. L'acier inoxydable 316L contient du molybdène. Cet ajout résiste efficacement à la corrosion des chlorures. L'aluminium 5052 se plie en douceur sans se fissurer. Il reste un premier choix pour les conceptions de télécommunications légères.
L'évaluation des capacités de découpe et de pliage d'un équipementier est cruciale. Vous devez vérifier leur technologie de découpe laser et de presse plieuse CNC. Des angles de courbure cohérents ne sont pas négociables. Des découpes précises garantissent un montage transparent des composants internes. Les lasers à fibre modernes coupent rapidement l’acier épais avec une distorsion thermique minimale. Les presses plieuses CNC utilisent des butées arrière de précision. Ils garantissent que chaque coude s’aligne parfaitement sur des milliers d’unités. Une mauvaise précision de fabrication garantit des défaillances des joints externes.
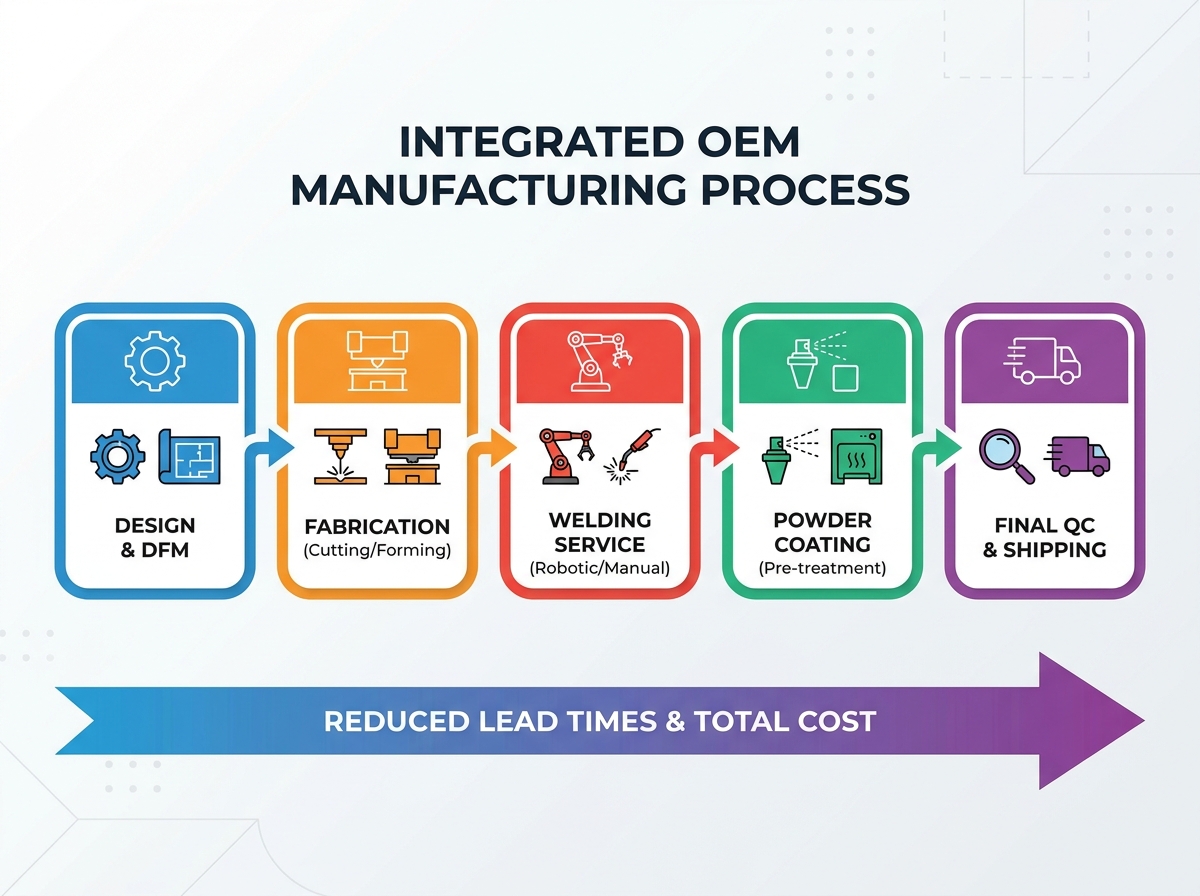
Le soudage définit l’intégrité structurelle et la protection contre la pénétration de votre produit final. Le choix entre les méthodes manuelles et automatisées dépend entièrement de vos besoins en matière de volume, de complexité et de conformité.
Le soudage manuel reste essentiel pour les premiers prototypages. L'expertise humaine certifiée AWS gère efficacement les géométries complexes. Les soudeurs expérimentés s’adaptent à la volée aux variations mineures des pièces. Pour les séries de production à faible volume et à mélange élevé, les soudeurs humains offrent une flexibilité inégalée. Ils manœuvrent dans les coins étroits où les torches automatisées ne peuvent pas atteindre.
La production à grande échelle nécessite une répétabilité absolue. Une transition vers un le service de soudage robotisé devient critique à mesure que les volumes augmentent.
Cohérence : les cellules automatisées éliminent la variance humaine. Ils garantissent des cordons de soudure identiques à chaque fois. Ils verrouillent la profondeur de pénétration exacte. Les robots maintiennent des vitesses de déplacement constantes. Cette cohérence permet un contrôle strict de la distorsion thermique sur des milliers d’unités.
Évolutivité et coût : l'automatisation nécessite des temps de configuration initiale plus élevés. Les ingénieurs doivent construire des montages personnalisés et programmer les trajectoires de vol. Cependant, les temps de cycle diminuent considérablement une fois exécutés. Les coûts unitaires de main-d’œuvre diminuent. Pour les projets à volume élevé, l’automatisation garantit des prix prévisibles.
La méthode que vous avez choisie doit prendre en charge les exigences de charge structurelle. Il doit également garantir une étanchéité aux liquides et à la poussière. Le soudage continu fait fondre tout le joint. Il crée une barrière impénétrable nécessaire aux boîtiers NEMA 4X. Le soudage par points applique des soudures courtes et espacées. Cela permet de gagner du temps et de minimiser la chaleur. Cependant, le soudage par points laisse des lacunes. Il nécessite un calfeutrage secondaire important pour obtenir une étanchéité environnementale.
Le métal nu se dégrade rapidement dans les environnements difficiles. L’application d’une finition de surface industrielle stoppe l’oxydation. Cela rehausse également la présentation de votre marque.
La peinture liquide standard est souvent insuffisante pour la quincaillerie lourde. Il se raye facilement. Il s'écaille à l'impact. À l’inverse, le revêtement en poudre offre des propriétés mécaniques supérieures. La poudre sèche adhère électrostatiquement. Les fours durcissent ensuite la poudre pour en faire une coque dure et réticulée. Il offre une résistance aux chocs inégalée. Il offre également d'excellentes propriétés diélectriques pour la sécurité électrique.
Une prime Le service de revêtement en poudre repose fortement sur la préparation. Le revêtement sur du métal sale garantit le pelage. Les systèmes de lavage automatisés à plusieurs étapes sont obligatoires. Ils utilisent des bains de phosphate de fer ou de zirconium. Ces étapes éliminent les huiles de fabrication. Ils détartrent la surface. En fin de compte, ils créent une texture microscopique. Cette texture crée une surface de liaison optimale pour l'application finale de la poudre.
Évaluer les protocoles de contrôle qualité du fabricant pour les finitions. Ne vous fiez pas uniquement aux inspections visuelles. Exiger des procédures de test documentées.
Test au brouillard salin : les tests ASTM B117 exposent les panneaux revêtus à un brouillard salin continu. Il vérifie la résistance à la corrosion à long terme.
Adhésion à hachures croisées : les inspecteurs marquent l'arrivée dans une grille. Ils appliquent du ruban adhésif spécialisé et le retirent. Cela teste la force avec laquelle la poudre adhère au substrat.
Mesures d'épaisseur : les équipes qualité utilisent des jauges numériques. Ils garantissent des mesures d'épaisseur constantes sur toutes les surfaces planes et les coins intérieurs.
Les environnements avancés exigent des formulations spécialisées. Les applications extérieures nécessitent des polyesters TGIC résistants aux UV. Ceux-ci empêchent le farinage et la décoloration sous la lumière directe du soleil. Les environnements médicaux utilisent des revêtements antimicrobiens. Ces finitions libèrent des ions d'argent pour supprimer la croissance bactérienne. Les boîtiers électroniques sensibles bénéficient de revêtements sécurisés ESD (décharge électrostatique). Ils dissipent en toute sécurité les charges statiques des microprocesseurs internes.
Choisir le bon partenaire de fabrication détermine votre succès à long terme. Vous avez besoin d’un fournisseur capable de s’adapter à vos demandes d’évolution.
Donnez la priorité aux fournisseurs qui continuent de découper, former, souder et revêtir sous un même toit. L'intégration verticale atténue les risques liés à la propriété intellectuelle. Cela réduit considérablement les coûts de transport. Il resserre les boucles de qualité internes. Si une erreur de formage survient, le service de soudage la détecte instantanément. Ils corrigent le programme CNC avant l'exécution du prochain lot. Décousu la fabrication de boîtiers métalliques retarde cette boucle de rétroaction de plusieurs semaines.
Recherchez les certifications ISO 9001:2015 vérifiables. Cette norme prouve qu'ils opèrent sous des contrôles procéduraux stricts. Demandez leurs processus documentés d’inspection du premier article (FAI). Un FAI vérifie que chaque dimension correspond à l'impression technique avant le début de la production de masse. Exigez une traçabilité robuste des matériaux. Si un lot d'acier s'avère défectueux, ils doivent le remonter jusqu'à l'usine spécifique.
Évaluez leur agilité. Un partenaire compétent exécute efficacement le prototypage rapide. Les prototypes valident la forme, l'ajustement et la fonction. Une fois validés, ils doivent proposer un plan de transition transparent. Ils devraient expliquer comment ils vont se développer. Demandez-leur comment ils font la transition d'une soudure manuelle vers une cellule automatisée à mesure que vos volumes de commandes augmentent.
Ne sélectionnez pas un fournisseur uniquement sur la base d'une brochure de site Web. Demandez un audit des installations. Les visites virtuelles fonctionnent, mais les visites physiques révèlent leur véritable propreté opérationnelle. Soumettez un accord mutuel de non-divulgation (NDA). Envoyez-leur un modèle CAO 3D. Évaluez attentivement leurs commentaires DFM. Des partenaires transparents mettront en évidence des défauts de conception coûteux. Ils offriront une transparence dans les devis initiaux, en ventilant clairement les coûts de matériaux, de main-d'œuvre et de finition.
La fabrication sur mesure constitue un investissement fondamental dans la fiabilité de votre produit et dans la perception de votre marque sur le marché.
Éloignez vos critères d’évaluation du seul coût unitaire le plus bas. Concentrez-vous sur la valeur la plus élevée du cycle de vie à long terme.
Tenez compte de leur capacité à fournir des taux de défauts réduits, des services intégrés et des calendriers de livraison prévisibles.
Engagez les équipes d’ingénierie dès le début du cycle de développement de vos produits.
Soumettez vos fichiers CAO pour un examen DFM complet. Identifiez les ajustements de fabrication permettant de réduire les coûts avant de geler la conception finale.
R : Les délais réalistes varient généralement de 2 à 6 semaines. Cela dépend entièrement de la disponibilité des matières premières et de la complexité de la conception. Les installations intégrées verticalement fournissent généralement des prototypes plus rapides. Ils n'attendent pas de fournisseurs externes pour les étapes de découpe ou de revêtement.
R : Le revêtement en poudre utilise un processus de cuisson à haute température. Cela fait fondre la poudre sèche en une barrière solide et réticulée. Il offre une résistance exceptionnelle à l’écaillage, aux rayures et à l’oxydation. Elle surpasse considérablement la peinture liquide standard dans les environnements industriels difficiles.
R : Nous recommandons l’automatisation robotisée lorsque les volumes annuels dépassent quelques centaines d’unités identiques. Cela est également requis lorsque la répétabilité absolue constitue une exigence de conformité stricte. Les cellules automatisées éliminent les variations humaines, garantissant une résistance constante des joints et des finitions visuelles identiques.
R : Oui. Le FEO fabrique la structure physique selon les spécifications de conception exactes requises pour ces évaluations. Cependant, l’unité finale entièrement assemblée doit généralement subir des tests indépendants. Le propriétaire du produit final obtient la certification officielle auprès de laboratoires reconnus.


