
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-27 Origine : Site


La fabrication moderne d’équipement d’origine repose en grande partie sur une production de pièces reproductibles et de haute précision. Même des écarts mineurs dans la qualité de coupe entraînent des échecs d’assemblage majeurs sur toute la ligne. Les équipes d’ingénierie et d’approvisionnement sont constamment confrontées à un dilemme difficile. Ils doivent équilibrer les dépenses d'investissement élevées et la charge de maintenance des machines laser internes avec les risques de contrôle qualité et de chaîne d'approvisionnement liés à l'externalisation.
Transition vers une externalisation Laser Cutting Service offre une solution stratégique en matière de dépenses opérationnelles. Cette approche fonctionne exceptionnellement bien à condition que l’acheteur sache évaluer rigoureusement un partenaire. Vous devez évaluer leurs capacités techniques, leur expertise matérielle et leurs systèmes de gestion de la qualité. Ce guide vous guide à travers les mesures d'évaluation nécessaires pour garantir un partenaire de fabrication fiable.
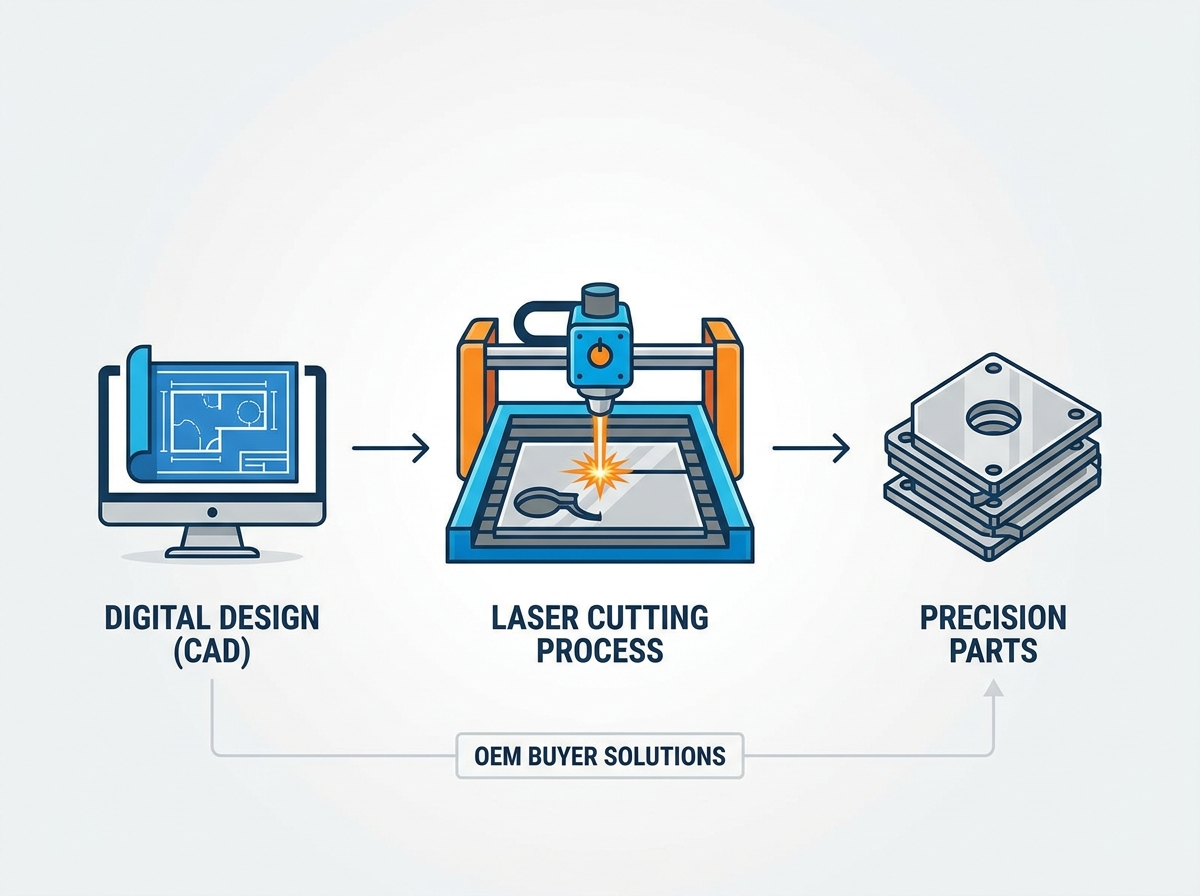
CapEx vs OpEx : l'utilisation d'un service de découpe laser déplace le fardeau de l'amortissement de la machine, de la maintenance et de la formation des opérateurs spécialisés du fabricant OEM vers le fournisseur.
Correspondance technologique : tous les services ne sont pas égaux ; L'évaluation d'un partenaire nécessite de faire correspondre sa technologie laser spécifique (fibre ou CO2), la puissance de sa machine (puissance) et la taille du lit aux types de matériaux et aux exigences d'épaisseur du fabricant d'équipement d'origine.
Facteurs de coûts cachés : la véritable évaluation des coûts s'étend au-delà du taux horaire pour inclure l'efficacité de l'imbrication, la gestion des saignées, l'aide au choix des gaz et les exigences de finition secondaire.
Atténuation des risques : les mesures d'évaluation les plus critiques pour un fournisseur de services sont la gestion de la zone affectée par la chaleur (ZAT), les certifications de qualité ISO/AS vérifiables et la fiabilité des délais de livraison évolutive.
Table des matières
Un service de découpe laser industriel permet la fabrication sous contrat de profils 2D et 3D à l'aide de lasers guidés par CNC. Cela diffère énormément des ateliers de travail grand public. Les fournisseurs industriels utilisent des équipements robustes conçus pour des cycles de production continus. Ils traitent de grands volumes de tôles, de plaques d’acier et de polymères techniques. Ces installations se concentrent sur des tolérances dimensionnelles strictes, la traçabilité des matériaux et une production reproductible pour les chaînes d'assemblage à grande échelle.
L’achat de découpeuses laser industrielles implique des coûts initiaux énormes. Vous devez tenir compte des mises à niveau des installations, des conduites d’alimentation en gaz à haute pression et de la maintenance continue des optiques. La sous-traitance d’un service élimine ces charges directes. Vous déplacez le modèle financier des dépenses d'investissement vers les dépenses opérationnelles, libérant ainsi des flux de trésorerie pour les tâches d'ingénierie de base.
L'externalisation atténue également le risque de machines inutilisées. Les accalmies de production font des équipements internes coûteux une perte financière. Un fournisseur dédié absorbe cette fluctuation de capacité. Ils répartissent l'utilisation des machines sur plusieurs clients pour maintenir l'efficacité. Vous ne payez que pour le temps machine réellement consommé par vos pièces.
Un prestataire de services spécialisé offre une évolutivité et une flexibilité incroyables. Ils donnent accès à un parc diversifié de machines multiaxes de grande puissance. Construire ce niveau d’infrastructure en interne serait d’un coût prohibitif pour la plupart des fabricants. Vous obtenez la possibilité de basculer instantanément entre différents matériaux et épaisseurs sans rééquiper votre propre atelier.
Les lasers à fibre dominent la fabrication métallique moderne. Ils offrent des avantages opérationnels exceptionnels pour le traitement des métaux ferreux et non ferreux. Cela comprend l'acier au carbone, l'acier inoxydable, l'aluminium, le laiton et le cuivre. La conception à semi-conducteurs canalise le faisceau à travers des câbles à fibres optiques, ce qui donne lieu à une source d'énergie hautement concentrée qui tranche rapidement le métal.
Ces machines offrent des capacités de traitement à grande vitesse pour les tôles de calibre fin à moyen. Elles coupent beaucoup plus rapidement que les technologies plus anciennes tout en conservant un profil de consommation d'énergie inférieur. Cette efficacité en fait la norme pour la production de pièces métalliques en grand volume où les temps de cycle déterminent la viabilité du projet.
Les lasers CO2 restent nécessaires pour des applications spécifiques. Ils excellent dans le traitement de matériaux organiques, de plastiques, de polymères et de composites plus épais. Ils sont également très efficaces pour les applications spécifiques de tôles d'acier épaisses où la qualité des bords est primordiale et où les lasers à fibre peuvent laisser des stries excessives.
La longueur d'onde plus longue d'un laser CO2 offre une qualité de bord supérieure sur les non-métaux par rapport aux lasers à fibre. Les acryliques découpés au laser CO2 présentent souvent un bord poli directement à la sortie de la machine. Cela élimine le besoin de polissage à la flamme secondaire, ce qui permet de gagner du temps sur le lieu d'assemblage.
Les lasers à puissance de crête élevée comme Nd:YAG et Nd:YVO gèrent des micro-découpes spécialisées. Ils produisent des détails incroyablement fins. Ces systèmes sont généralement réservés à des applications médicales ou aérospatiales spécifiques nécessitant une précision microscopique, telles que la découpe de stents ou de boîtiers de capteurs complexes.
La puissance de la machine détermine la vitesse de coupe, l’épaisseur maximale du perçage et la douceur des bords. Les systèmes industriels vont de 2 kW à 15 kW et au-delà. Une puissance plus élevée permet à la poutre de percer rapidement des tôles d'acier épaisses sans accumulation excessive de chaleur, empêchant ainsi la déformation de la pièce lors de la plongée initiale.
La taille des bancs de machine est tout aussi critique. Les tailles standard incluent 5' x 10' et 8' x 24'. Les limites de capacité du lit affectent l’optimisation des feuilles brutes. Des lits plus grands permettent une meilleure efficacité d’imbrication et dictent les dimensions maximales d’une seule pièce continue. Vous devez faire correspondre les dimensions de votre pièce à l'enveloppe de la machine disponible du fournisseur.
Fonctionnalité |
Lasers à fibre |
Lasers CO2 |
|---|---|---|
Matériaux optimaux |
Acier, Aluminium, Laiton, Cuivre |
Plastiques, bois, acier épais, composites |
Vitesse de coupe (métal fin) |
Extrêmement rapide |
Modéré |
Efficacité énergétique |
Haut |
Faible à modéré |
Besoins d'entretien |
Faible (à l'état solide) |
Supérieur (Miroirs, gaz) |
Couper des métaux réfléchissants comme l'aluminium, le laiton et le cuivre est utilisé pour endommager l'optique laser. Les lasers à fibre modernes surmontent les problèmes historiques de rétro-réflexion. Ils traitent ces alliages hautement réfléchissants de manière efficace et sûre. Vous pouvez désormais concevoir des barres omnibus en cuivre ou des supports en aluminium complexes en toute confiance, sachant que le fournisseur peut exécuter les coupes sans panne d'équipement.
Vous devez identifier quels matériaux sont sûrs et efficaces à couper. L'acrylique et le POM (Delrin) coupent proprement avec une excellente qualité de bord. Cependant, le PVC et le polycarbonate présentent de graves problèmes. Le PVC produit du chlore gazeux toxique et corrosif lorsqu'il est traité au laser, ce qui détruit les composants de la machine. Le polycarbonate absorbe mal l'énergie laser, ce qui entraîne un bord fondu et décoloré qui échoue à l'inspection visuelle.
Il existe une relation inverse entre l’épaisseur du matériau, la vitesse de coupe et la précision dimensionnelle. À mesure que le matériau s’épaissit, le faisceau laser diverge légèrement, créant un bord effilé. Les tolérances industrielles standard oscillent généralement autour de ±0,005 pouces pour la tôle. Vous devez tenir compte de cette conicité de saignée lors de la conception de languettes de verrouillage ou de trous d'ajustement par pression.
Lorsque votre conception nécessite des tolérances plus strictes, un usinage secondaire devient nécessaire. Vous devez prévoir un fraisage ou un alésage CNC sur des diamètres de trous critiques dans des plaques épaisses. Ne vous attendez pas à ce qu'un laser maintienne une tolérance d'ajustement de roulement sur une plaque d'acier d'un pouce.
Les gaz d'assistance chassent le matériau fondu hors de la saignée. L'oxygène crée une réaction exothermique, accélérant la coupe de l'acier au carbone. Il laisse cependant un bord oxydé qui nécessite un retrait mécanique avant peinture. L'azote agit comme un gaz de protection. Il refroidit la coupe et empêche l'oxydation, laissant une surface propre et prête à souder directement sur le banc de la machine.
L'air haute pression est une alternative économique pour certains matériaux, même s'il peut laisser de légères bavures. Votre sélection de gaz d'assistance influence directement l'oxydation de la surface, la soudabilité et la nécessité d'un nettoyage des bords en aval. Précisez toujours vos exigences de finition en aval afin que le fournisseur sélectionne le bon gaz.
Demandez toujours des échantillons de pièces avant de vous engager dans une production en grand volume. Inspectez ces échantillons à la recherche de scories sur le bord inférieur. Recherchez des stries excessives ou une déformation thermique à proximité des coins étroits. Vérifiez que la largeur de saignée reste cohérente dans les géométries complexes. Un fournisseur de qualité composera sa distance focale et sa pression de gaz pour minimiser ces défauts.
Évaluez la redondance des machines d'un fournisseur et la planification des équipes. Une seule panne de machine ne devrait pas interrompre votre chaîne d’approvisionnement. Évaluer leur utilisation de la manutention automatisée des matériaux. Les systèmes de chargement et de déchargement des tours permettent une fabrication continue. Cela minimise la volatilité des délais et garantit des calendriers de livraison fiables, même pendant les périodes de pointe de la demande.
Vérifiez si le prestataire de services peut effectuer une gravure laser intégrée. Le marquage ou la gravure pendant le processus de découpe ajoute une valeur significative. Il permet la sérialisation automatisée des pièces, les codes QR et le suivi des assemblages sans ajouter d'opération secondaire. Cette fonctionnalité est très bénéfique pour les composants aérospatiaux et médicaux nécessitant une traçabilité stricte des lots.
Les systèmes de gestion de la qualité vérifiables ne sont pas négociables. Recherchez la norme ISO 9001:2015 comme référence. Si vous travaillez dans des domaines spécialisés, exigez la norme AS9100 pour l'aérospatiale ou ISO 13485 pour les dispositifs médicaux. Ces certifications prouvent que le fournisseur suit des processus documentés et reproductibles.
Les rapports d'inspection du premier article garantissent que les pièces initiales répondent à toutes les spécifications d'impression avant les cycles de production complets. Les rapports d'essais de matériaux assurent la traçabilité jusqu'à l'aciérie d'origine. Ces documents sont essentiels pour la responsabilité et la conformité, en particulier dans les applications structurelles.
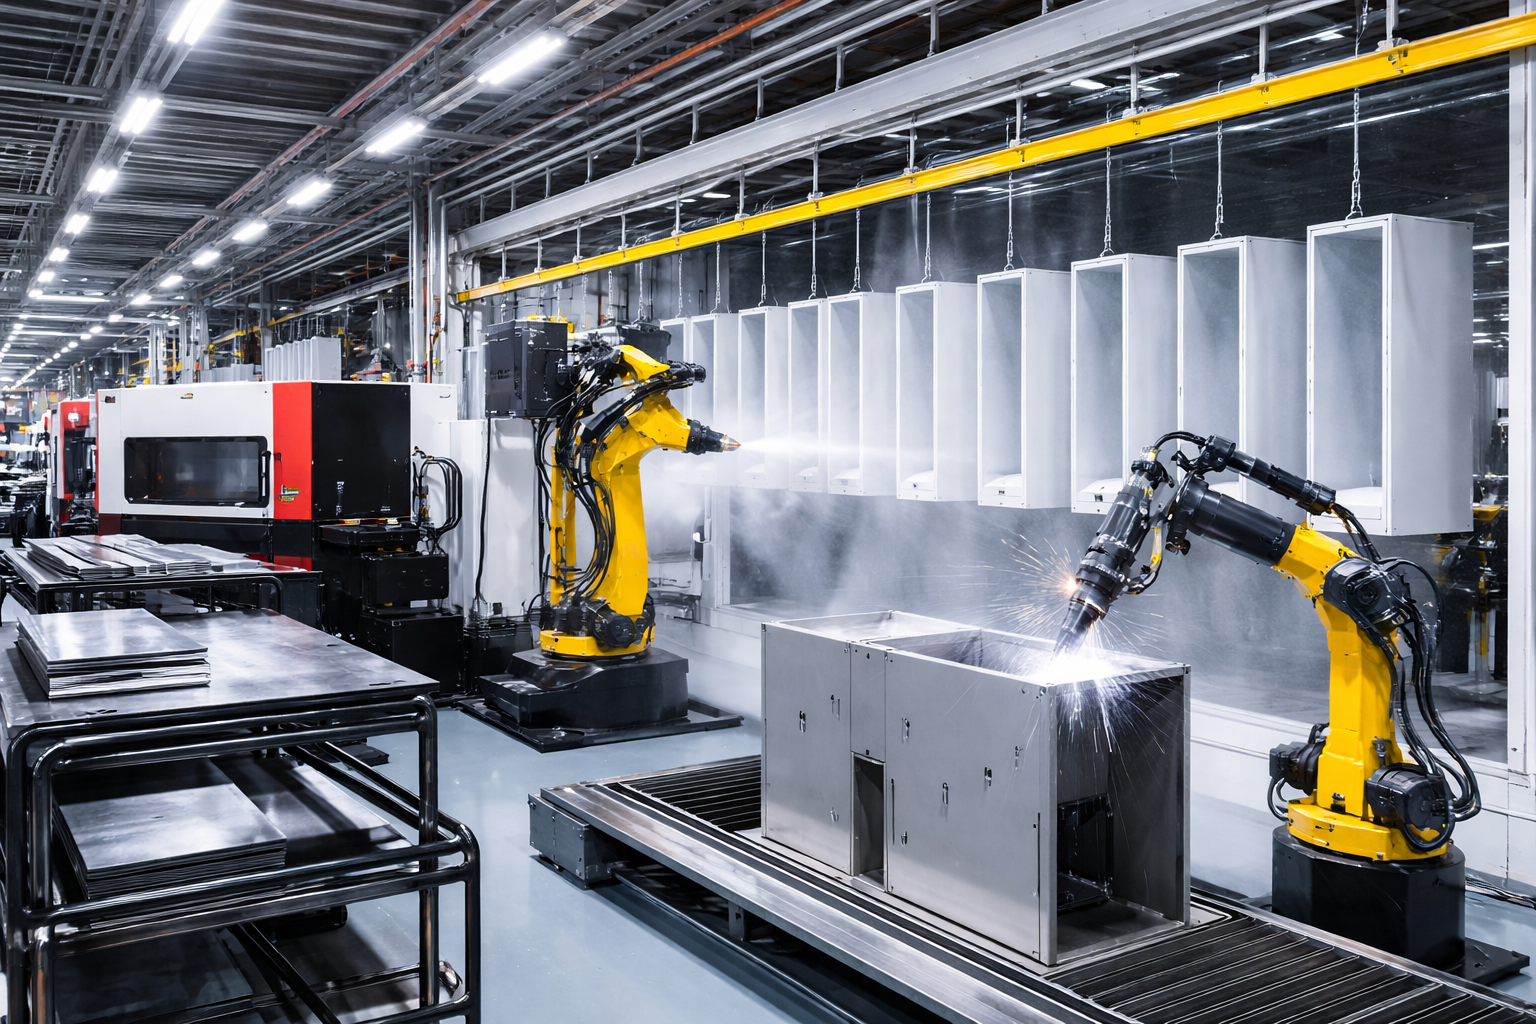
Le choix d’un service proposant des opérations secondaires réduit la fragmentation de la chaîne d’approvisionnement. Recherchez des fournisseurs proposant le formage de presses plieuses CNC, le soudage robotisé, le revêtement en poudre et l'insertion de matériel. Le regroupement de ces étapes sous un même toit réduit les retards d'expédition, diminue les coûts de transport et rationalise la responsabilité du contrôle qualité.
Les prestataires structurent leurs devis en fonction de plusieurs phases opérationnelles. La programmation CAO/FAO et la configuration de la machine entraînent des coûts initiaux fixes. Le temps réel d'activation du faisceau dicte le coût d'exploitation variable. Les géométries très complexes comportant des centaines de découpes internes prennent plus de temps à traiter, ce qui augmente la durée d'exécution du devis. La simplification de vos mises à plat réduit directement ces temps d'exécution.
Un logiciel d'imbrication avancé regroupe étroitement les modèles plats sur une feuille brute. Cela réduit considérablement les taux de rebut. Assurez-vous que votre fournisseur utilise des algorithmes d'imbrication modernes. Un rendement élevé en matière signifie que vous ne payez pas trop cher pour du matériel gaspillé. Demandez au fournisseur son pourcentage moyen d’utilisation des feuilles pendant la phase de devis.
La consommation de gaz d’assistance a un impact considérable sur les coûts par pièce. La coupe nette de l'acier inoxydable ou de l'aluminium nécessite de grands volumes d'azote à haute pression. Ce processus consomme du gaz plus coûteux que les coupes d'acier au carbone assistées par oxygène. Le choix du gaz équilibre la qualité supérieure par rapport aux dépenses opérationnelles. Vous devez décider si un bord propre vaut le taux de consommation de gaz plus élevé.
Les fabricants peuvent négocier des conditions favorables via des commandes globales. Les versions planifiées permettent au fournisseur d'optimiser ses achats de matériaux et la planification de ses machines. Les réservations de capacité à long terme assurent la stabilité tant pour l'acheteur que pour le service de découpe. Cette approche garantit le temps machine pendant les saisons chargées tout en verrouillant les tarifs des matériaux.
La découpe laser induit des modifications métallurgiques au niveau du bord coupé. Cette zone affectée par la chaleur peut durcir le matériau, rendant difficile le taraudage ou l'usinage secondaire. Pour atténuer les zones HAZ, spécifiez l'azote pour les bords sans oxyde. Pour les pièces critiques en fatigue, prévoyez un usinage secondaire des bords pour éliminer entièrement la couche durcie avant la mise en service de la pièce.
La dépendance vis-à-vis des fournisseurs et les pénuries de matériaux présentent des risques importants. Mettre en œuvre des stratégies de double approvisionnement pour maintenir l’effet de levier et assurer la continuité. Exigez de vos principaux fournisseurs qu'ils détiennent un stock de sécurité de matières premières critiques pour se prémunir contre les fluctuations du marché. Des audits réguliers de leur inventaire de matières premières permettront de vérifier qu’ils respectent ces obligations.
Le partage de fichiers CAO propriétaires avec un fabricant sous contrat nécessite des protocoles de sécurité stricts. Exécuter des accords de non-divulgation complets. Assurez-vous que le fournisseur utilise des environnements de données sécurisés. Le cas échéant, vérifiez leur conformité ITAR avant de transmettre des dessins sensibles liés à la défense. Une violation de vos données de configuration plate peut conduire à l'entrée sur le marché de pièces contrefaites.
Choisir le bon partenaire de service de découpe laser est essentiel pour obtenir précision, efficacité de production et fiabilité de fabrication à long terme. En évaluant la technologie laser, la gestion de la qualité, l'expertise en ingénierie et la capacité de production, les fabricants peuvent réduire les coûts, améliorer la cohérence des produits et rationaliser l'ensemble de leur processus de fabrication.
DINGPRECISION se spécialise dans la fabrication de tôles de précision, la découpe laser, le pliage CNC, le soudage et les services de fabrication de métaux sur mesure pour des clients du monde entier. Avec des équipements de découpe laser avancés, des équipes d'ingénieurs expérimentés et des systèmes de contrôle qualité stricts, la société propose des solutions de fabrication de haute précision qui répondent aux exigences exigeantes des secteurs tels que l'automatisation, l'électronique, les équipements médicaux et les machines industrielles.
Avant de sélectionner un fournisseur de services de découpe laser, tenez compte des points suivants :
Adaptez la technologie laser à vos exigences en matière de matériaux et d’épaisseur.
Vérifier le système d’inspection qualité et de certification du fournisseur.
Évaluez la capacité de production, les délais de livraison et les capacités de traitement secondaire.
Travaillez avec un partenaire de fabrication expérimenté qui fournit un support technique complet et des solutions de fabrication intégrées.
R : Les tolérances commerciales standard pour la tôle vont généralement de ±0,005 à ±0,010 pouces. Les tolérances de précision dépendent fortement de l'épaisseur du matériau et de la technologie laser spécifique utilisée. Les plaques plus épaisses nécessitent généralement des tolérances plus lâches en raison de la divergence du faisceau et de la conicité du trait de scie.
R : Utilisez un laser à fibre pour les métaux de calibre fin à moyen comme l'acier, l'aluminium et le laiton en raison de sa vitesse et de sa précision élevées. Choisissez un laser CO2 si vous coupez des plaques d'acier épaisses, du plastique, du bois ou des composites, car il offre une qualité de bord supérieure sur les non-métaux.
R : La ZAT est la zone du matériau le long du bord coupé qui subit des changements métallurgiques en raison de la chaleur intense du laser. Cette zone peut subir un durcissement localisé, ce qui peut avoir un impact sur la soudabilité en aval, les opérations de taraudage et la durée de vie globale en fatigue de la pièce.
R : La plupart des services nécessitent des formats vectoriels standard pour les devis et la programmation. Les fichiers DXF et DWG constituent la norme industrielle pour les mises à plat 2D. Les fichiers STEP ou IGES sont souvent demandés pour les modèles 3D afin de vérifier les pliages, les emplacements du matériel et la géométrie globale des pièces.
R : Cela dépend du matériau et du gaz d’assistance. Les coupes à l'azote sur l'acier inoxydable laissent généralement un bord propre et sans bavure. Les coupes d'oxygène sur l'acier au carbone épais peuvent laisser des scories ou une couche d'oxyde. Dans ces cas, un ébavurage secondaire, un culbutage ou un arrondi des bords est nécessaire.
R : Le gaz d'assistance dicte la qualité des bords et le traitement en aval. L'azote produit un bord sans oxyde, idéal pour le soudage immédiat ou le revêtement en poudre. L'oxygène laisse une couche d'oxyde sur l'acier qui doit être éliminée mécaniquement avant que la peinture ou le revêtement en poudre n'adhère correctement.


