
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-27 Origen: Sitio


La fabricación moderna de equipos originales depende en gran medida de la producción de piezas repetibles y de alta precisión. Incluso las desviaciones menores en la calidad del corte se convierten en fallas importantes de ensamblaje en el futuro. Los equipos de ingeniería y adquisiciones se enfrentan constantemente a un dilema difícil. Deben equilibrar el alto gasto de capital y la carga de mantenimiento de las máquinas láser internas con el control de calidad y los riesgos de la cadena de suministro de la subcontratación.
Transición a una subcontratación Laser Cutting Service ofrece una solución estratégica de gastos operativos. Este enfoque funciona excepcionalmente bien siempre que el comprador sepa cómo evaluar rigurosamente a un socio. Debe evaluar sus capacidades técnicas, experiencia en materiales y sistemas de gestión de calidad. Esta guía lo guía a través de las métricas de evaluación necesarias para asegurar un socio de fabricación confiable.
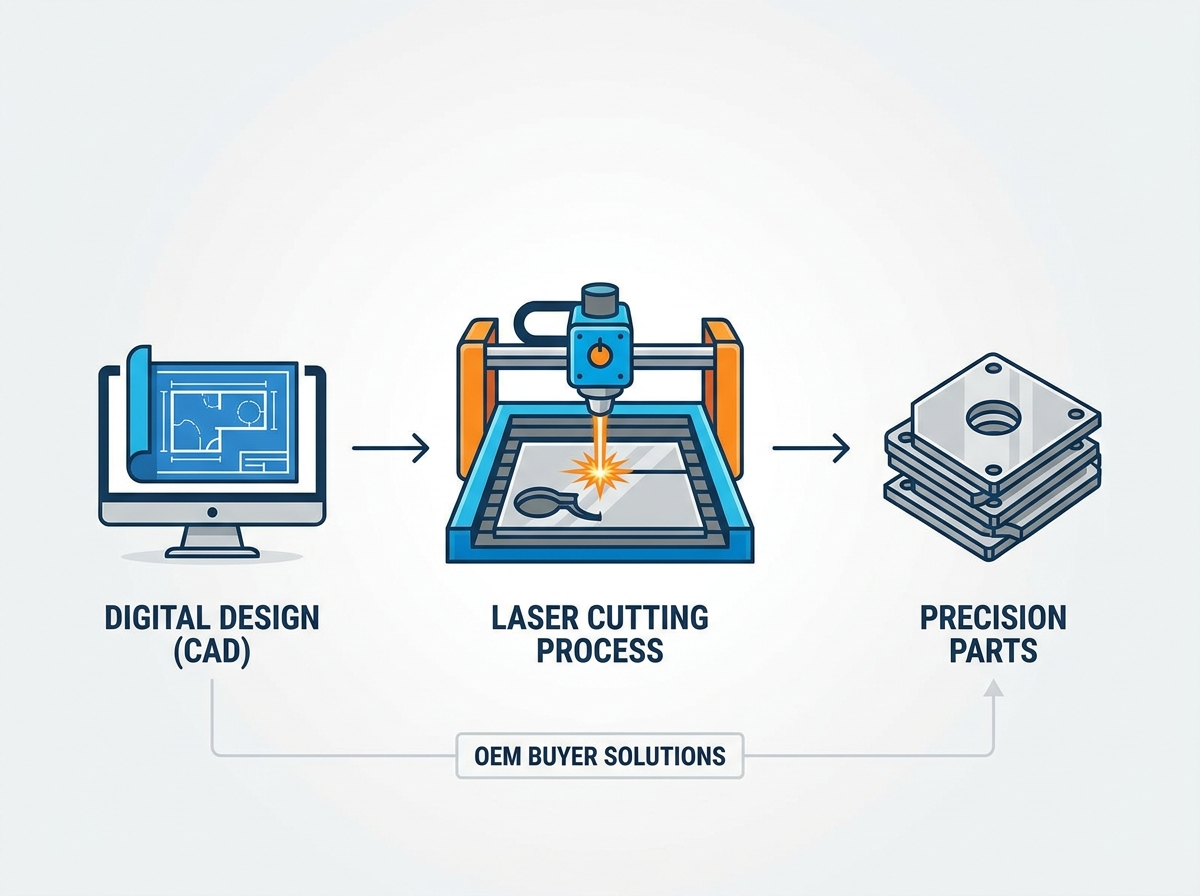
CapEx frente a OpEx: la utilización de un servicio de corte por láser traslada la carga de la depreciación de la máquina, el mantenimiento y la capacitación especializada del operador del OEM al proveedor.
Coincidencia de tecnología: no todos los servicios son iguales; evaluar a un socio requiere hacer coincidir su tecnología láser específica (fibra frente a CO2), la potencia de la máquina (potencia) y los tamaños de la base con los tipos de materiales y requisitos de espesor del OEM.
Generadores de costos ocultos: la evaluación de costos reales se extiende más allá de la tarifa por hora para incluir la eficiencia del anidamiento, la gestión de cortes, las opciones de gas auxiliar y los requisitos de acabado secundario.
Mitigación de riesgos: las métricas de evaluación más críticas para un proveedor de servicios son su manejo de la zona afectada por el calor (HAZ), certificaciones de calidad ISO/AS verificables y confiabilidad de plazos de entrega escalables.
Tabla de contenido
Un servicio de corte por láser industrial ofrece fabricación por contrato de perfiles 2D y 3D utilizando láseres guiados por CNC. Esto difiere enormemente de los talleres de trabajo para consumidores. Los proveedores industriales utilizan equipos pesados diseñados para ciclos de producción continuos. Manejan grandes volúmenes de láminas de metal, placas de acero y polímeros de ingeniería. Estas instalaciones se centran en tolerancias dimensionales estrictas, trazabilidad de materiales y producción repetible para líneas de montaje a gran escala.
La compra de cortadoras láser industriales implica enormes costos iniciales. Debe tener en cuenta las actualizaciones de las instalaciones, las líneas de suministro de gas de alta presión y el mantenimiento óptico continuo. La contratación de un servicio elimina estas cargas directas. Cambia el modelo financiero de gastos de capital a gastos operativos, liberando flujo de caja para tareas centrales de ingeniería.
La subcontratación también mitiga el riesgo de maquinaria inactiva. Las pausas en la producción hacen que los costosos equipos internos supongan una carga financiera. Un proveedor dedicado absorbe esta fluctuación de capacidad. Distribuyen la utilización de la máquina entre múltiples clientes para mantener la eficiencia. Sólo paga por el tiempo de máquina que realmente consumen sus piezas.
Un proveedor de servicios especializado ofrece una escala y flexibilidad increíbles. Otorgan acceso a una flota diversa de máquinas multieje de alto kilovatio. Construir este nivel de infraestructura internamente tendría un costo prohibitivo para la mayoría de los fabricantes. Obtendrá la capacidad de cambiar instantáneamente entre diferentes materiales y espesores sin necesidad de remodelar su propio taller.
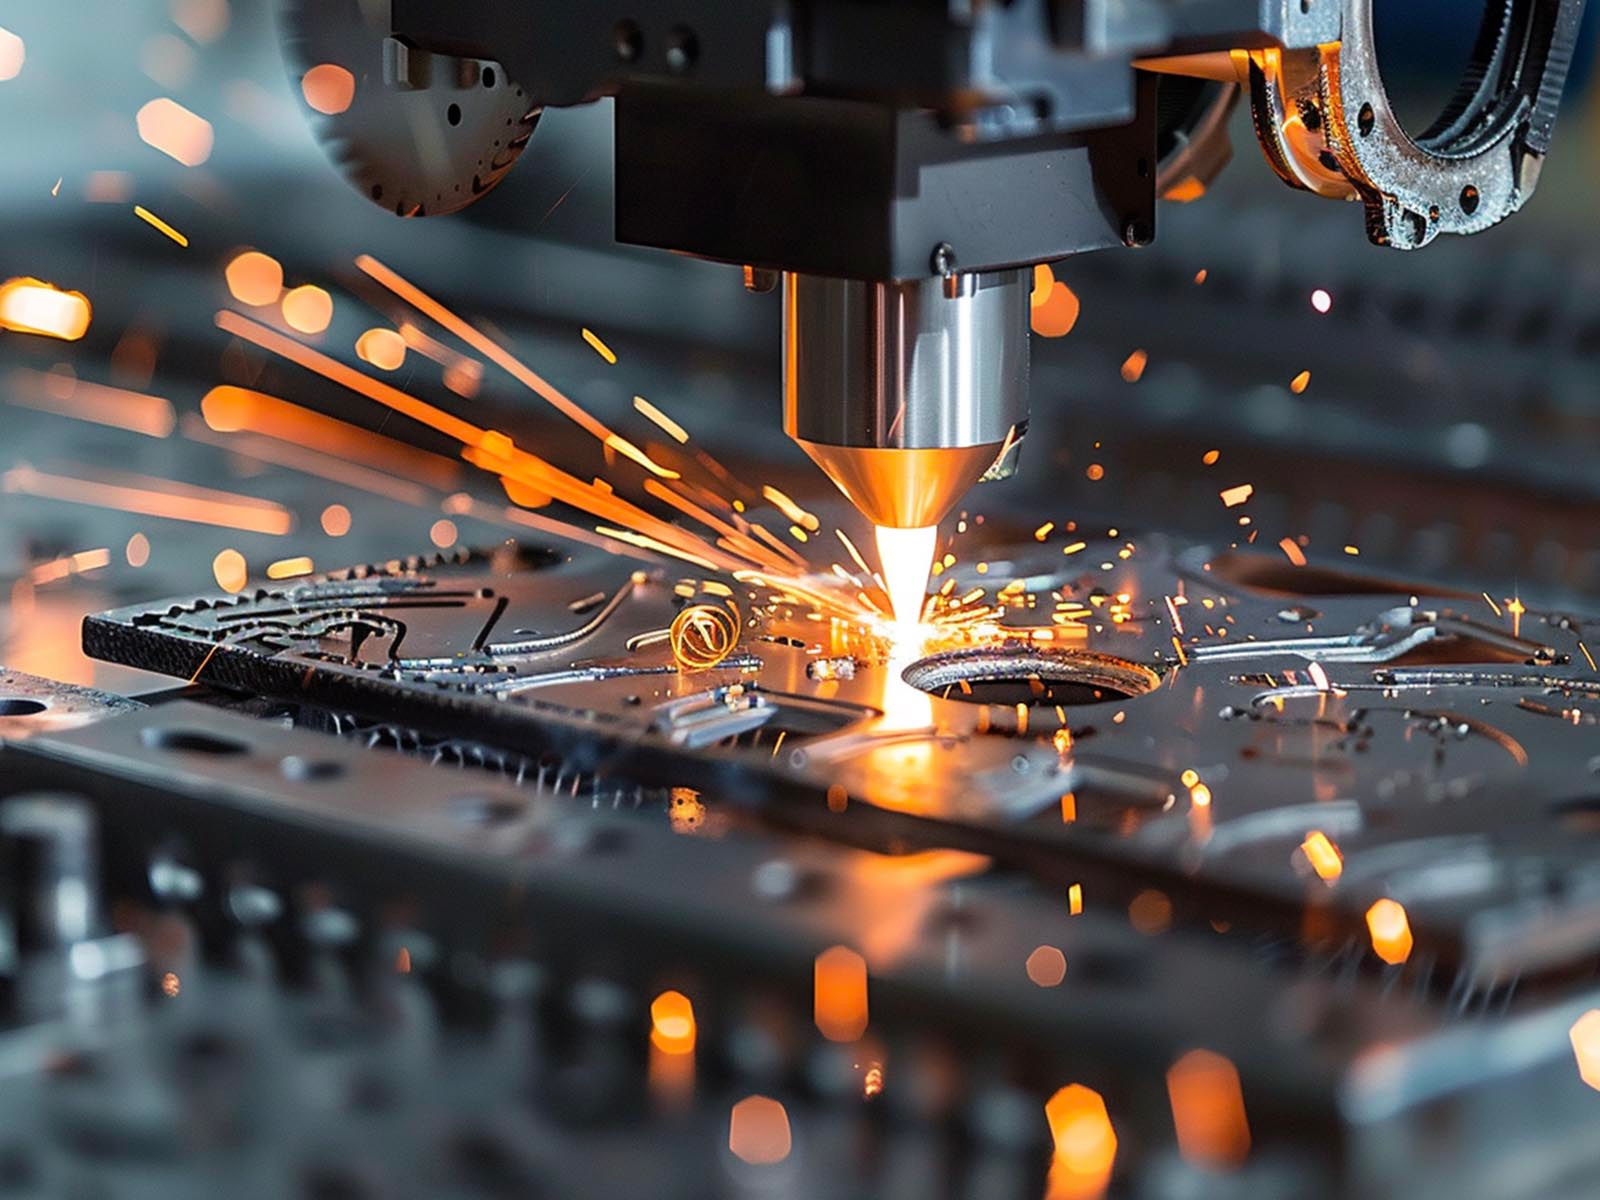
Los láseres de fibra dominan la fabricación de metales moderna. Ofrecen ventajas operativas excepcionales para el procesamiento de metales ferrosos y no ferrosos. Esto incluye acero al carbono, acero inoxidable, aluminio, latón y cobre. El diseño de estado sólido canaliza el haz a través de cables de fibra óptica, lo que da como resultado una fuente de energía altamente concentrada que corta el metal rápidamente.
Estas máquinas ofrecen capacidades de procesamiento de alta velocidad para láminas de metal de calibre fino a medio. Cortan significativamente más rápido que las tecnologías más antiguas y, al mismo tiempo, mantienen un perfil de consumo de energía más bajo. Esta eficiencia los convierte en el estándar para la producción de piezas metálicas de gran volumen donde los tiempos de ciclo dictan la viabilidad del proyecto.
Los láseres de CO2 siguen siendo necesarios para aplicaciones específicas. Se destacan en el procesamiento de materiales orgánicos, plásticos, polímeros y compuestos más gruesos. También son muy eficaces para aplicaciones específicas de placas de acero gruesas donde la calidad de los bordes es primordial y los láseres de fibra pueden dejar estrías excesivas.
La longitud de onda más larga de un láser de CO2 proporciona una calidad de borde superior en materiales no metálicos en comparación con los láseres de fibra. Los acrílicos cortados con láser de CO2 suelen presentar un borde pulido recién salido de la máquina. Esto elimina la necesidad de un pulido secundario con llama, lo que ahorra tiempo en el piso de montaje.
Los láseres de alta potencia como Nd:YAG y Nd:YVO manejan microcorte especializado. Producen detalles de características increíblemente finos. Estos sistemas suelen estar reservados para aplicaciones médicas o aeroespaciales específicas que requieren precisión microscópica, como cortar stents o carcasas de sensores intrincadas.
La potencia de la máquina determina la velocidad de corte, el espesor máximo de perforación y la suavidad del borde. Los sistemas industriales varían desde 2kW hasta 15kW y más. Una mayor potencia permite que la viga perfore placas de acero gruesas rápidamente sin una acumulación excesiva de calor, evitando la distorsión de la pieza durante la inmersión inicial.
Los tamaños de las bancadas de las máquinas son igualmente críticos. Los tamaños estándar incluyen 5' x 10' y 8' x 24'. Los límites de capacidad de la cama afectan la optimización de las hojas en bruto. Las camas más grandes permiten una mejor eficiencia de anidamiento y dictan las dimensiones máximas de una sola parte continua. Debe hacer coincidir las dimensiones de su pieza con el sobre de máquina disponible del proveedor.
Característica |
Láseres de fibra |
Láseres de CO2 |
|---|---|---|
Materiales óptimos |
Acero, Aluminio, Latón, Cobre |
Plásticos, Madera, Acero Grueso, Compuestos |
Velocidad de corte (metal fino) |
Extremadamente rápido |
Moderado |
Eficiencia Energética |
Alto |
Bajo a moderado |
Necesidades de mantenimiento |
Bajo (estado sólido) |
Superior (Espejos, gases) |
Cortar metales reflectantes como aluminio, latón y cobre que se utilizan para dañar la óptica láser. Los láseres de fibra modernos superan los problemas históricos de retrorreflexión. Procesan estas aleaciones altamente reflectantes de manera eficiente y segura. Ahora puede diseñar barras colectoras de cobre complejas o soportes de aluminio con confianza, sabiendo que el proveedor puede ejecutar los cortes sin fallas en el equipo.
Debe identificar qué materiales son seguros y eficaces para cortar. Acrílico y POM (Delrin) cortados limpiamente con excelente calidad de borde. Sin embargo, el PVC y el policarbonato presentan graves problemas. El PVC produce cloro gaseoso, tóxico y corrosivo, cuando se aplica con láser, que destruye los componentes de la máquina. El policarbonato absorbe mal la energía del láser, lo que da como resultado un borde derretido y descolorido que no pasa la inspección visual.
Existe una relación inversa entre el espesor del material, la velocidad de corte y la precisión dimensional. A medida que el material se vuelve más grueso, el rayo láser diverge ligeramente, creando un borde cónico. Las tolerancias industriales estándar suelen rondar ±0,005 pulgadas para láminas de metal. Debe tener en cuenta esta conicidad de corte al diseñar pestañas entrelazadas o orificios de ajuste a presión.
Cuando su diseño requiere tolerancias más estrictas, se hace necesario el mecanizado secundario. Debe planificar el fresado CNC o el escariado en diámetros de orificios críticos en placas gruesas. No espere que un láser mantenga una tolerancia de ajuste de rodamiento en una placa de acero de una pulgada.
Los gases auxiliares expulsan el material fundido del corte. El oxígeno crea una reacción exotérmica que acelera el corte en acero al carbono. Sin embargo, deja un borde oxidado que requiere eliminación mecánica antes de pintar. El nitrógeno actúa como gas protector. Enfría el corte y previene la oxidación, dejando una superficie limpia y lista para soldar directamente desde la bancada de la máquina.
El aire a alta presión es una alternativa rentable para ciertos materiales, aunque puede dejar una ligera rebaba. La selección del gas auxiliar influye directamente en la oxidación de la superficie, la soldabilidad y la necesidad de limpieza de los bordes posteriores. Especifique siempre sus requisitos de acabado posteriores para que el proveedor seleccione el gas correcto.
Solicite siempre piezas de muestra antes de comprometerse con una producción de gran volumen. Inspeccione estas muestras en busca de escoria en el borde inferior. Busque marcas de estrías excesivas o deformaciones por calor cerca de esquinas estrechas. Verifique que el ancho de la sangría permanezca constante en geometrías complejas. Un proveedor de calidad ajustará su distancia focal y presión de gas para minimizar estos defectos.
Evaluar la redundancia de máquinas de un proveedor y la programación de turnos. Una sola avería de una máquina no debería detener su cadena de suministro. Evaluar su uso del manejo automatizado de materiales. Los sistemas de carga y descarga de torres permiten una fabricación continua. Esto minimiza la volatilidad de los plazos de entrega y garantiza cronogramas de entrega confiables incluso durante los períodos de máxima demanda.
Compruebe si el proveedor de servicios puede realizar un grabado láser integrado. El marcado o grabado durante el proceso de corte añade un valor significativo. Permite la serialización automatizada de piezas, códigos QR y seguimiento de ensamblajes sin agregar una operación secundaria. Esta característica es muy beneficiosa para componentes médicos y aeroespaciales que requieren una trazabilidad de lote estricta.
Los sistemas de gestión de calidad verificables no son negociables. Busque ISO 9001:2015 como base. Si opera en campos especializados, exija AS9100 para el sector aeroespacial o ISO 13485 para dispositivos médicos. Estas certificaciones demuestran que el proveedor sigue procesos documentados y repetibles.
Los informes de inspección del primer artículo garantizan que las piezas iniciales cumplan con todas las especificaciones de impresión antes de que se ejecute la producción completa. Los informes de pruebas de materiales brindan trazabilidad hasta la acería original. Estos documentos son fundamentales para la responsabilidad y el cumplimiento, especialmente en aplicaciones estructurales.
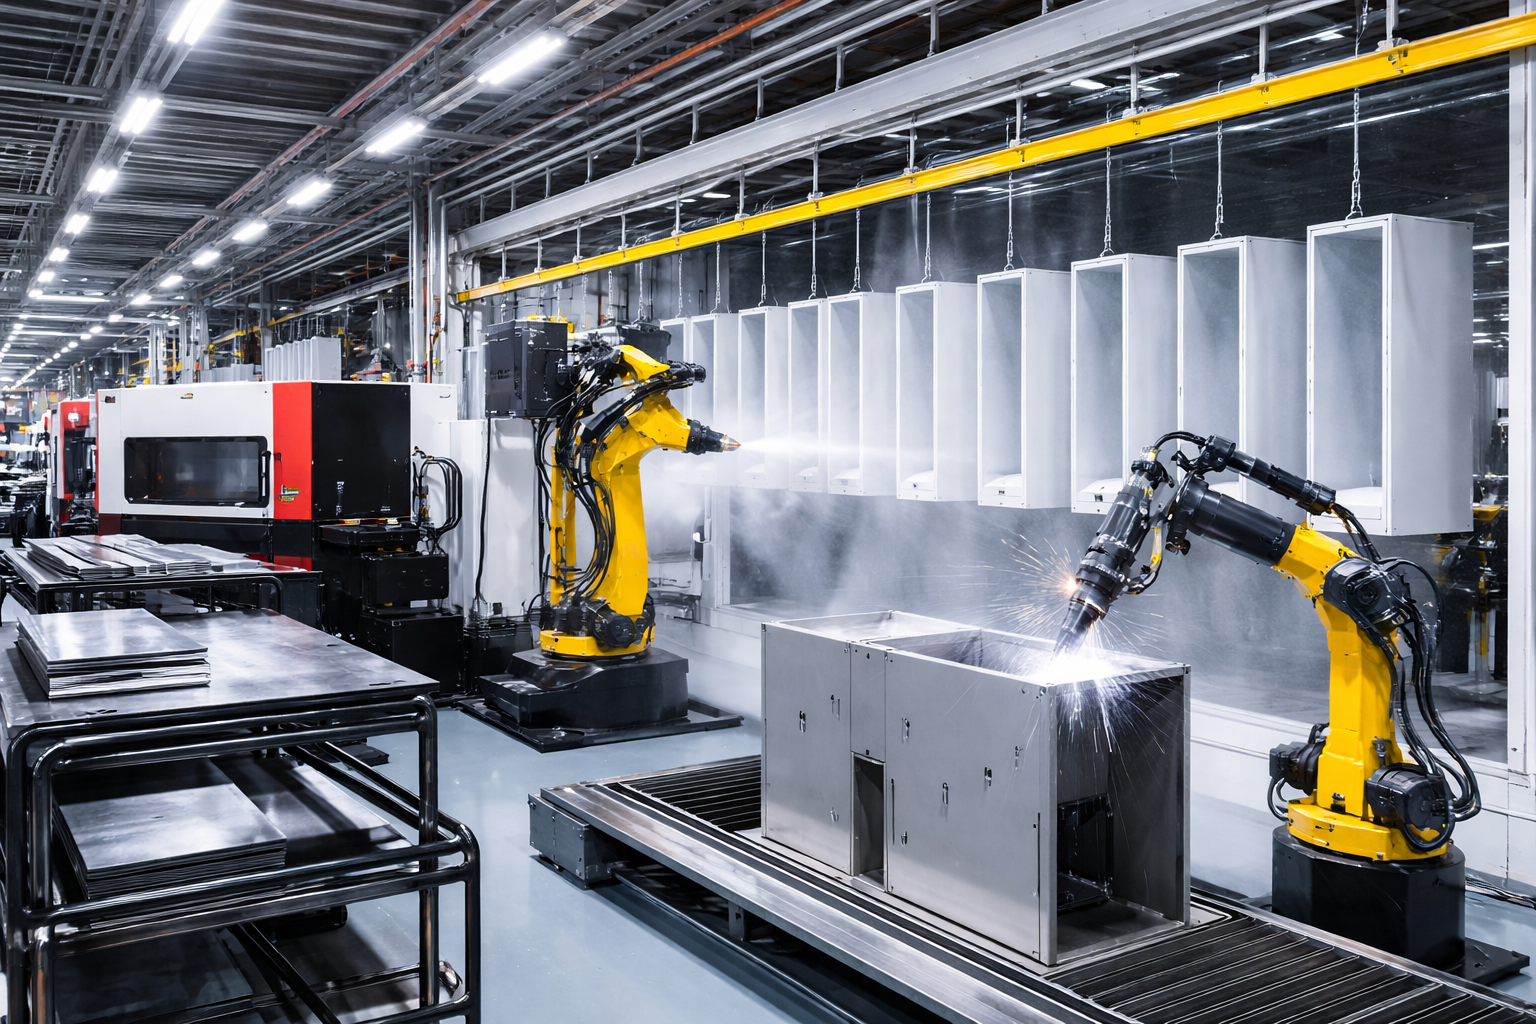
Elegir un servicio que ofrezca operaciones secundarias reduce la fragmentación de la cadena de suministro. Busque proveedores que ofrezcan conformado de plegadoras CNC, soldadura robótica, recubrimiento en polvo e inserción de hardware. La consolidación de estos pasos bajo un mismo techo reduce los retrasos en el envío, reduce los costos de flete y agiliza la responsabilidad del control de calidad.
Los proveedores de servicios estructuran las cotizaciones en función de varias fases operativas. La programación CAD/CAM y la configuración de la máquina conllevan costos iniciales fijos. El tiempo real de emisión dicta el costo de ejecución variable. Las geometrías altamente complejas con cientos de recortes internos tardan más en procesarse, lo que aumenta el tiempo de ejecución de la cotización. La simplificación de sus patrones planos reduce directamente estos tiempos de ejecución.
El software de anidamiento avanzado empaqueta patrones planos en una hoja en bruto. Esto reduce significativamente las tasas de desperdicio. Asegúrese de que su proveedor utilice algoritmos de anidamiento modernos. El alto rendimiento del material significa que no pagará de más por el material desperdiciado. Pregunte al proveedor su porcentaje promedio de utilización de hojas durante la fase de cotización.
El uso de gas auxiliar tiene un gran impacto en los costos por pieza. El corte limpio de acero inoxidable o aluminio requiere grandes volúmenes de nitrógeno a alta presión. Este proceso consume gas más caro en comparación con los cortes de acero al carbono asistidos por oxígeno. La elección del gas equilibra la calidad de vanguardia con los gastos operativos. Debes decidir si un borde limpio vale la pena por el mayor consumo de gas.
Los fabricantes pueden negociar condiciones favorables mediante órdenes de compra abiertas. Los lanzamientos programados permiten al proveedor optimizar la compra de materiales y la programación de máquinas. Las reservas de capacidad a largo plazo proporcionan estabilidad tanto para el comprador como para el servicio de corte. Este enfoque garantiza el tiempo de la máquina durante las temporadas de mayor actividad y, al mismo tiempo, fija las tarifas de material.
El corte por láser induce cambios metalúrgicos en el borde cortado. Esta zona afectada por el calor puede endurecer el material, dificultando el roscado secundario o el mecanizado. Para mitigar la HAZ, especifique nitrógeno para bordes libres de óxido. Para piezas críticas por fatiga, planifique un mecanizado de bordes secundario para eliminar la capa endurecida por completo antes de que la pieza entre en servicio.
La dependencia de proveedores y la escasez de materiales plantean riesgos importantes. Implementar estrategias de abastecimiento dual para mantener el apalancamiento y garantizar la continuidad. Exija a sus proveedores principales que mantengan existencias de seguridad de materias primas críticas para protegerse de las fluctuaciones del mercado. Las auditorías periódicas de su inventario de materias primas verificarán que estén cumpliendo con estas obligaciones.
Compartir archivos CAD propietarios con un fabricante contratado requiere protocolos de seguridad estrictos. Ejecutar acuerdos integrales de confidencialidad. Asegúrese de que el proveedor utilice entornos de datos seguros. Si corresponde, verifique su cumplimiento de ITAR antes de transmitir planos sensibles relacionados con la defensa. Una violación de sus datos de patrón plano puede dar lugar a que entren al mercado piezas falsificadas.
Elegir el socio de servicios de corte por láser adecuado es esencial para lograr precisión, eficiencia de producción y confiabilidad de fabricación a largo plazo. Al evaluar la tecnología láser, la gestión de calidad, la experiencia en ingeniería y la capacidad de producción, los fabricantes pueden reducir costos, mejorar la consistencia del producto y optimizar todo el proceso de fabricación.
DINGPRECISION se especializa en fabricación de chapa de precisión, corte por láser, plegado CNC, soldadura y servicios personalizados de fabricación de metal para clientes de todo el mundo. Con equipos avanzados de corte por láser, equipos de ingeniería experimentados y estrictos sistemas de control de calidad, la empresa ofrece soluciones de fabricación de alta precisión que cumplen con los exigentes requisitos de industrias como la automatización, la electrónica, los equipos médicos y la maquinaria industrial.
Antes de seleccionar un proveedor de servicios de corte por láser, considere lo siguiente:
Adapte la tecnología láser a sus requisitos de material y espesor.
Verificar el sistema de inspección y certificación de calidad del proveedor.
Evaluar la capacidad de producción, los plazos de entrega y las capacidades de procesamiento secundario.
Trabaje con un socio de fabricación experimentado que brinde soporte de ingeniería completo y soluciones de fabricación integradas.
R: Las tolerancias comerciales estándar para láminas de metal suelen oscilar entre ±0,005 y ±0,010 pulgadas. Las tolerancias de precisión dependen en gran medida del espesor del material y de la tecnología láser específica utilizada. Las placas más gruesas generalmente requieren tolerancias más flexibles debido a la divergencia del haz y la conicidad del corte.
R: Utilice un láser de fibra para metales de calibre fino a medio, como acero, aluminio y latón, debido a su alta velocidad y precisión. Elija un láser de CO2 si está cortando placas gruesas de acero, plásticos, madera o compuestos, ya que proporciona una calidad de borde superior en materiales no metálicos.
R: La HAZ es el área del material a lo largo del borde cortado que experimenta cambios metalúrgicos debido al intenso calor del láser. Esta zona puede endurecerse localmente, lo que puede afectar la soldabilidad posterior, las operaciones de roscado y la vida útil general de la pieza.
R: La mayoría de los servicios requieren formatos vectoriales estándar para cotizar y programar. Los archivos DXF y DWG son el estándar de la industria para patrones planos 2D. A menudo se solicitan archivos STEP o IGES para modelos 3D para verificar curvaturas, ubicaciones de hardware y geometría general de la pieza.
R: Depende del material y del gas auxiliar. Los cortes con nitrógeno en acero inoxidable suelen dejar un borde limpio y sin rebabas. Los cortes de oxígeno en acero al carbono grueso pueden dejar escoria o una capa de óxido. En esos casos, es necesario un desbarbado secundario, un volteado o un redondeo de bordes.
R: El gas auxiliar determina la calidad del borde y el procesamiento posterior. El nitrógeno produce un borde libre de óxido ideal para soldadura inmediata o recubrimiento en polvo. El oxígeno deja una capa de óxido en el acero que debe eliminarse mecánicamente antes de que la pintura o la capa en polvo se adhieran correctamente.


