


現代の OEM 製造は、高精度で再現性のある部品の製造に大きく依存しています。切断品質のコンパウンドにわずかな偏差があった場合でも、将来的には大きな組み立て不良につながります。エンジニアリング チームと調達チームは常に困難なジレンマに直面しています。社内レーザー機械の高額な資本支出とメンテナンスの負担と、アウトソーシングによる品質管理とサプライチェーンのリスクとのバランスをとらなければなりません。
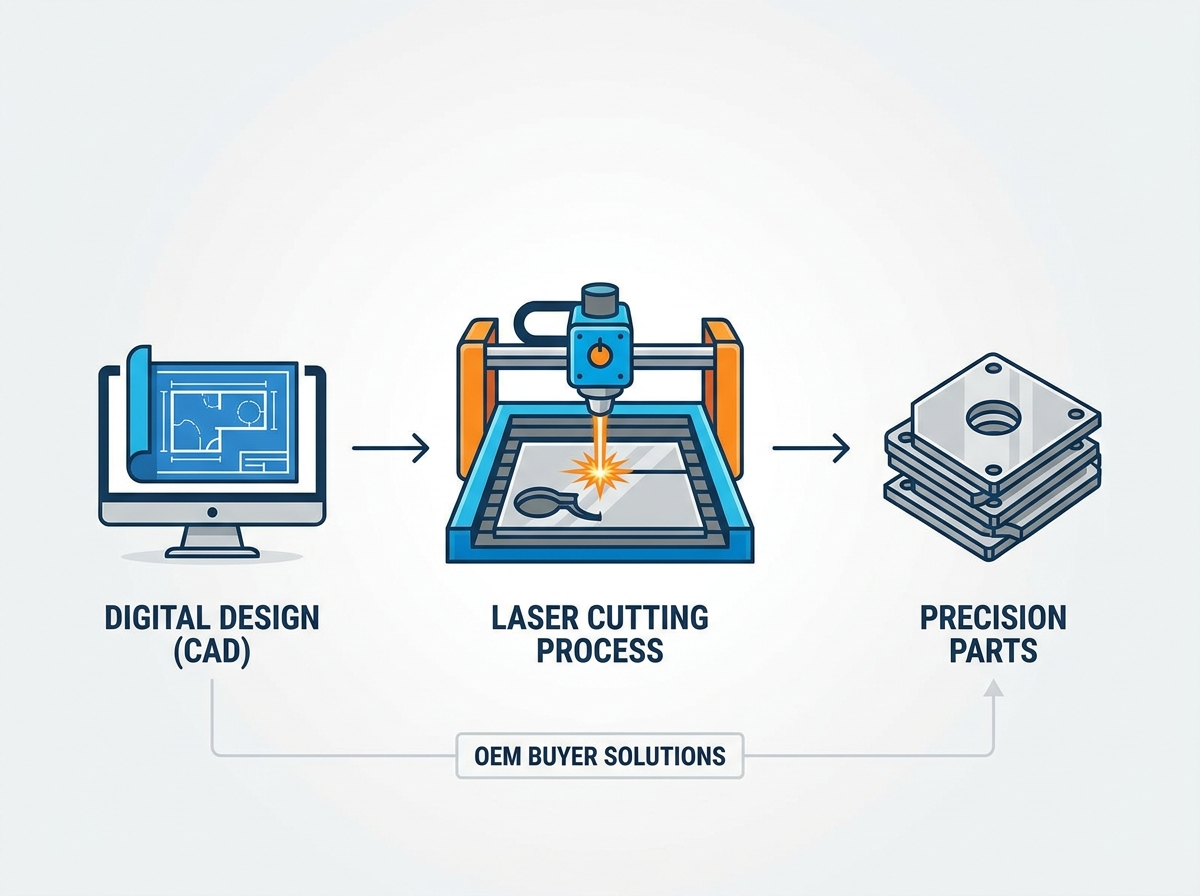
アウトソーシングへの移行 Laser Cutting Service は、 戦略的な運用コストのソリューションを提供します。このアプローチは、購入者がパートナーを厳密に評価する方法を知っている場合に非常にうまく機能します。技術的能力、材料に関する専門知識、品質管理システムを評価する必要があります。このガイドでは、信頼できる製造パートナーを確保するために必要な評価指標について説明します。
CapEx vs. OpEx: レーザー切断サービスを利用すると、機械の減価償却、メンテナンス、専門オペレーターのトレーニングの負担が OEM からベンダーに移されます。
テクノロジーのマッチング: すべてのサービスが同じというわけではありません。パートナーを評価するには、その特定のレーザー技術 (ファイバーと CO2)、機械出力 (ワット数)、ベッド サイズを OEM の材料タイプと厚さの要件に適合させる必要があります。
隠れたコスト要因: 真のコスト評価は時間給にとどまらず、ネスティング効率、カーフ管理、アシストガスの選択、二次仕上げの要件などにも及びます。
リスクの軽減: サービス プロバイダーにとって最も重要な評価基準は、熱影響区域 (HAZ) の処理、検証可能な ISO/AS 品質認証、および拡張可能なリードタイムの信頼性です。
目次
産業用レーザー切断サービスは、CNC 誘導レーザーを使用した 2D および 3D プロファイルの受託製造を提供します。これは消費者向けの求人サイトとは大きく異なります。産業プロバイダーは、継続的な生産サイクル向けに設計された頑丈な装置を利用しています。大量の板金、板鋼、加工ポリマーを扱っています。これらの施設は、大規模な組立ラインにおける厳格な寸法公差、材料のトレーサビリティ、再現可能な生産に重点を置いています。
産業用レーザー カッターの購入には、多額の初期費用がかかります。施設のアップグレード、高圧ガス供給ライン、継続的な光学系のメンテナンスを考慮する必要があります。サービスを契約すると、こうした直接的な負担が軽減されます。財務モデルを資本支出から運用支出に移行し、キャッシュ フローを中核となるエンジニアリング タスクに充てることができます。
アウトソーシングにより、機械が遊休状態になるリスクも軽減されます。生産の停滞により、高価な社内設備が財政を圧迫します。専門のベンダーがこの容量変動を吸収します。効率を維持するために、マシンの使用率を複数のクライアントに分散します。料金は、部品が実際に消費した機械時間に対してのみお支払いいただきます。
専門のサービス プロバイダーは、驚くべき規模と柔軟性を提供します。これらにより、さまざまな多軸高キロワット機械へのアクセスが許可されます。このレベルのインフラストラクチャを社内で構築することは、ほとんどのメーカーにとって法外なコストがかかります。自分の作業現場の設備を変更することなく、さまざまな材料や厚さの間で瞬時に切り替えられるようになります。
ファイバーレーザーは現代の金属加工の主流となっています。これらは、鉄金属および非鉄金属の処理に優れた運用上の利点をもたらします。これには、炭素鋼、ステンレス鋼、アルミニウム、真鍮、銅が含まれます。ソリッドステート設計により、光ファイバー ケーブルを通じてビームが送られ、金属を急速に切り裂く高濃度のエネルギー源が得られます。
これらの機械は、薄肉から中肉厚の板金の高速処理能力を提供します。より低いエネルギー消費プロファイルを維持しながら、古いテクノロジーよりも大幅に速く切断します。この効率性により、サイクル時間がプロジェクトの実行可能性を左右する大量金属部品生産の標準となっています。
CO2 レーザーは、特定の用途には依然として必要です。より厚い有機材料、プラスチック、ポリマー、複合材料の加工に優れています。また、エッジ品質が最重要であり、ファイバーレーザーが過剰な縞を残す可能性がある特定の厚板鋼の用途にも非常に効果的です。
CO2 レーザーの波長が長いため、ファイバー レーザーと比較して非金属に対して優れたエッジ品質が得られます。 CO2 レーザーでカットされたアクリルは、多くの場合、機械から直接研磨されたエッジが特徴です。これにより、二次火炎研磨が不要になり、組立現場での時間を節約できます。
Nd:YAG や Nd:YVO などの高ピーク出力レーザーは、特殊な微細切断を処理します。信じられないほど細かいフィーチャの詳細が生成されます。これらのシステムは通常、ステントや複雑なセンサーハウジングの切断など、顕微鏡的な精度を必要とする特定の医療または航空宇宙用途向けに予約されています。
機械のワット数によって、切断速度、最大ピアスの厚さ、エッジの滑らかさが決まります。産業用システムの範囲は 2kW から 15kW 以上までです。ワット数が高いと、過剰な熱を蓄積することなくビームが厚板鋼板を迅速に貫通できるため、最初のプランジ時の部品の歪みが防止されます。
機械のベッドのサイズも同様に重要です。標準サイズには、5 フィート x 10 フィートおよび 8 フィート x 24 フィートがあります。ベッド容量の制限は、生シートの最適化に影響します。ベッドが大きいほど、ネスティング効率が向上し、単一の連続部品の最大寸法が決まります。部品の寸法をベンダーの利用可能な機械エンベロープと一致させる必要があります。
特徴 |
ファイバーレーザー |
CO2レーザー |
|---|---|---|
最適な素材 |
スチール、アルミニウム、真鍮、銅 |
プラスチック、木材、厚鋼、複合材料 |
切断速度(薄物金属) |
非常に速い |
適度 |
エネルギー効率 |
高い |
低から中程度 |
メンテナンスの必要性 |
低 (ソリッドステート) |
高層(ミラー、ガス) |
レーザー光学系を損傷するために使用されるアルミニウム、真鍮、銅などの反射金属の切断。最新のファイバー レーザーは、歴史的な後方反射の問題を克服しています。これらの高反射合金を効率的かつ安全に加工します。ベンダーが機器の故障なく切断を実行できるため、複雑な銅バスバーやアルミニウム ブラケットを自信を持って設計できるようになりました。
どの材料が安全で効果的に切断できるかを特定する必要があります。アクリルと POM (デルリン) は優れた刃先品質できれいに切断されます。ただし、PVC とポリカーボネートには重大な問題があります。 PVC はレーザー照射されると有毒で腐食性の塩素ガスを生成し、機械のコンポーネントを破壊します。ポリカーボネートはレーザー エネルギーをあまり吸収しないため、エッジが溶けて変色し、目視検査に合格しません。
材料の厚さ、切断速度、寸法精度の間には反比例の関係が存在します。材料が厚くなるにつれて、レーザービームはわずかに広がり、先細のエッジが作成されます。金属板の標準工業公差は通常、±0.005 インチ程度です。インターロックタブや圧入穴を設計するときは、このカーフテーパーを考慮する必要があります。
設計でより厳しい公差が必要な場合は、二次加工が必要になります。厚板の重要な穴径での CNC フライス加工またはリーミングを計画する必要があります。レーザーが 1 インチの鋼板上でベアリングのはめ込み公差を維持できるとは期待しないでください。
ガスが溶融材料を切り口から吹き飛ばします。酸素は発熱反応を引き起こし、炭素鋼の切断を加速します。ただし、酸化したエッジが残るため、塗装前に機械的に除去する必要があります。窒素はシールドガスとして機能します。切断面を冷却して酸化を防ぎ、機械ベッドからすぐに溶接可能なきれいな表面を残します。
高圧エアは、特定の材料に対しては費用対効果の高い代替手段ですが、わずかなバリが残る場合があります。アシストガスの選択は、表面の酸化、溶接性、下流のエッジクリーニングの必要性に直接影響します。ベンダーが適切なガスを選択できるように、下流の仕上げ要件を常に指定してください。
大量生産を開始する前に、必ずサンプル部品をリクエストしてください。これらのサンプルの底端にドロスがないか検査します。きつい角付近に過度の縞模様や熱変形がないか確認してください。カーフ幅が複雑な形状全体にわたって一貫していることを確認します。高品質のベンダーは、焦点距離とガス圧力を調整して、これらの欠陥を最小限に抑えます。
ベンダーのマシンの冗長性とシフト スケジュールを評価します。 1 台の機械が故障しただけで、サプライ チェーンが停止することがあってはなりません。自動マテリアルハンドリングの使用を評価します。タワーローディングおよびアンローディングシステムにより、連続製造が可能になります。これにより、リードタイムの変動性が最小限に抑えられ、需要のピーク時でも信頼性の高い配送スケジュールが保証されます。
サービスプロバイダーが統合レーザーエッチングを実行できるかどうかを確認してください。切断プロセス中にマーキングまたは彫刻を行うと、大きな価値が追加されます。これにより、二次的な操作を追加することなく、部品のシリアル化、QR コード、アセンブリの追跡を自動化できます。この機能は、厳密なロットのトレーサビリティが必要な航空宇宙部品や医療部品にとって非常に有益です。
検証可能な品質管理システムには交渉の余地がありません。 ISO 9001:2015 をベースラインとして探してください。特殊な分野で事業を展開している場合は、航空宇宙には AS9100、医療機器には ISO 13485 を要求してください。これらの認定は、ベンダーが文書化された反復可能なプロセスに従っていることを証明します。
最初の製品検査レポートは、完全な生産を実行する前に、初期部品がすべての印刷仕様を満たしていることを確認します。材料試験レポートは、元の製鉄所までのトレーサビリティを提供します。これらの文書は、特に構造用途において、責任とコンプライアンスにとって重要です。
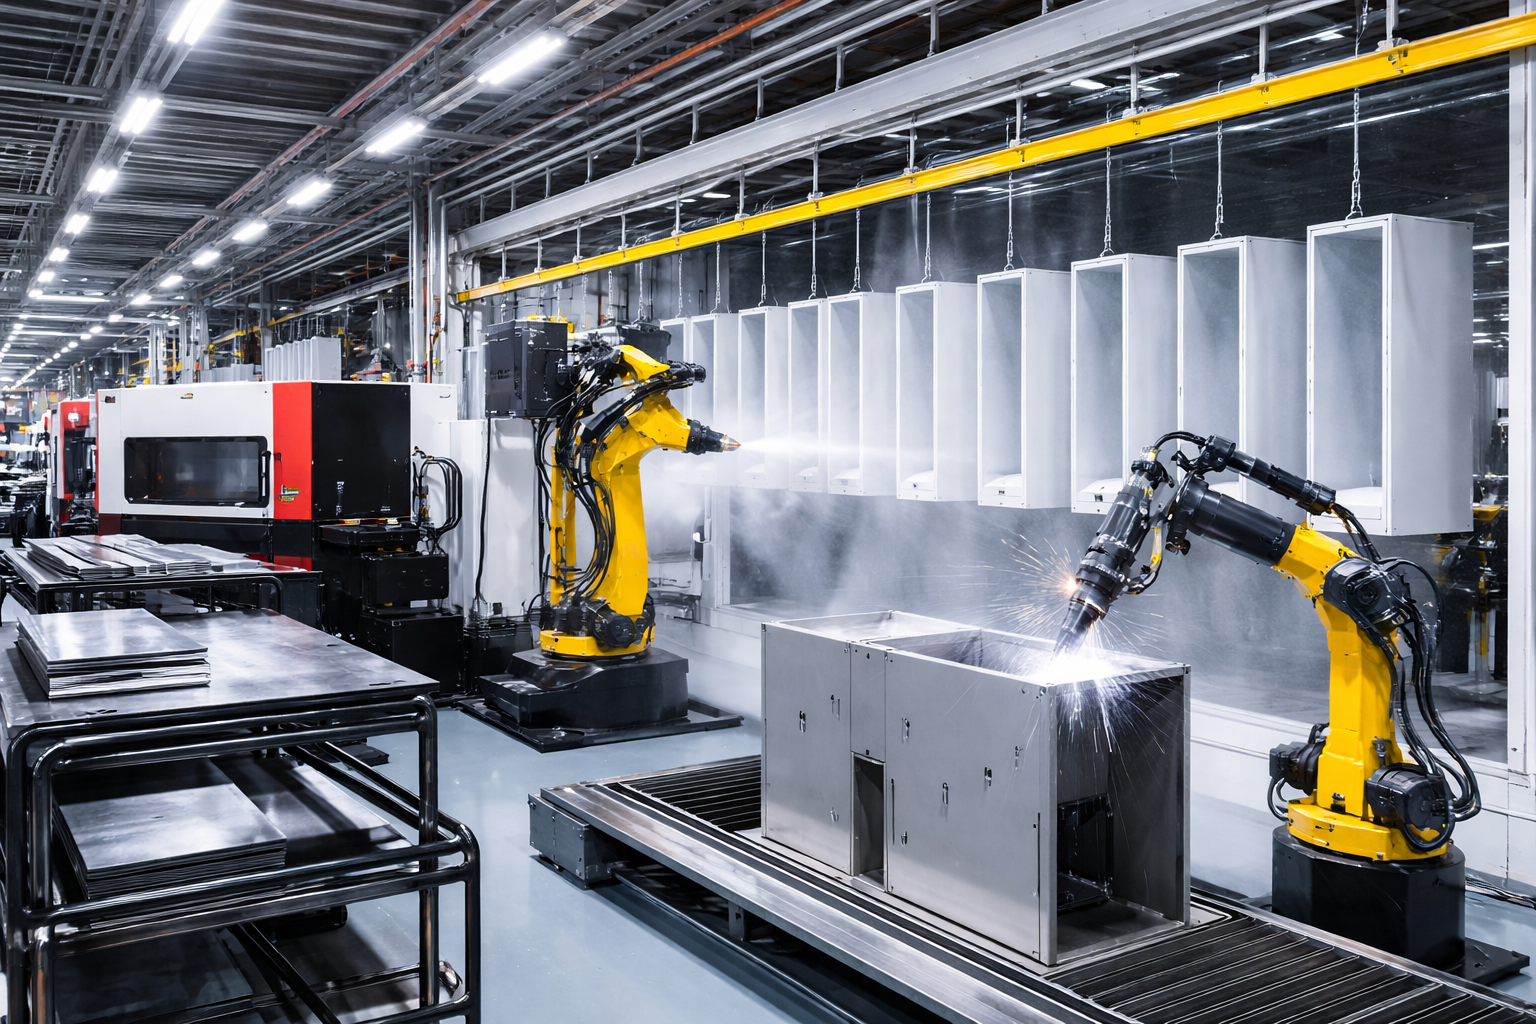
二次的なオペレーションを提供するサービスを選択すると、サプライ チェーンの断片化が軽減されます。 CNC プレス ブレーキ成形、ロボット溶接、粉体塗装、ハードウェア挿入を提供するベンダーを探してください。これらのステップを 1 つ屋根の下に統合することで、出荷遅延が軽減され、輸送コストが削減され、品質管理の責任が合理化されます。
サービス プロバイダーは、いくつかの運用フェーズに基づいて見積もりを構成します。 CAD/CAM プログラミングと機械のセットアップには固定の初期費用がかかります。実際のビームオン時間は変動するランニングコストを決定します。何百もの内部カットアウトがある非常に複雑な形状の場合、処理に時間がかかり、見積もりの実行時間部分が増加します。フラット パターンを単純化すると、これらの実行時間が直接短縮されます。
高度なネスティング ソフトウェアは、フラット パターンを生のシートにしっかりと詰め込みます。これにより、スクラップ率が大幅に削減されます。ベンダーが最新のネスト アルゴリズムを利用していることを確認してください。材料歩留まりが高いということは、無駄な材料に余分な費用を支払う必要がないことを意味します。見積もり段階でベンダーにシートの平均使用率を尋ねます。
アシストガスの使用量は部品ごとのコストに大きな影響を与えます。ステンレス鋼やアルミニウムをきれいに切断するには、大量の高圧窒素が必要です。このプロセスは、酸素アシスト炭素鋼の切断と比較して、より高価なガスを消費します。ガスの選択により、エッジの品質と運用コストのバランスがとれます。きれいなエッジが高いガス消費率に見合うかどうかを判断する必要があります。
メーカーは一括発注書を通じて有利な条件を交渉できます。スケジュールされたリリースにより、ベンダーは材料の購入と機械のスケジュールを最適化できます。長期の容量予約により、購入者と切断サービスの両方に安定性がもたらされます。このアプローチでは、材料レートを固定しながら、繁忙期の機械時間を保証します。
レーザー切断では、切断端に金属学的変化が生じます。この熱影響部により材料が硬化し、二次的なタップ加工や機械加工が困難になる可能性があります。 HAZ を軽減するには、酸化物のないエッジに窒素を指定します。疲労が重要な部品の場合は、部品の使用前に硬化層を完全に除去する二次エッジ加工を計画してください。
ベンダーロックインと資材不足は重大なリスクをもたらします。デュアルソーシング戦略を導入してレバレッジを維持し、継続性を確保します。市場変動に備えて重要な原材料の安全在庫を保持することを主要ベンダーに要求します。原材料在庫の定期的な監査により、これらの義務を満たしていることが確認されます。
独自の CAD ファイルを委託製造業者と共有するには、厳格なセキュリティ プロトコルが必要です。包括的な機密保持契約を締結します。ベンダーが安全なデータ環境を使用していることを確認してください。該当する場合は、機密の防衛関連図面を送信する前に、ITAR への準拠を確認してください。フラット パターン データが侵害されると、偽造部品が市場に流通する可能性があります。
適切な レーザー切断サービスパートナーを選択することが不可欠です。 精度、生産効率、長期的な製造信頼性を実現するには、レーザー技術、品質管理、エンジニアリングの専門知識、生産能力を評価することで、メーカーはコストを削減し、製品の一貫性を向上させ、製造プロセス全体を合理化できます。
DINGPRECISION は 、世界中の顧客向けに精密板金製造、レーザー切断、CNC 曲げ、溶接、およびカスタム金属製造サービスを専門としています。高度なレーザー切断装置、経験豊富なエンジニアリングチーム、厳格な品質管理システムを備えた同社は、オートメーション、エレクトロニクス、医療機器、産業機械などの業界の厳しい要件を満たす高精度の製造ソリューションを提供しています。
レーザー切断サービスプロバイダーを選択する前に、次の点を考慮してください。
レーザー技術を材料と厚さの要件に合わせます。
サプライヤーの品質検査および認証システムを確認します。
生産能力、リードタイム、二次加工能力を評価します。
完全なエンジニアリング サポートと統合製造ソリューションを提供する経験豊富な製造パートナーと協力してください。
A: 板金の市販の標準公差は通常、±0.005 ~ ±0.010 インチの範囲です。精度の許容差は、材料の厚さと使用される特定のレーザー技術に大きく依存します。プレートが厚いと、ビームの広がりや切り口のテーパーが生じるため、一般に許容誤差が緩やかになります。
A: 高速かつ高精度なファイバー レーザーは、スチール、アルミニウム、真鍮などの薄肉から中厚の金属に使用してください。厚板鋼板、プラスチック、木材、複合材料を切断する場合は、非金属に優れたエッジ品質を提供する CO2 レーザーを選択してください。
A: HAZ は、レーザーの強烈な熱により金属学的変化を受ける切断端に沿った材料の領域です。このゾーンは局所的に硬化する可能性があり、下流の溶接性、タッピング作業、および部品の全体的な疲労寿命に影響を与える可能性があります。
A: ほとんどのサービスでは、引用とプログラミングに標準ベクトル形式が必要です。 DXF および DWG ファイルは、2D フラット パターンの業界標準です。 STEP または IGES ファイルは、曲げ、ハードウェアの位置、および全体的な部品の形状を検証するために 3D モデルに要求されることがよくあります。
A: 材質やアシストガスによって異なります。ステンレス鋼を窒素で切断すると、通常、きれいでバリのないエッジが残ります。厚い炭素鋼の酸素が切断されると、ドロスや酸化層が残る場合があります。このような場合には、二次的なバリ取り、タンブリング、またはエッジの丸み付けが必要になります。
A: アシストガスはエッジの品質と下流の処理に影響を与えます。窒素により酸化物のないエッジが生成され、即時溶接や粉体塗装に最適です。酸素によりスチール上に酸化スケールが残りますが、ペイントやパウダー コートが適切に付着する前に、これを機械的に除去する必要があります。


