
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-25 Origine : Site


La transition d'un produit depuis une conception CAO ou un prototype rapide vers une production évolutive nécessite une expertise approfondie en matière de fabrication. Vous devez aller au-delà des plates-formes à la demande standard pour trouver un partenaire OEM fiable. Une fabrication décousue présente de graves risques pour les opérations de votre chaîne d’approvisionnement. Lorsqu’une installation s’occupe de la découpe laser et qu’une autre gère le pliage et la finition, les tolérances d’empilement, les délais de livraison prolongés et le contrôle qualité variable deviennent inévitables. L’établissement de normes opérationnelles strictes corrige ce flux de travail décousu.
Ce guide établit des critères d'ingénierie clairs pour évaluer votre prochain partenaire de fabrication. Nous explorons comment évaluer les capacités en matière de tolérances strictes, de conformité stricte des matériaux et d'évolution prévisible des volumes. Vous apprendrez comment les installations intégrées atténuent les risques et garantissent une répétabilité élevée. Nous proposons également des étapes concrètes pour vérifier le tonnage des équipements, analyser les paramètres de formage de précision et vérifier les capacités de traitement secondaire.
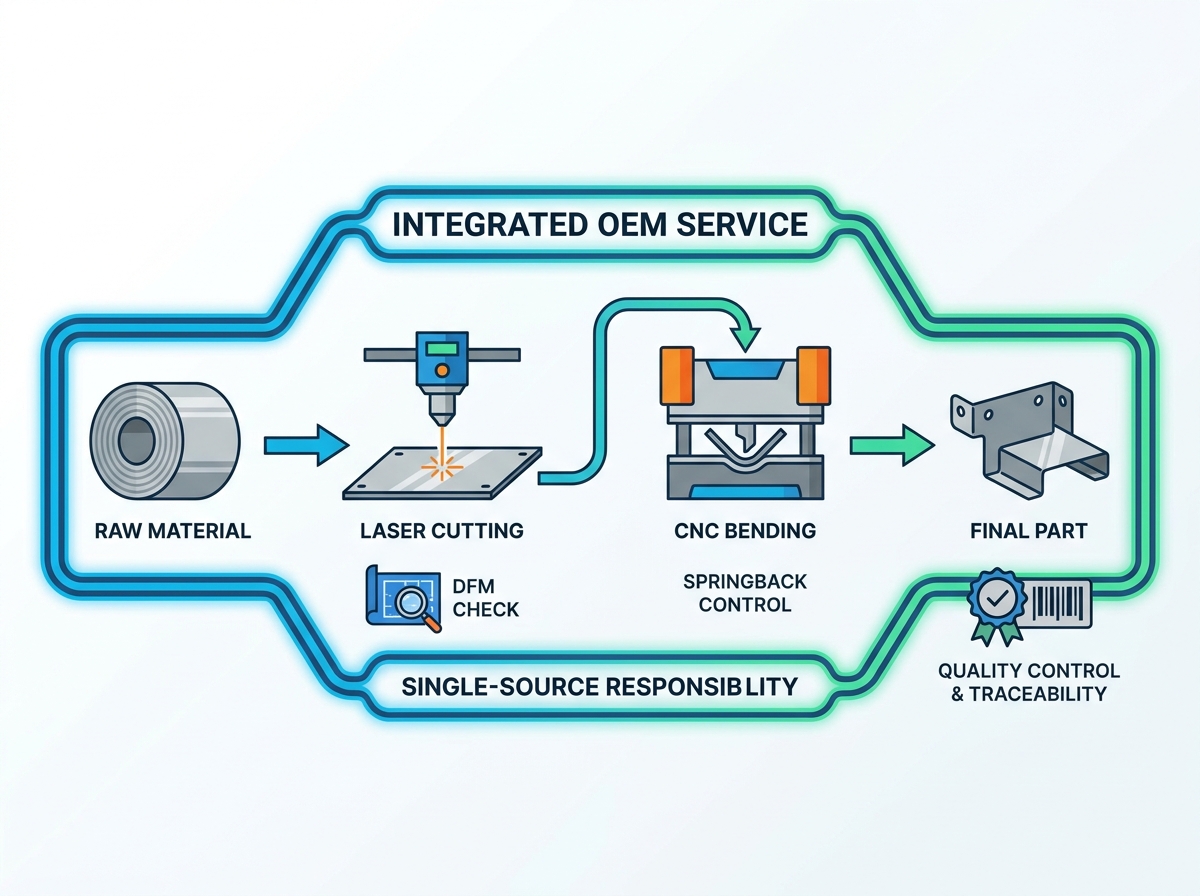
L'intégration de la découpe laser et du pliage CNC sous un même toit réduit le temps de manipulation et minimise les écarts de tolérance d'empilement.
Un fabricant de tôlerie OEM fiable fournira un retour d'information initial sur la conception pour la fabrication (DFM) afin d'éviter les collisions d'outils et les erreurs de retour élastique.
La traçabilité des matériaux et les systèmes de contrôle qualité conformes à la norme ISO ne sont pas négociables pour les applications commerciales, médicales et industrielles.
L'évaluation d'un partenaire de fabrication de métaux sur mesure nécessite de vérifier le tonnage de son équipement, l'épaisseur maximale du matériau et ses capacités de finition secondaire.
La répartition des processus de fabrication entre plusieurs fournisseurs obscurcit la responsabilité. Vous pouvez envoyer des modèles plats à un magasin et expédier les flans découpés à un autre pour qu'ils soient formés. Si une pièce pliée ne respecte pas les spécifications, il devient difficile de déterminer l’origine de l’erreur. Le motif plat laser initial manquait-il de compensation dimensionnelle appropriée ? L'opération de la presse plieuse a-t-elle utilisé la mauvaise matrice en V ? Montrer du doigt remplace la résolution de problèmes. Ce manque d’appropriation crée d’importants retards et augmente les taux de rebut.
Un efficace Le service de fabrication de tôles sur mesure assume l'entière responsabilité de la précision dimensionnelle finale. Ils gèrent la pièce depuis la génération initiale du modèle plat jusqu'à l'angle final formé. La centralisation du flux de travail permet aux ingénieurs d'ajuster instantanément les décalages de découpe laser en fonction des retours en temps réel de la presse plieuse. La responsabilité d'une source unique garantit un contrôle plus strict sur l'ensemble du cycle de vie de la production.
Le prototypage donne la priorité à la vitesse. Cependant, la production OEM donne la priorité à la répétabilité. Le fournisseur choisi doit démontrer une capacité massive à verrouiller les paramètres de la machine. Ils doivent standardiser les configurations d’outillage sur plusieurs cycles de production. Lorsque vous passez de 50 unités à 5 000 unités, le partenaire de fabrication doit déployer des procédures opérationnelles standard rigides. Ils doivent documenter les séquences de pliage, les positions des butées arrière et les distances focales du laser pour garantir que chaque lot correspond parfaitement au premier article approuvé.
Erreur courante : de nombreux acheteurs évaluent les fournisseurs uniquement sur leur vitesse de prototypage rapide. Ils ne parviennent pas à vérifier la capacité du fournisseur à produire un volume soutenu. Vérifiez toujours leur capacité à mettre en œuvre des processus de fabrication verrouillés.
Une première Le service de découpe laser sert de base à toutes les opérations ultérieures de formage et d’assemblage. La qualité de la coupe dicte la précision du pliage. L'évaluation de cette capacité nécessite une analyse approfondie des spécifications de l'équipement, des contraintes matérielles et de la gestion de la qualité des bords.
Les fabricants utilisent généralement des lasers à fibre ou des lasers CO2. Chaque technologie répond à un objectif distinct. Les lasers à fibre dominent les ateliers de production modernes. Ils offrent une vitesse de coupe supérieure et une qualité de bord exceptionnelle pour les matériaux réfléchissants comme l'aluminium, le laiton et le cuivre. Les lasers CO2 fonctionnent à une longueur d'onde différente. Ils restent très efficaces pour le traitement d'applications spécifiques d'acier au carbone à tôles épaisses ou de substrats non métalliques.
Tableau comparatif des technologies laser
Type de laser |
Avantage principal |
Matériaux idéaux |
Profil de vitesse |
|---|---|---|---|
Laser à fibre |
Haute efficacité énergétique et focalisation précise du faisceau. |
Aluminium, acier inoxydable, laiton, cuivre. |
Extrêmement rapide sur les jauges fines à moyennes. |
Laser CO2 |
Finition bord lisse sur plaques très épaisses. |
Acier au carbone épais, non-métaux. |
Modéré, mais très constant sur les assiettes lourdes. |
Les contraintes d'épaisseur des matériaux dictent la véritable capacité d'une installation. La puissance de l’équipement a un impact direct sur la profondeur de coupe maximale. Demandez aux fournisseurs leurs limites de jauge spécifiques.
Tableau des capacités standard en matière de matériaux et d'épaisseur
Type de matériau |
Épaisseur typique maximale |
Notes d'application |
|---|---|---|
Acier au carbone |
Jusqu'à 1,00 pouce |
Varie fortement en fonction de la puissance du laser. |
Acier inoxydable |
Jusqu'à 0,75 pouces |
Nécessite du gaz d’appoint à l’azote pour des bords propres. |
Aluminium |
Jusqu'à 0,50 pouces |
Très réfléchissant ; nécessite des lasers à fibre spécialisés. |
Les tolérances standard de découpe laser doivent rester serrées. Attendez-vous à une précision d’environ ± 0,005 pouces. Des tolérances plus strictes sont possibles en fonction de la jauge du matériau et de l'étalonnage de la machine. La qualité des bords, connue sous le nom de saignée, nécessite également une atténuation stricte. Les fabricants doivent minimiser les scories, éliminer les bavures et contrôler la zone affectée par la chaleur (ZAT). Une grande ZAT durcit le bord métallique. Ce durcissement localisé interfère avec les processus de pliage en aval et provoque des micro-fractures lors du formage.
Transformer des flans plats découpés au laser en boîtiers tridimensionnels complexes nécessite une précision exceptionnelle. Les presses plieuses CNC multi-axes garantissent une répétabilité élevée. Vous devez évaluer les limites de tonnage et les longueurs de pliage maximales du fournisseur. Les grosses machines, telles que les presses plieuses avec des lits de 10 pieds, s'adaptent facilement aux boîtiers et aux racks de serveurs surdimensionnés. Un tonnage insuffisant limite la capacité d'un fabricant à plier des plaques épaisses d'acier inoxydable ou d'acier au carbone lourd.
La gestion du comportement matériel sépare les magasins moyens des fournisseurs experts. Un professionnel Le service de pliage CNC prend en compte le retour élastique du matériau pendant la phase de programmation. Le métal veut naturellement retrouver son état plat d'origine après le pliage. Les ingénieurs doivent plier légèrement la pièce pour atteindre l'angle cible. Ils calculent également le facteur K pour tenir compte de l'allongement du matériau. Le métal s'étire sur le rayon extérieur et se comprime sur le rayon intérieur. Des calculs précis du facteur K garantissent que les dimensions finales formées correspondent au modèle CAO.
La disponibilité des outils a un impact considérable sur les coûts et les délais du projet. Évaluez les outils standard par rapport aux outils personnalisés.
Outillage standard : une installation bien équipée utilise de vastes bibliothèques de matrices en V et de poinçons à col de cygne standard. Ils peuvent former des géométries complexes sans imposer de coûts d'outillage NRE (Non-Recurring Engineering) à l'acheteur.
Outillage personnalisé : les courbures exclusives ou les rayons extrêmes peuvent nécessiter des matrices usinées sur mesure. Des partenaires compétents conçoivent et fabriquent ces outils en interne pour réduire les délais.
Outillage segmenté : essentiel pour le pliage de boîtes et le formage d'enceintes avec plusieurs retours profonds.
Un fiable Le service de fabrication de tôles effectue des contrôles approfondis de conception pour la fabricabilité (DFM) avant le pliage. Ils vérifient les longueurs minimales des brides pour garantir que la pièce repose solidement sur la matrice en V. Ils vérifient les exigences de distance entre le trou et le coude. Si un trou est trop proche de la ligne de pliage, la déformation du matériau déformera le trou en un ovale. Les ingénieurs confirment également la présence de coupes de dégagement de courbure appropriées pour éviter la déchirure du matériau dans les coins.
L’approvisionnement en matières premières représente l’épine dorsale de l’intégrité structurelle. Des fournisseurs de premier plan garantissent la disponibilité de matières premières certifiées. Les alliages commerciaux courants comprennent l'aluminium 5052 et 6061, l'acier inoxydable 304 et 316L et l'acier laminé à froid (CRS). Les pratiques d'approvisionnement doivent inclure des rapports de tests d'usine (MTR) pour les applications critiques. Les MTR fournissent une analyse chimique et physique documentée du lot de métal exact utilisé dans votre production.
La conformité réglementaire protège votre responsabilité du fait des produits. L'usine de fabrication doit respecter les normes ISO 9001:2015. Cette certification prouve qu'ils maintiennent un système de gestion de la qualité rigide et documenté. Si vos produits intègrent des composants électroniques, le fournisseur doit garantir la conformité RoHS en limitant les substances dangereuses dans leurs matériaux et finitions. Des protocoles stricts d’inspection du premier article (FAI) sont obligatoires. FAI vérifie que la première pièce sortie de la ligne de production répond à toutes les légendes de votre impression 2D avant l'exécution du lot restant.
Les opérations secondaires transforment une pièce de métal pliée en un sous-ensemble entièrement fonctionnel. Évaluez soigneusement les capacités matérielles et d’assemblage d’un partenaire. Un expérimenté l'atelier de fabrication métallique sur mesure possède la capacité d'installer du matériel PEM. Ils insèrent des entretoises, des écrous imperdables et des goujons filetés à l'aide de presses pneumatiques automatisées. Cela élimine le besoin d’insertion manuelle de matériel sujet aux erreurs.
Le soudage localisé se produit après le pliage. Vous avez besoin d’une installation équipée pour le soudage TIG, MIG et par points. Le soudage par points joint solidement les brides qui se chevauchent sans ajouter de chaleur excessive ni de matériau d'apport. Le soudage TIG permet d'obtenir des joints propres et esthétiques pour les boîtiers visibles en acier inoxydable.
Enfin, une finition de surface protectrice et cosmétique finalise la pièce OEM. Le fabricant doit offrir un accès à la finition en interne ou faire appel à des partenaires locaux strictement sélectionnés. Les finitions courantes comprennent :
Revêtement en poudre : offre une finition colorée très durable, résistante aux rayures et esthétiquement agréable.
Anodisation : Spécifique pour l’aluminium. Augmente la résistance à la corrosion et la dureté de la surface tout en permettant l'intégration des colorants.
Placage de zinc : applique une couche protectrice sacrificielle sur l'acier au carbone pour prévenir la rouille.
Passivation : Traitement chimique de l'acier inoxydable. Élimine le fer libre de la surface pour maximiser la résistance à la corrosion.
L'évaluation de la transparence technique vous aide à identifier les véritables partenaires de fabrication. Un fournisseur digne de confiance contestera votre fichier CAO. Ils recherchent activement les défauts de conception. Si une conception présente un rayon de courbure physiquement impossible pour l'épaisseur de matériau demandée, ils doivent le signaler avant de couper le métal. Par exemple, tenter de plier brusquement un rayon nul sur de l'aluminium de 0,25 pouce d'épaisseur provoquera de graves fissures. Un partenaire transparent vous alerte immédiatement et vous propose un rayon plus large.
Les structures de cotation révèlent une maturité opérationnelle. Recherchez des modèles de tarification transparents. Un établi Le fabricant de tôlerie OEM sépare clairement les coûts des matériaux, le temps machine et tous les frais d'outillage ou d'installation requis. Les citations opaques cachent des inefficacités. Un devis clair par article vous permet d'analyser où va votre budget et de procéder à des ajustements de conception éclairés pour réduire le temps d'usinage.
La fiabilité des délais de livraison détermine votre délai de mise sur le marché. Évaluez la différence entre les délais de livraison standard et les options accélérées. Évaluez la résilience de la chaîne d’approvisionnement localisée par rapport aux risques de délocalisation des composants en métaux lourds. L’expédition de tôles d’acier épaisses à l’étranger entraîne d’énormes retards de transport et des incertitudes tarifaires. Les partenaires OEM régionaux offrent un meilleur contrôle logistique et facilitent les audits de qualité sur site.
Actions de l'étape suivante pour l'intégration :
Préparez des fichiers CAO 3D : exportez vos modèles dans des formats universels comme STEP ou IGES. Le fabricant utilise ces modèles pour calculer des mises à plat précises et des déductions de pliage.
Générez des dessins techniques 2D : créez des fichiers PDF ou DXF indiquant les tolérances critiques, les références matérielles et les exigences en matière d'état de surface. Les modèles 3D montrent la géométrie ; Les impressions 2D montrent les règles.
Définir l'échelle de production : indiquez clairement votre utilisation annuelle estimée (EAU) et les quantités initiales de libération des lots. Cela dicte la manière dont le fabricant aborde l’achat en gros d’outillage et de matériaux.
Soumettez une demande de prix complète : emballez les fichiers et soumettez-les pour examen formel. Demandez un rapport de feedback DFM détaillé ainsi que la matrice de tarification.
Le choix d’un service de fabrication de tôlerie représente une décision à long terme en matière de chaîne d’approvisionnement. Le bon partenaire agit comme une extension de votre équipe d’ingénierie, optimisant les conceptions pour une production évolutive et reproductible. En évaluant soigneusement les capacités de découpe laser et de formage de précision, vous protégez la qualité de vos produits.
Donnez la priorité aux fournisseurs offrant une intégration transparente entre la découpe laser à motif plat et le pliage CNC complexe.
Exigez des cadres de contrôle qualité rigides, notamment la conformité à la norme ISO 9001:2015 et des inspections rigoureuses du premier article.
Insistez sur les retours DFM initiaux pour éliminer les rayons de courbure impossibles et atténuer les collisions coûteuses avec les outils.
Vérifiez les capacités opérationnelles secondaires, telles que l’insertion du matériel et le revêtement en poudre, pour garantir une solution véritablement clé en main.
Appel à l'action : soumettez vos modèles 3D et impressions 2D dès aujourd'hui pour un examen DFM complet et un devis de production.
R : Des modèles 3D (fichiers STEP ou SolidWorks) sont nécessaires pour des calculs de flexion précis. Les fichiers vectoriels 2D (DXF) ou PDF sont également nécessaires pour indiquer les tolérances spécifiques, les insertions matérielles et les finitions de surface. Fournir les deux garantit un devis précis et complet.
R : Bien que la découpe laser puisse supporter des tolérances serrées de ± 0,005', les tolérances de pliage CNC standard vont généralement de ± 0,010' à ± 0,015'. Les tolérances angulaires se situent généralement autour de ± 1 degré. Ces valeurs dépendent fortement de l'épaisseur du matériau, de la longueur de pliage et des configurations d'outillage.
R : Oui. Le prototypage à court terme est une pratique courante. Il vous permet de valider la conception CAO, de vérifier l'ajustement avec d'autres composants et de verrouiller la configuration de l'outillage avant de passer à une production en grand volume. Cela atténue les risques et évite des erreurs coûteuses sur des lots complets.
R : Une flexion parallèle au grain du matériau augmente le risque de fissuration, en particulier dans les matériaux plus durs comme l'aluminium 6061 ou l'acier inoxydable épais. Un fabricant compétent emboîte les pièces découpées au laser de manière à ce que les courbures se produisent autant que possible perpendiculairement au grain afin de garantir une intégrité structurelle maximale.


