


製品を CAD 設計またはラピッドプロトタイプから拡張可能な生産に移行するには、本格的な製造の専門知識が必要です。信頼できる OEM パートナーを見つけるには、標準のオンデマンド プラットフォームを超えて進む必要があります。ばらばらの製造は、サプライ チェーンの運用に重大なリスクをもたらします。ある施設がレーザー切断を処理し、別の施設が曲げと仕上げを管理する場合、スタックアップ公差、リードタイムの延長、品質管理の変動は避けられません。厳格な運用基準を確立すると、このバラバラなワークフローが修正されます。
このガイドは、次の製造パートナーを評価するための明確なエンジニアリング基準を確立します。私たちは、厳しい公差、厳格な材料コンプライアンス、および予測可能な容量拡張の機能を評価する方法を検討します。統合された施設がどのようにリスクを軽減し、高い再現性を確保するかを学びます。また、設備のトン数を精査し、精密な成形基準を分析し、二次加工能力を検証するための実用的な手順も提供します。
レーザー切断と CNC 曲げを 1 つの屋根の下に統合することで、処理時間が短縮され、スタックアップ公差の偏差が最小限に抑えられます。
信頼できる OEM 板金メーカーは、工具の衝突やスプリングバック エラーを防ぐために、事前に製造可能性設計 (DFM) フィードバックを提供します。
材料のトレーサビリティと ISO 準拠の品質管理システムは、商業、医療、産業用途においては交渉の余地がありません。
カスタム金属製造パートナーを評価するには、その装置のトン数、材料の最大厚さ、二次仕上げ能力を監査する必要があります。
製造プロセスを複数のベンダーに分割すると、説明責任が曖昧になります。フラット パターンを 1 つのショップに送り、カットされたブランクを別のショップに送って成形する場合があります。曲げ部分が規格外になると、誤差の原因を特定することが困難になります。最初のレーザー フラット パターンには適切な寸法補正が不足していましたか?プレスブレーキ操作に間違った V ダイを使用していませんか?指差しは問題解決の代わりになります。この所有権の欠如により、重大な遅延が発生し、スクラップ率が増加します。
効果的な カスタム板金製造サービスは、 最終的な寸法精度に対して全責任を負います。最初のフラット パターンの生成から最終的に形成された角度までパーツを管理します。ワークフローを一元化することで、エンジニアはリアルタイムのプレス ブレーキ フィードバックに基づいてレーザー切断オフセットを即座に調整できるようになります。単一ソースの説明責任により、生産ライフサイクル全体のより厳密な管理が保証されます。
プロトタイピングはスピードを優先します。ただし、OEM生産では再現性が優先されます。選択したプロバイダーは、マシンのパラメーターをロックするための大きな能力を実証する必要があります。複数の生産実行にわたってツールのセットアップを標準化する必要があります。 50 ユニットから 5,000 ユニットに拡張する場合、製造パートナーは厳格な標準操作手順を導入する必要があります。すべてのバッチが承認された最初の製品と完全に一致することを確認するために、曲げシーケンス、バックゲージの位置、レーザーの焦点距離を文書化する必要があります。
よくある間違い: 多くの購入者は、プロトタイピングのスピードの速さのみでベンダーを評価します。ベンダーの継続的な大量生産能力を監査できません。ロックされた製造プロセスを実装できるかどうかを常に確認してください。
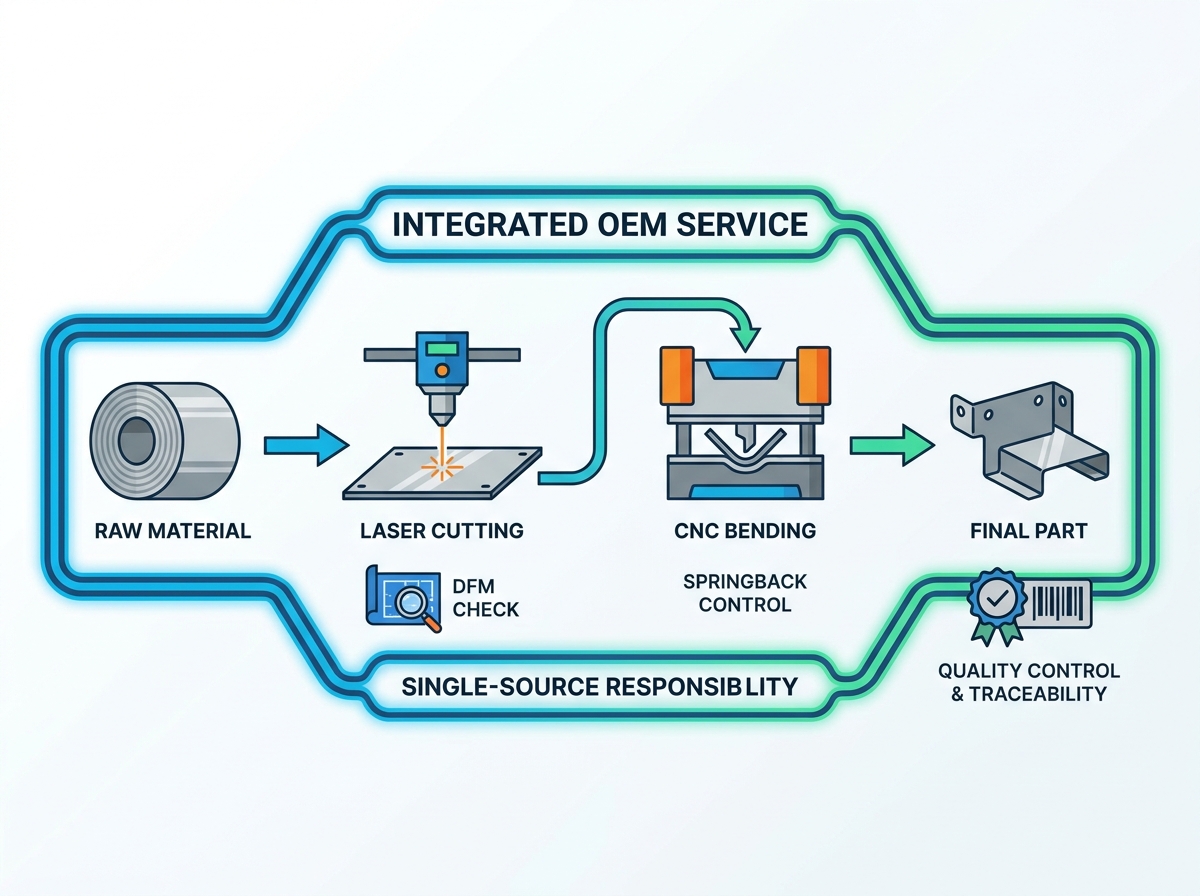
プレミア レーザー切断サービスは、 その後のすべての成形および組み立て作業の基盤として機能します。カットの品質によって、曲げの精度が決まります。この機能を評価するには、機器の仕様、材料の制約、エッジの品質管理を深く掘り下げる必要があります。
通常、製造業者はファイバー レーザーまたは CO2 レーザーを使用します。それぞれのテクノロジーは明確な目的を果たします。ファイバーレーザーは現代の生産現場で主流となっています。アルミニウム、真鍮、銅などの反射材に対して優れた切断速度と卓越した刃先品質を提供します。 CO2 レーザーは異なる波長で動作します。これらは、特定の厚板炭素鋼用途や非金属基材の処理に非常に効果的です。
レーザー技術比較表
レーザーの種類 |
主な利点 |
理想的な素材 |
速度プロファイル |
|---|---|---|---|
ファイバーレーザー |
高いエネルギー効率とピンポイントのビーム焦点。 |
アルミニウム、ステンレス鋼、真鍮、銅。 |
細いゲージから中程度のゲージで非常に高速です。 |
CO2レーザー |
非常に厚いプレートでも滑らかなエッジ仕上げ。 |
厚い炭素鋼、非金属。 |
中程度ですが、重いプレートでは非常に安定しています。 |
材料の厚さの制約により、施設の真の能力が決まります。装置のワット数は最大切削深さに直接影響します。特定のゲージ制限についてはベンダーに問い合わせてください。
標準材質と厚さの能力表
材質の種類 |
一般的な最大厚さ |
アプリケーションノート |
|---|---|---|
炭素鋼 |
1.00インチまで |
レーザーのワット数によって大きく異なります。 |
ステンレス鋼 |
最大0.75インチ |
エッジをきれいにするには窒素アシストガスが必要です。 |
アルミニウム |
0.50インチまで |
反射性が高い。特殊なファイバーレーザーが必要です。 |
標準的なレーザー切断公差は厳密に保持される必要があります。精度は約 ± 0.005 インチであると予想されます。材料のゲージと機械のキャリブレーションに応じて、より厳しい許容差を実現できます。カーフとして知られるエッジの品質にも、厳密な緩和が必要です。製造業者はドロスを最小限に抑え、バリを除去し、熱影響部 (HAZ) を制御する必要があります。大きなHAZは金属エッジを硬化させます。この局所的な硬化は下流の曲げプロセスを妨げ、成形中に微小な破壊を引き起こします。
レーザーカットされた平らなブランクを複雑な三次元エンクロージャーに変換するには、並外れた精度が必要です。多軸CNCプレスブレーキにより高い再現性を実現。プロバイダーのトン数制限と最大曲げ長さを評価する必要があります。 10 フィートのベッドを備えたプレス ブレーキなどの大型機械は、特大のエンクロージャやサーバー ラックにも簡単に収容できます。トン数が不十分であると、製造業者が厚いステンレス鋼や重い炭素鋼のプレートを曲げる能力が制限されます。
物質的な行動を管理することで、平均的なショップと専門のプロバイダーを区別できます。プロフェッショナル CNC 曲げサービスで は、プログラミング段階での材料のスプリングバックが考慮されます。金属は曲げると元の平らな状態に戻ろうとするのが自然です。エンジニアは、目標の角度を達成するために部品をわずかに過剰に曲げる必要があります。また、材料の伸びを考慮して K ファクターも計算します。金属は外側半径で伸び、内側半径で圧縮されます。正確な K ファクター計算により、最終的に成形された寸法が CAD モデルと一致することが保証されます。
ツールの可用性は、プロジェクトのコストとスケジュールに大きな影響を与えます。標準ツールとカスタム ツールを評価します。
標準ツーリング: 設備の整った施設では、標準 V ダイとグースネック パンチの膨大なライブラリを利用しています。購入者に NRE (Non-Recurring Engineering) ツールのコストを課すことなく、複雑な形状を形成できます。
カスタム ツール: 独自の曲げや極端な半径には、カスタム加工された金型が必要になる場合があります。有能なパートナーは、遅延を減らすためにこれらのツールを社内で設計および加工します。
セグメント化されたツーリング: 複数の深いリターンを備えたボックスの曲げやエンクロージャの成形に不可欠です。
信頼できる 板金製造サービスでは、 曲げ加工の前に徹底的な製造可能性設計 (DFM) チェックを実施します。部品が V ダイ上にしっかりと固定されるように、最小フランジ長さを検証します。穴から曲げまでの距離の要件をチェックします。穴が曲げ線に近すぎると、材料の変形により穴が楕円形に変形します。エンジニアはまた、コーナーでの材料の破れを防ぐために適切なベンドリリーフカットが存在することを確認します。
原材料の調達は、構造の完全性の根幹を表します。一流のプロバイダーは、認定された原材料の入手可能性を保証します。一般的な市販合金には、5052 および 6061 アルミニウム、304 および 316L ステンレス鋼、冷間圧延鋼 (CRS) などがあります。調達慣行には、重要なアプリケーションの製造試験レポート (MTR) を含める必要があります。 MTR は、生産に使用される正確な金属バッチの化学的および物理的分析を文書化して提供します。
規制の遵守により、製造物責任が保護されます。製造施設は ISO 9001:2015 規格に準拠する必要があります。この認証は、同社が厳格で文書化された品質管理システムを維持していることを証明します。製品に電子機器が組み込まれている場合、プロバイダーは、その材料および仕上げに含まれる有害物質を制限することにより、RoHS 準拠を確保する必要があります。厳格な初品検査 (FAI) プロトコルが必須です。 FAI は、残りのバッチを実行する前に、生産ラインから出た最初の部品が 2D プリント上のすべてのコールアウトを満たしていることを検証します。
二次加工により、曲がった金属片が完全に機能するサブアセンブリに変換されます。パートナーのハードウェアとアセンブリの能力を慎重に評価してください。経験豊富な カスタム金属製造 工場は、PEM ハードウェアを設置する能力を備えています。自動空気圧プレスを使用して、スタンドオフ、脱落防止ナット、ねじ付きスタッドを挿入します。これにより、エラーが発生しやすいハードウェアを手動で挿入する必要がなくなります。
局所的な溶接は曲げ後に行われます。 TIG、MIG、スポット溶接の設備が必要です。スポット溶接は、過剰な熱や溶加材を加えることなく、重なり合うフランジを確実に接合します。 TIG 溶接は、目に見えるステンレス鋼の筐体に、きれいで見た目にも美しい接合を実現します。
最後に、保護および化粧表面仕上げを行って、OEM 部品が完成します。製造業者は、社内仕上げへのアクセスを提供するか、厳しく審査された地元パートナーを利用する必要があります。一般的な仕上げには次のようなものがあります。
粉体塗装: 耐久性が高く、傷がつきにくく、美しい色の仕上げを提供します。
陽極酸化処理: アルミニウムに特化。染料の統合を可能にしながら、耐食性と表面硬度を向上させます。
亜鉛メッキ: 錆を防ぐために炭素鋼に犠牲保護層を適用します。
不動態化: ステンレス鋼の化学処理。表面から遊離鉄を除去し、耐食性を最大化します。
技術的な透明性を評価することは、真の製造パートナーを特定するのに役立ちます。信頼できるプロバイダーが CAD ファイルに異議を申し立てます。彼らは設計上の欠陥を積極的に探します。要求された材料の厚さに対して物理的に不可能な曲げ半径を設計に備えている場合は、金属を切断する前にフラグを立てる必要があります。たとえば、厚さ 0.25 インチのアルミニウムを半径ゼロで鋭く曲げようとすると、重大な亀裂が発生します。透明性のあるパートナーはすぐに警告を発し、より大きな範囲を提案します。
引用構造は運用の成熟度を明らかにします。透明性のある価格設定モデルを探してください。確立された OEM 板金メーカーは 、材料費、加工時間、必要な工具やセットアップ料金を明確に分離します。不透明な引用符は非効率性を隠します。明確な明細項目の見積もりにより、予算がどこに行くのかを分析し、情報に基づいて設計を調整して加工時間を短縮することができます。
リードタイムの信頼性が市場投入までの時間を決定します。標準リードタイムと優先オプションの違いを評価します。重金属部品の海外移転のリスクに対する局地的なサプライチェーンの回復力を評価します。厚い鋼板を海外に輸送すると、大幅な貨物遅延と関税の不確実性が生じます。地域の OEM パートナーは、より優れた物流管理を提供し、オンサイトの品質監査を容易にします。
オンボーディングの次のステップのアクション:
3D CAD ファイルの準備: STEP や IGES などの汎用形式でモデルをエクスポートします。製造者はこれらのモデルを使用して、正確なフラット パターンと曲げの控除を計算します。
2D 技術図面の生成: 重要な公差、ハードウェア部品番号、表面仕上げ要件を記載した PDF または DXF ファイルを作成します。 3D モデルはジオメトリを示します。 2D プリントにはルールが表示されます。
生産規模の定義: 推定年間使用量 (EAU) と初期バッチ リリース数量を明確に記載します。これは、メーカーが工具や材料の一括購入にどのようにアプローチするかを決定します。
包括的な RFQ を送信する: ファイルをパッケージ化し、正式なレビューのために送信します。価格表とともに詳細な DFM フィードバック レポートをリクエストしてください。
板金製造サービスの選択は、長期的なサプライチェーンの決定を意味します。適切なパートナーは、エンジニアリング チームの延長として機能し、拡張性と再現性のある生産のために設計を最適化します。レーザー切断と精密成形の両方の機能を慎重に評価することで、製品の品質を保護できます。
フラットパターンのレーザー切断と複雑な CNC 曲げの間のシームレスな統合を提供するベンダーを優先します。
ISO 9001:2015 への準拠や厳格な初回商品検査など、厳格な品質管理フレームワークを要求します。
不可能な曲げ半径を排除し、コストのかかる工具の衝突を軽減するために、事前の DFM フィードバックを要求します。
真のターンキー ソリューションを確保するために、ハードウェアの挿入や粉体塗装などの二次的な運用能力を検証します。
行動喚起: 今すぐ 3D モデルと 2D プリントを送信して、包括的な DFM レビューと生産見積もりを取得してください。
A: 正確な曲げ計算には 3D モデル (STEP または SolidWorks ファイル) が必要です。 2D ベクター ファイル (DXF) または PDF は、特定の公差、ハードウェアの挿入、および表面仕上げを呼び出すために同様に必要です。両方を提供することで、正確かつ包括的な見積もりが保証されます。
A: レーザー切断では ± 0.005 インチの厳しい公差を保持できますが、標準的な CNC 曲げ公差は通常 ± 0.010 インチから ± 0.015 インチの範囲です。角度公差は通常、± 1 度程度です。これらの値は、材料の厚さ、曲げの長さ、工具の設定に大きく依存します。
A: はい。短期間のプロトタイピングは標準的な手法です。これにより、CAD 設計を検証し、他のコンポーネントとの適合性を検証し、大量生産に拡張する前にツールのセットアップを固定することができます。これによりリスクが軽減され、コストのかかるフルバッチ エラーが防止されます。
A: 素材の木目に平行に曲げると、特にアルミニウム 6061 や厚いステンレス鋼などの硬い素材の場合、亀裂が発生するリスクが高まります。有能な製造業者は、構造上の完全性を最大限に確保するために、可能な限り曲げが木目に対して垂直になるようにレーザーカットした部品を入れ子にします。


