
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-25 Origen: Sitio


La transición de un producto desde un diseño CAD o un prototipo rápido a una producción escalable exige una gran experiencia en fabricación. Debe ir más allá de las plataformas bajo demanda estándar para encontrar un socio OEM confiable. La fabricación desarticulada introduce graves riesgos en las operaciones de su cadena de suministro. Cuando una instalación se encarga del corte por láser y otra gestiona el plegado y el acabado, las tolerancias de apilado, los plazos de entrega prolongados y el control de calidad variable se vuelven inevitables. El establecimiento de estándares operativos estrictos soluciona este flujo de trabajo inconexo.
Esta guía establece criterios de ingeniería claros para evaluar a su próximo socio de fabricación. Exploramos cómo evaluar las capacidades para tolerancias estrictas, cumplimiento estricto de materiales y escalamiento de volumen predecible. Aprenderá cómo las instalaciones integradas mitigan el riesgo y garantizan una alta repetibilidad. También proporcionamos pasos prácticos para examinar el tonelaje del equipo, analizar métricas de conformado de precisión y verificar las capacidades de procesamiento secundario.
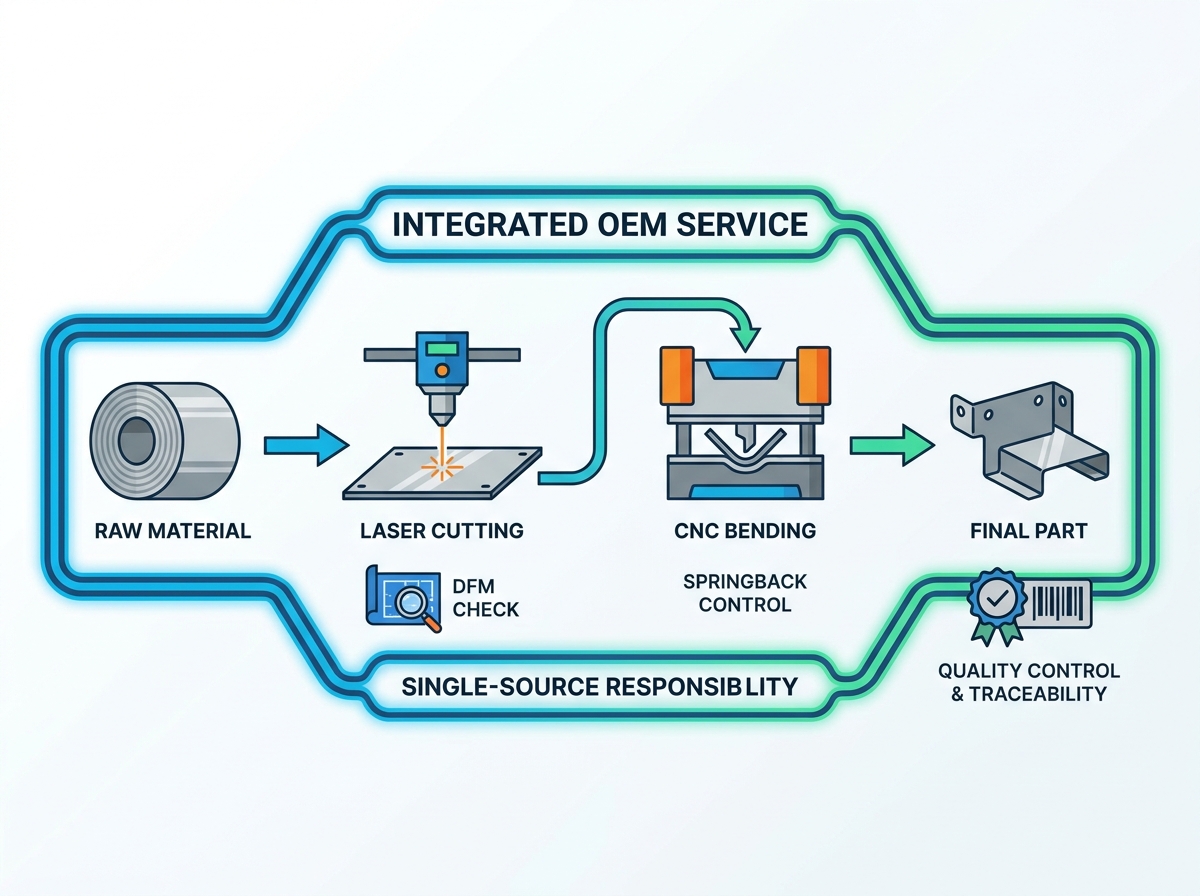
La integración del corte por láser y el plegado CNC bajo un mismo techo reduce el tiempo de manipulación y minimiza las desviaciones de tolerancia de apilamiento.
Un fabricante OEM confiable de chapa metálica proporcionará comentarios iniciales sobre el diseño para la fabricación (DFM) para evitar colisiones de herramientas y errores de recuperación elástica.
La trazabilidad de materiales y los sistemas de control de calidad que cumplen con ISO no son negociables para aplicaciones comerciales, médicas e industriales.
La evaluación de un socio de fabricación de metal personalizado requiere auditar el tonelaje de su equipo, el espesor máximo del material y las capacidades de acabado secundario.
Dividir los procesos de fabricación entre varios proveedores oscurece la responsabilidad. Puede enviar patrones planos a un taller y enviar los espacios en blanco cortados a otro para darles forma. Si una pieza doblada no cumple con las especificaciones, resulta difícil determinar el origen del error. ¿El patrón plano láser inicial carecía de compensación dimensional adecuada? ¿La operación de la plegadora utilizó el troquel en V incorrecto? Señalar con el dedo reemplaza la resolución de problemas. Esta falta de propiedad genera graves retrasos y aumenta las tasas de desperdicio.
Un eficaz El servicio de fabricación de chapa metálica personalizado asume la responsabilidad total de la precisión dimensional final. Gestionan la pieza desde la generación inicial del patrón plano hasta el ángulo formado final. Centralizar el flujo de trabajo permite a los ingenieros ajustar las compensaciones de corte por láser instantáneamente basándose en la información de la plegadora en tiempo real. La responsabilidad de una sola fuente garantiza un control más estricto sobre todo el ciclo de vida de la producción.
La creación de prototipos prioriza la velocidad. Sin embargo, la producción OEM prioriza la repetibilidad. El proveedor elegido debe demostrar una enorme capacidad para fijar los parámetros de la máquina. Necesitan estandarizar las configuraciones de herramientas en múltiples tiradas de producción. Cuando se escala de 50 unidades a 5000 unidades, el socio fabricante debe implementar procedimientos operativos estándar rígidos. Deben documentar las secuencias de plegado, las posiciones de los tope traseros y las distancias focales del láser para garantizar que cada lote coincida perfectamente con el primer artículo aprobado.
Error común: muchos compradores evalúan a los proveedores únicamente por su rápida velocidad de creación de prototipos. No auditan la capacidad del proveedor para producir un volumen sostenido. Verifique siempre su capacidad para implementar procesos de fabricación bloqueados.
un primer ministro El servicio de corte por láser actúa como base para todas las operaciones posteriores de formado y montaje. La calidad del corte dicta la precisión del doblez. Evaluar esta capacidad requiere una inmersión profunda en las especificaciones del equipo, las limitaciones de materiales y la gestión de la calidad del borde.
Los fabricantes suelen emplear láseres de fibra o láseres de CO2. Cada tecnología tiene un propósito distinto. Los láseres de fibra dominan las plantas de producción modernas. Ofrecen una velocidad de corte superior y una calidad de borde excepcional para materiales reflectantes como aluminio, latón y cobre. Los láseres de CO2 funcionan a una longitud de onda diferente. Siguen siendo muy eficaces para procesar aplicaciones específicas de acero al carbono de placa gruesa o sustratos no metálicos.
Cuadro comparativo de tecnología láser
Tipo de láser |
Ventaja principal |
Materiales ideales |
Perfil de velocidad |
|---|---|---|---|
Láser de fibra |
Alta eficiencia energética y enfoque preciso del haz. |
Aluminio, Acero Inoxidable, Latón, Cobre. |
Extremadamente rápido en calibres finos a medianos. |
Láser de CO2 |
Acabado de cantos lisos en placas de gran espesor. |
Acero al carbono grueso, no metales. |
Moderado, pero muy consistente en platos pesados. |
Las limitaciones de espesor del material dictan la verdadera capacidad de una instalación. La potencia del equipo afecta directamente la profundidad máxima de corte. Pregunte a los proveedores por sus límites de calibre específicos.
Tabla de capacidades de espesor y material estándar
Tipo de material |
Espesor típico máximo |
Notas de aplicación |
|---|---|---|
Acero carbono |
Hasta 1,00 pulgadas |
Varía mucho según la potencia del láser. |
Acero inoxidable |
Hasta 0,75 pulgadas |
Requiere gas auxiliar de nitrógeno para bordes limpios. |
Aluminio |
Hasta 0,50 pulgadas |
Altamente reflectante; requiere láseres de fibra especializados. |
Las tolerancias estándar de corte por láser deben mantenerse firmes. Espere una precisión de alrededor de ± 0,005 pulgadas. Se pueden lograr tolerancias más estrictas dependiendo del calibre del material y la calibración de la máquina. La calidad del borde, conocida como corte, también requiere una mitigación estricta. Los fabricantes deben minimizar la escoria, eliminar las rebabas y controlar la zona afectada por el calor (HAZ). Una HAZ grande endurece el borde del metal. Este endurecimiento localizado interfiere con los procesos de flexión posteriores y provoca microfracturas durante el conformado.
Transformar piezas planas cortadas con láser en complejas carcasas tridimensionales requiere una precisión excepcional. Las plegadoras CNC de ejes múltiples garantizan una alta repetibilidad. Debe evaluar los límites de tonelaje del proveedor y las longitudes máximas de curvatura. La maquinaria grande, como las plegadoras con plataformas de 10 pies, se adapta fácilmente a gabinetes y bastidores de servidores de gran tamaño. Un tonelaje insuficiente limita la capacidad del fabricante para doblar placas gruesas de acero inoxidable o pesadas de acero al carbono.
La gestión del comportamiento material separa a las tiendas promedio de los proveedores expertos. un profesional El servicio de doblado CNC tiene en cuenta la recuperación elástica del material durante la fase de programación. El metal naturalmente quiere volver a su estado plano original después de doblarse. Los ingenieros deben doblar ligeramente la pieza para lograr el ángulo objetivo. También calculan el factor K para tener en cuenta el alargamiento del material. El metal se estira en el radio exterior y se comprime en el radio interior. Los cálculos precisos del factor K garantizan que las dimensiones finales formadas coincidan con el modelo CAD.
La disponibilidad de herramientas afecta drásticamente los costos y los plazos del proyecto. Evalúe las herramientas estándar frente a las personalizadas.
Herramientas estándar: una instalación bien equipada utiliza amplias bibliotecas de troqueles en V y punzones de cuello de cisne estándar. Pueden formar geometrías complejas sin imponer costos de herramientas NRE (Ingeniería no recurrente) al comprador.
Herramientas personalizadas: Las curvas patentadas o los radios extremos pueden requerir troqueles mecanizados a medida. Los socios capacitados diseñan y fresan estas herramientas internamente para reducir las demoras.
Herramientas segmentadas: esenciales para doblar cajas y formar recintos con múltiples retornos profundos.
Un confiable El servicio de fabricación de chapa metálica realiza comprobaciones exhaustivas del diseño para la fabricabilidad (DFM) antes del plegado. Verifican las longitudes mínimas de las bridas para garantizar que la pieza descanse de forma segura en el troquel en V. Verifican los requisitos de distancia entre el agujero y el pliegue. Si un agujero se encuentra demasiado cerca de la línea de curvatura, la deformación del material distorsionará el agujero hasta convertirlo en un óvalo. Los ingenieros también confirman la presencia de cortes de alivio de curvatura adecuados para evitar que el material se rompa en las esquinas.
El abastecimiento de materias primas representa la columna vertebral de la integridad estructural. Proveedores de primer nivel garantizan la disponibilidad de materias primas certificadas. Las aleaciones comerciales comunes incluyen aluminio 5052 y 6061, acero inoxidable 304 y 316L y acero laminado en frío (CRS). Las prácticas de abastecimiento deben incluir informes de pruebas de fábrica (MTR) para aplicaciones críticas. Los MTR proporcionan un análisis químico y físico documentado del lote de metal exacto utilizado en su producción.
El cumplimiento normativo protege la responsabilidad del producto. La instalación de fabricación debe cumplir con las normas ISO 9001:2015. Esta certificación demuestra que mantienen un sistema de gestión de calidad rígido y documentado. Si sus productos incorporan componentes electrónicos, el proveedor debe garantizar el cumplimiento de RoHS restringiendo las sustancias peligrosas en sus materiales y acabados. Los protocolos estrictos de inspección del primer artículo (FAI) son obligatorios. FAI verifica que la primera pieza que sale de la línea de producción cumpla con todas las indicaciones de su impresión 2D antes de que se ejecute el lote restante.
Las operaciones secundarias transforman una pieza de metal doblada en un subconjunto completamente funcional. Evalúe cuidadosamente las capacidades de montaje y hardware de un socio. un experimentado El taller de fabricación de metales personalizado posee la capacidad de instalar hardware PEM. Insertan separadores, tuercas cautivas y pernos roscados mediante prensas neumáticas automatizadas. Esto elimina la necesidad de insertar hardware manualmente, propenso a errores.
La soldadura localizada se produce después de la flexión. Necesitas una instalación equipada para soldadura TIG, MIG y Punto. La soldadura por puntos une de forma segura bridas superpuestas sin agregar calor excesivo ni material de relleno. La soldadura TIG ofrece uniones limpias y estéticamente agradables para gabinetes de acero inoxidable visibles.
Finalmente, el acabado superficial protector y cosmético finaliza la pieza OEM. El fabricante debe ofrecer acceso a acabados internos o utilizar socios locales estrictamente examinados. Los acabados comunes incluyen:
Recubrimiento en polvo: Proporciona un acabado de color altamente duradero, resistente a rayones y estéticamente agradable.
Anodizado: Específico para aluminio. Aumenta la resistencia a la corrosión y la dureza de la superficie al tiempo que permite la integración del tinte.
Galvanizado: Aplica una capa protectora de sacrificio al acero al carbono para evitar la oxidación.
Pasivación: Un tratamiento químico para el acero inoxidable. Elimina el hierro libre de la superficie para maximizar la resistencia a la corrosión.
La evaluación de la transparencia técnica le ayuda a identificar verdaderos socios de fabricación. Un proveedor confiable cuestionará su archivo CAD. Buscan activamente defectos de diseño. Si un diseño presenta un radio de curvatura físicamente imposible para el espesor del material solicitado, deben señalarlo antes de cortar metal. Por ejemplo, intentar realizar una curva cerrada de radio cero en aluminio de 0,25 pulgadas de espesor provocará grietas graves. Un socio transparente le avisa inmediatamente y le propone un radio mayor.
Las estructuras de cotización revelan madurez operativa. Busque modelos de precios transparentes. Un establecido El fabricante OEM de chapa metálica separa claramente los costos de materiales, el tiempo de la máquina y las herramientas o tarifas de instalación necesarias. Las citas opacas ocultan ineficiencias. Las cotizaciones claras de artículos en línea le permiten analizar a dónde se destina su presupuesto y realizar ajustes de diseño informados para reducir el tiempo de mecanizado.
La confiabilidad del tiempo de entrega determina su tiempo de comercialización. Evalúe la diferencia entre los plazos de entrega estándar y las opciones aceleradas. Evaluar la resiliencia de la cadena de suministro localizada frente a los riesgos de deslocalizar componentes de metales pesados. El envío de gruesas placas de acero al extranjero provoca enormes retrasos en el transporte e incertidumbres arancelarias. Los socios OEM regionales ofrecen un mejor control logístico y facilitan auditorías de calidad in situ más sencillas.
Acciones a seguir para la incorporación:
Prepare archivos CAD 3D: exporte sus modelos en formatos universales como STEP o IGES. El fabricante utiliza estos modelos para calcular patrones planos precisos y deducciones por flexión.
Genere dibujos técnicos 2D: cree archivos PDF o DXF que indiquen tolerancias críticas, números de piezas de hardware y requisitos de acabado superficial. Los modelos 3D muestran geometría; Las impresiones 2D muestran reglas.
Defina la escala de producción: indique claramente su uso anual estimado (EAU) y las cantidades iniciales de liberación del lote. Esto dicta cómo el fabricante aborda la compra al por mayor de herramientas y materiales.
Envíe una solicitud de cotización completa: empaquete los archivos y envíelos para una revisión formal. Solicite un informe detallado de comentarios de DFM junto con la matriz de precios.
Seleccionar un servicio de fabricación de chapa representa una decisión a largo plazo en la cadena de suministro. El socio adecuado actúa como una extensión de su equipo de ingeniería, optimizando los diseños para una producción escalable y repetible. Al evaluar cuidadosamente las capacidades tanto del corte por láser como del conformado de precisión, usted protege la calidad de su producto.
Dé prioridad a los proveedores que ofrecen una integración perfecta entre el corte por láser de patrón plano y el plegado CNC complejo.
Exija marcos rígidos de control de calidad, incluido el cumplimiento de la norma ISO 9001:2015 e inspecciones rigurosas del primer artículo.
Insista en obtener información DFM por adelantado para eliminar radios de curvatura imposibles y mitigar las costosas colisiones de herramientas.
Verifique las capacidades operativas secundarias, como la inserción de hardware y el recubrimiento en polvo, para asegurar una solución verdaderamente llave en mano.
Llamado a la acción: envíe hoy sus modelos 3D e impresiones 2D para obtener una revisión integral de DFM y una cotización de producción.
R: Se requieren modelos 3D (archivos STEP o SolidWorks) para realizar cálculos de flexión precisos. Los archivos vectoriales 2D (DXF) o PDF son igualmente necesarios para indicar tolerancias específicas, inserciones de hardware y acabados de superficies. Proporcionar ambos garantiza una cotización precisa y completa.
R: Si bien el corte por láser puede mantener tolerancias estrictas de ± 0,005', las tolerancias de flexión CNC estándar suelen oscilar entre ± 0,010' y ± 0,015'. Las tolerancias angulares suelen rondar ± 1 grado. Estos valores dependen en gran medida del espesor del material, la longitud de curvatura y la configuración de las herramientas.
R: Sí. La creación de prototipos a corto plazo es una práctica habitual. Le permite validar el diseño CAD, verificar el ajuste con otros componentes y bloquear la configuración de las herramientas antes de escalar a una producción de gran volumen. Esto mitiga el riesgo y evita costosos errores de lote completo.
R: Doblar paralelo a la veta del material aumenta el riesgo de agrietamiento, especialmente en materiales más duros como el aluminio 6061 o el acero inoxidable grueso. Un fabricante competente anida las piezas cortadas con láser de modo que las curvas se produzcan perpendiculares a la fibra siempre que sea posible para garantizar la máxima integridad estructural.


