
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-25 Origen: Sitio


Los gabinetes estándar disponibles a menudo obligan a hacer concesiones de ingeniería. Podría sacrificar una gestión térmica óptima, las limitaciones de espacio o la protección del medio ambiente. Adaptar su tecnología avanzada para que quepa en una caja genérica crea riesgos innecesarios. Para hardware empresarial, controles industriales y sistemas de almacenamiento de energía, una solución estructural personalizada es un requisito estricto.
Transición a La fabricación de carcasas metálicas personalizadas garantiza una integración exacta. Los componentes internos permanecen seguros. Cumple con un riguroso cumplimiento operativo, como las clasificaciones NEMA e IP. Este enfoque proactivo previene fallas prematuras en el campo. También simplifica el proceso de montaje final.
Esta guía desglosa los criterios de evaluación críticos para seleccionar un socio de fabricación OEM. Nos centramos en cómo las capacidades integradas de soldadura y recubrimiento dictan la confiabilidad del producto y el valor del ciclo de vida. Aprenderá cómo la selección de materiales, la automatización y las asociaciones con un solo proveedor agilizan toda su estrategia de producción.
Alineación de precisión y materiales: Seleccionar la aleación correcta (p. ej., gabinete de acero personalizado versus aluminio de grado marino) y aplicar tolerancias dimensionales estrictas dicta la velocidad del ensamblaje y el rendimiento en el campo.
Escalabilidad del proceso: la transición de un servicio de soldadura manual a un servicio robótico es fundamental para lograr una penetración constante de la soldadura y reducir los costos unitarios en grandes volúmenes.
Protección de superficies: Un servicio de recubrimiento en polvo industrial no es sólo estético; Se requiere un pretratamiento de múltiples etapas y recubrimientos especializados para lograr resistencia a la corrosión y cumplimiento a largo plazo.
Consolidación de proveedores: asociarse con un fabricante de gabinetes metálicos OEM de fuente única reduce la fricción logística, acorta los plazos de entrega y centraliza la responsabilidad de la calidad.
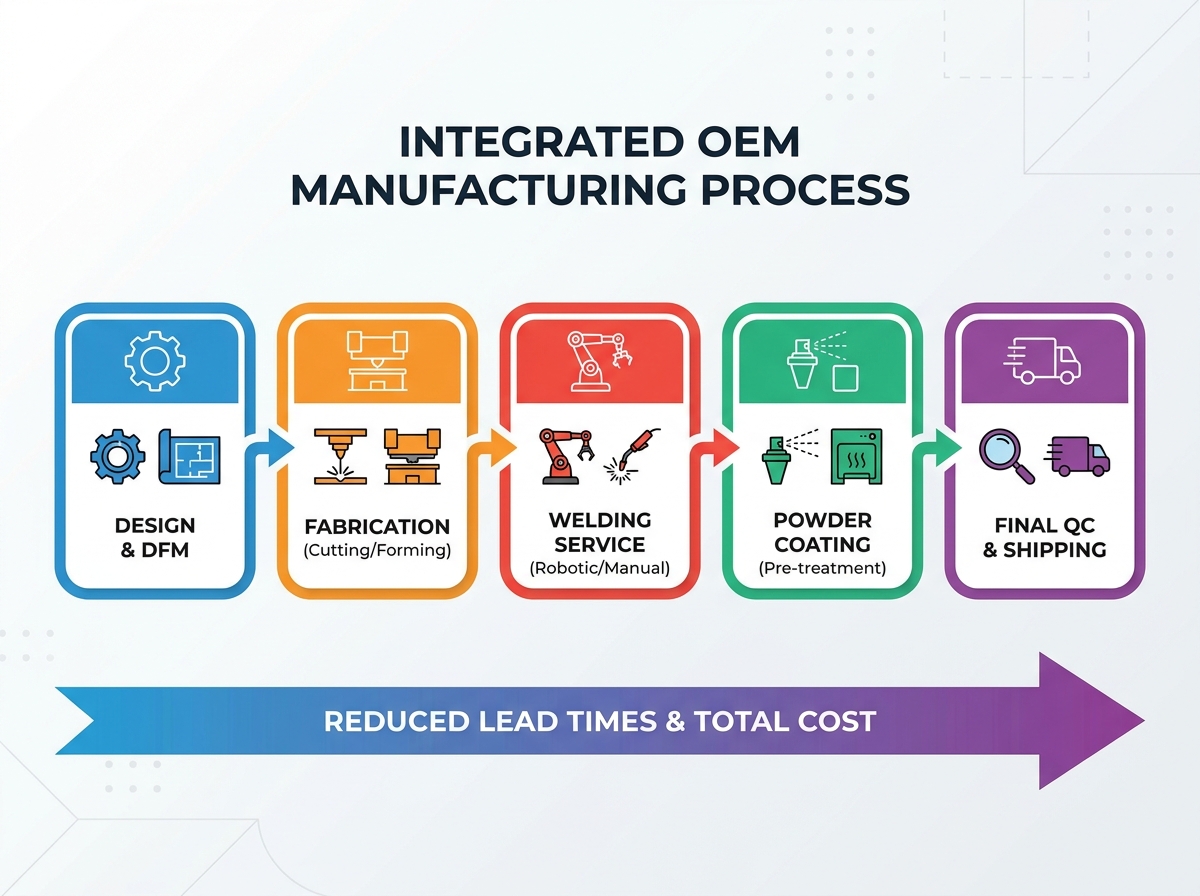
Las cadenas de suministro inconexas crean riesgos ocultos. Podría fabricar componentes en una instalación. Luego los envías a otro lugar para soldarlos. Finalmente, un tercer proveedor se encarga del proceso de acabado. Este enfoque fragmentado conduce a errores de acumulación de tolerancias. Los daños en el envío aumentan. Los plazos de entrega se agotan. Asociarse con una instalación integrada verticalmente resuelve este problema empresarial. Un equipo controla todo el presupuesto de tolerancia, desde la hoja plana hasta el producto terminado.
Involucre a ingenieros de fabricación al principio de su fase de diseño. Identifican costosos defectos estructurales antes de cortar cualquier metal. Las revisiones efectivas de DFM optimizan los radios de curvatura para que coincidan con las herramientas disponibles. Reducen operaciones secundarias al diseñar pestañas autofijables. Los ingenieros estandarizan los sujetadores para simplificar el montaje. Estos pequeños ajustes reducen drásticamente las horas de producción. También eliminan las articulaciones débiles.
Debe definir los umbrales operativos requeridos por adelantado. Estas especificaciones dictan el diseño de su junta, los requisitos de juntas y el espesor del material. Considere los siguientes estándares ambientales:
NEMA 4/4X: Requiere sellos herméticos contra agua dirigida por manguera. La 'X' exige una resistencia extrema a la corrosión.
NEMA 12: Protege el equipo interior contra la caída de suciedad, el polvo circulante y el goteo de líquidos no corrosivos.
IP66/67: Exige protección completa contra la entrada de polvo. IP67 garantiza la seguridad durante la inmersión temporal en líquidos.
Diseñando para un El gabinete metálico OEM requiere una alineación estricta con estas clasificaciones. Un ligero espacio en una costura soldada no pasará inmediatamente la prueba IP67.
La electrónica de alta densidad genera un calor inmenso. Su diseño debe prever recortes estratégicos, rejillas y soportes de refrigeración activa. Debe incorporar estas características sin comprometer la integridad estructural. Los ventiladores y respiraderos requieren filtros especializados para mantener las clasificaciones NEMA. Los ingenieros de DFM garantizan que los canales de disipación de calor funcionen perfectamente junto con los refuerzos estructurales.
Seleccionar la materia prima correcta define el ciclo de vida de su producto. Los ingenieros deben equilibrar la resistencia estructural, las restricciones de peso y los límites presupuestarios.
Los diferentes entornos exigen propiedades metalúrgicas específicas. Evaluamos tres materiales primarios para la fabricación industrial:
Tipo de aleación |
Características clave |
Aplicaciones OEM ideales |
|---|---|---|
Acero carbono |
Alta resistencia estructural, rentable y requiere revestimiento. |
Racks de servidores para interiores, controles industriales, un estándar gabinete de acero personalizado |
Acero inoxidable (304/316L) |
Excepcional resistencia a la corrosión, altamente sanitario. |
Procesamiento de alimentos y bebidas, dispositivos médicos, entornos marinos. |
Aluminio (5052/6061) |
Alta relación resistencia-peso, disipación natural del calor |
Equipos de telecomunicaciones, componentes aeroespaciales, cajas montadas en postes para exteriores |
El acero al carbono proporciona una excelente rigidez. Sin embargo, se oxida rápidamente sin protección superficial. El acero inoxidable 316L contiene molibdeno. Esta adición resiste eficazmente la corrosión por cloruros. El aluminio 5052 se dobla suavemente sin agrietarse. Sigue siendo la mejor opción para diseños de telecomunicaciones livianos.
Evaluar las capacidades de corte y doblado de un OEM es crucial. Debe verificar su tecnología de corte por láser y plegadora CNC. Los ángulos de curvatura consistentes no son negociables. Los recortes exactos garantizan un montaje perfecto de los componentes internos. Los láseres de fibra modernos cortan acero grueso rápidamente con una distorsión térmica mínima. Las plegadoras CNC utilizan tope trasero de precisión. Garantizan que cada curva se alinee perfectamente en miles de unidades. Una mala precisión de fabricación garantiza fallas en las juntas externas.
La soldadura define la integridad estructural y la protección de ingreso de su producto final. La elección entre métodos manuales y automatizados depende completamente de su volumen, complejidad y necesidades de cumplimiento.
La soldadura manual sigue siendo esencial para la creación temprana de prototipos. La experiencia humana certificada por AWS maneja geometrías complejas de manera efectiva. Los soldadores experimentados se adaptan a variaciones menores de piezas sobre la marcha. Para tiradas de producción de bajo volumen y alta mezcla, los soldadores humanos proporcionan una flexibilidad inigualable. Maniobran en esquinas estrechas donde las antorchas automáticas no pueden llegar.
Escalar la producción requiere una repetibilidad absoluta. Una transición hacia un El servicio de soldadura robótica se vuelve crítico a medida que aumentan los volúmenes.
Consistencia: las células automatizadas eliminan la variación humana. Garantizan cordones de soldadura idénticos en todo momento. Se bloquean en la profundidad de penetración exacta. Los robots mantienen velocidades de desplazamiento constantes. Esta consistencia proporciona un control estricto de la distorsión térmica en miles de unidades.
Escalabilidad y costo: la automatización requiere tiempos de configuración inicial más altos. Los ingenieros deben construir accesorios personalizados y programar las rutas de vuelo. Sin embargo, los tiempos de ciclo caen drásticamente una vez en ejecución. Los costos laborales unitarios se reducen. Para proyectos de gran volumen, la automatización garantiza precios predecibles.
El método elegido debe soportar los requisitos de carga estructural. También debe garantizar un sellado estanco a líquidos y polvo. La soldadura de costura continua derrite toda la junta. Crea una barrera impenetrable necesaria para los gabinetes NEMA 4X. La soldadura por puntos aplica soldaduras cortas y espaciadas. Ahorra tiempo y minimiza el calor. Sin embargo, la soldadura por puntos deja huecos. Requiere un fuerte calafateo secundario para lograr un sellado ambiental.
El metal desnudo se degrada rápidamente en entornos hostiles. La aplicación de un acabado superficial industrial detiene la oxidación. También eleva la presentación de su marca.
La pintura líquida estándar suele ser insuficiente para herrajes de alta resistencia. Se raya fácilmente. Se astilla al impactar. Por el contrario, el recubrimiento en polvo proporciona propiedades mecánicas superiores. El polvo seco se adhiere electrostáticamente. Luego, los hornos curan el polvo hasta convertirlo en una capa dura y reticulada. Ofrece una resistencia al impacto inigualable. También ofrece excelentes propiedades dieléctricas para la seguridad eléctrica.
Una prima El servicio de recubrimiento en polvo depende en gran medida de la preparación. El recubrimiento sobre metal sucio garantiza que se pele. Los sistemas de lavado automatizados de varias etapas son obligatorios. Utilizan baños de fosfato de hierro o circonio. Estas etapas eliminan los aceites de fabricación. Desincrustan la superficie. En última instancia, crean una textura microscópica. Esta textura crea una superficie de unión óptima para la aplicación final del polvo.
Evaluar los protocolos de control de calidad de acabados del fabricante. No confíe únicamente en las inspecciones visuales. Requerir procedimientos de prueba documentados.
Prueba de niebla salina: La prueba ASTM B117 expone los paneles revestidos a una niebla salina continua. Verifica la resistencia a la corrosión a largo plazo.
Adhesión entrecruzada: los inspectores marcan el acabado en una cuadrícula. Aplican cinta especializada y la retiran. Esto prueba qué tan fuerte se adhiere el polvo al sustrato.
Mediciones de espesor: los equipos de calidad utilizan medidores digitales. Garantizan mediciones consistentes de espesor en milésimas de pulgada en todas las superficies planas y esquinas interiores.
Los entornos avanzados exigen formulaciones especializadas. Las aplicaciones en exteriores requieren poliésteres TGIC resistentes a los rayos UV. Estos evitan la formación de tiza y la decoloración bajo la luz solar directa. Los entornos médicos utilizan recubrimientos antimicrobianos. Estos acabados liberan iones de plata para suprimir el crecimiento bacteriano. Las carcasas electrónicas sensibles se benefician de recubrimientos seguros contra descargas electrostáticas (ESD). Disipan de forma segura las cargas estáticas de los microprocesadores internos.
Elegir el socio de fabricación adecuado determina su éxito a largo plazo. Necesita un proveedor capaz de adaptarse a sus demandas de escala.
Priorice a los proveedores que siguen cortando, formando, soldando y recubriendo bajo un mismo techo. La integración vertical mitiga los riesgos de propiedad intelectual. Reduce drásticamente los costos de flete. Aprieta los bucles internos de calidad. Si se produce un error de conformado, el departamento de soldadura lo detecta al instante. Corrigen el programa CNC antes de que se ejecute el siguiente lote. Inconexo La fabricación de carcasas metálicas retrasa este ciclo de retroalimentación por semanas.
Busque certificaciones ISO 9001:2015 verificables. Esta norma demuestra que operan bajo estrictos controles procesales. Solicite sus procesos documentados de Inspección de Primer Artículo (FAI). Una FAI verifica que cada dimensión coincida con la impresión de ingeniería antes de que comience la producción en masa. Exija una trazabilidad sólida de los materiales. Si un lote de acero resulta defectuoso, deben rastrearlo hasta la fábrica específica.
Evalúa su agilidad. Un socio competente ejecuta la creación rápida de prototipos de manera eficiente. Los prototipos validan la forma, el ajuste y la función. Una vez validados, deben ofrecer un plan de transición transparente. Deberían explicar cómo ampliarán su escala. Pregunte cómo hacen la transición de una pieza soldada manual a una celda automatizada a medida que aumentan los volúmenes de sus pedidos.
No seleccione un proveedor basándose únicamente en un folleto del sitio web. Solicite una auditoría de las instalaciones. Los recorridos virtuales funcionan, pero las visitas físicas revelan su verdadera limpieza operativa. Envíe un acuerdo mutuo de confidencialidad (NDA). Envíeles un modelo CAD 3D. Evalúe cuidadosamente sus comentarios sobre DFM. Los socios transparentes resaltarán costosos defectos de diseño. Ofrecerán transparencia en las cotizaciones iniciales, desglosando claramente los costos de material, mano de obra y acabado.
La fabricación personalizada sirve como una inversión fundamental en la confiabilidad de su producto y la percepción de la marca en el mercado.
Aleje sus criterios de evaluación del costo unitario más bajo. Centrarse en el mayor valor del ciclo de vida a largo plazo.
Tenga en cuenta su capacidad para ofrecer índices de defectos reducidos, servicios integrados y cronogramas de entrega predecibles.
Involucre a los equipos de ingeniería en las primeras etapas del ciclo de desarrollo de su producto.
Envíe sus archivos CAD para una revisión DFM completa. Identifique ajustes de fabricación que ahorren costos antes de congelar el diseño final.
R: Los plazos realistas suelen oscilar entre 2 y 6 semanas. Esto depende enteramente de la disponibilidad de materia prima y la complejidad del diseño. Las instalaciones integradas verticalmente generalmente ofrecen prototipos más rápidos. No esperan a proveedores externos para las etapas de corte o recubrimiento.
R: El recubrimiento en polvo utiliza un proceso de horneado a alta temperatura. Esto funde el polvo seco en una barrera sólida y reticulada. Proporciona una resistencia excepcional al desconchado, rayado y oxidación. Supera significativamente a la pintura líquida estándar en entornos industriales hostiles.
R: Recomendamos la automatización robótica cuando los volúmenes anuales superan unos pocos cientos de unidades idénticas. También se requiere cuando la repetibilidad absoluta es un requisito de cumplimiento estricto. Las células automatizadas eliminan la variación humana, asegurando una fuerza conjunta constante y acabados visuales idénticos.
R: Sí. El OEM fabrica la estructura física según las especificaciones de diseño exactas requeridas para estas clasificaciones. Sin embargo, la unidad final completamente ensamblada generalmente debe someterse a pruebas independientes. El propietario del producto final obtiene la certificación oficial de laboratorios reconocidos.


