


精度は、機械アセンブリと拡張可能な製造を成功させるための交渉の余地のないベースラインを形成します。デジタル CAD モデルが物理的な切断に完全に変換されると想定することは、重大なエンジニアリング エラーです。許容誤差の計算を誤ると、重大な運用上のリスクが生じます。組み立て中にパーツの位置が合わないと、手動でのやり直しが必要になります。これにより、二次加工の要件が高まり、廃棄材料が発生し、市場投入までの時間が遅れます。
こうした生産上のボトルネックを防ぐには、CAD 設計を実際のマシンの機能に合わせる必要があります。デジタル ラインには物理的な幅がありませんが、物理的なレーザー ビームによって実際の素材が除去されます。強い熱応力下での材料の挙動を理解する必要があります。 ISO 規格を適用し、製造向け設計 (DFM) 原則に厳密に従うことは必須の手順です。理論上の形状と実際の製造の間のギャップを埋めることで、シームレスな生産実行、一貫した部品品質、信頼性の高い最終アセンブリが保証されます。
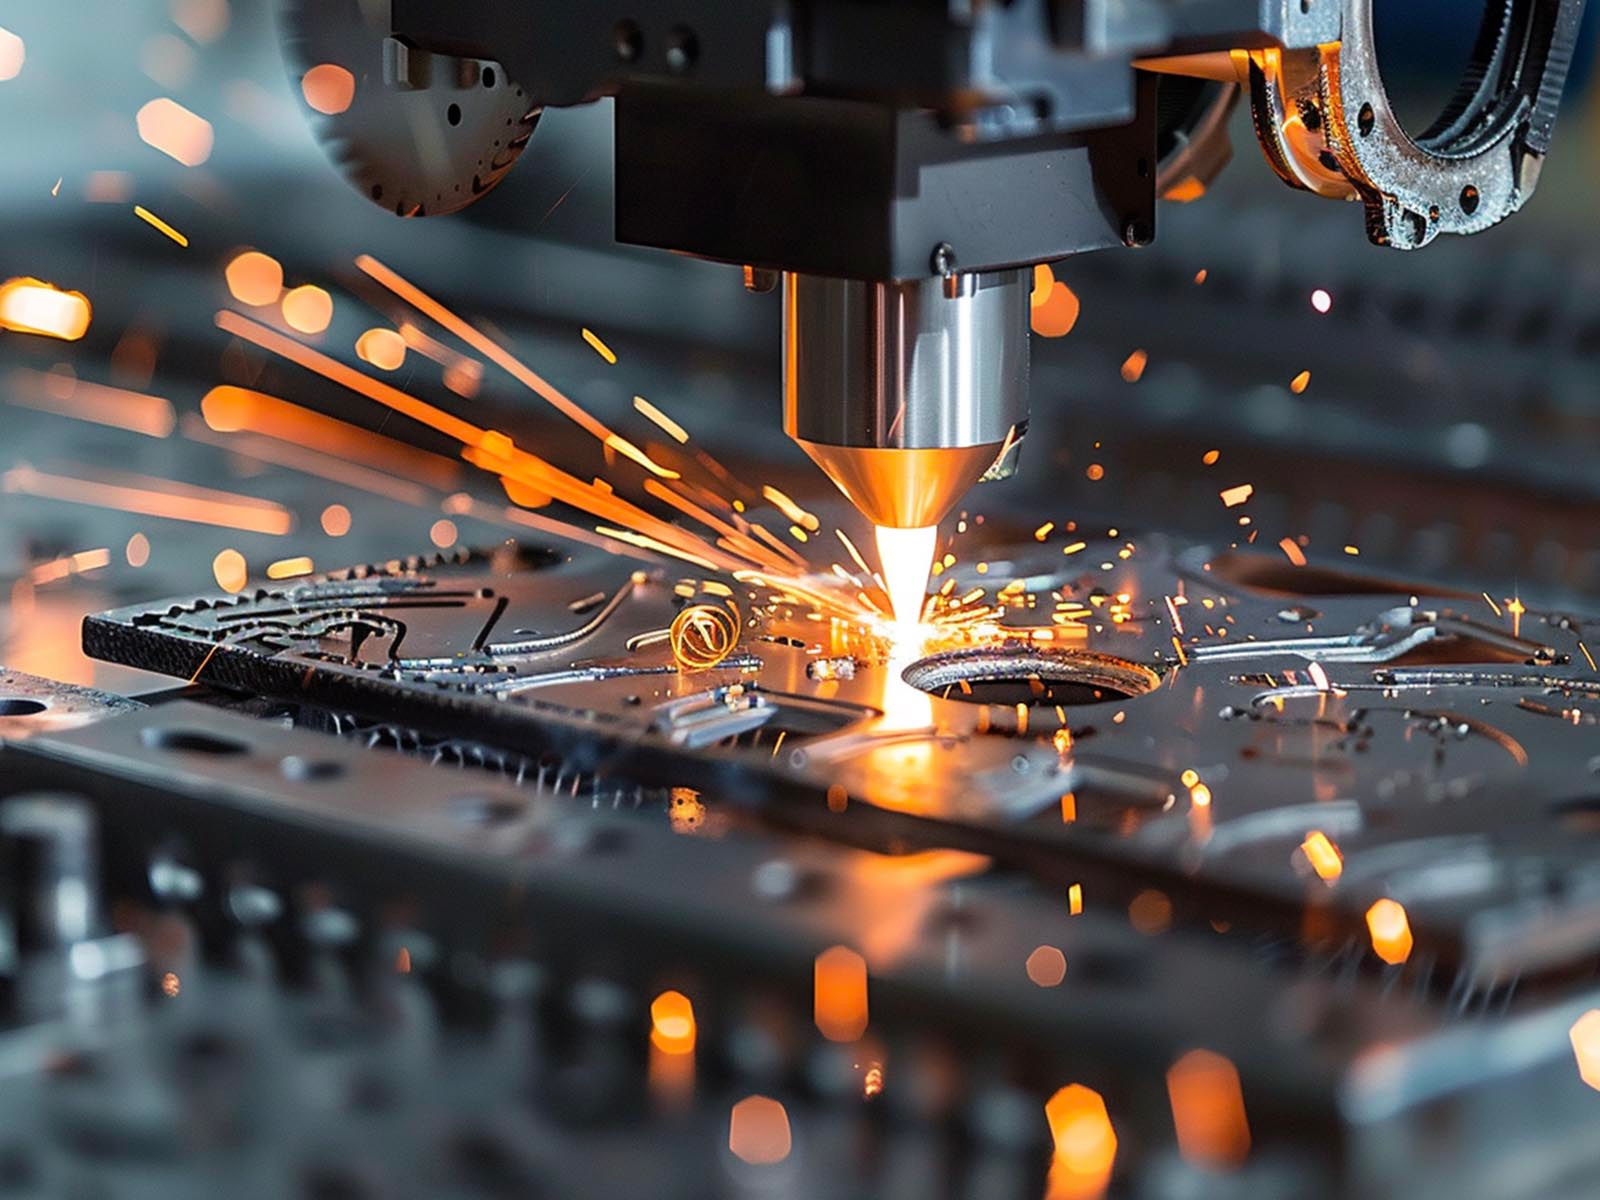
カーフと熱のダイナミクス: カーフ幅と熱影響ゾーン (HAZ) は、寸法精度を決定する主な変数です。それらを補償しないと、部品が許容範囲外になることが保証されます。
厚さが精度を左右する: 材料の厚さが増すと、ビームの発散や熱歪みにより許容範囲が広くなる必要があります。
標準ベースライン: 業界標準のレーザー切断公差は通常、金属の場合は ±0.005 インチから ±0.010 インチ、非金属の場合は ±0.001 インチから ±0.005 インチの範囲であり、機器のキャリブレーションに大きく依存します。
幾何学的制約: 穴の直径は通常、材料の厚さを超える必要があり、狭いウェブでは熱による反りを防ぐために特定の間隔が必要です。
目次
製造図面上で正確な寸法を指定するには、まず切断ノズルで発生する物理現象を理解する必要があります。最も重要な用語はカーフです。これは、ビームによって蒸発および除去される実際の材料を指します。それを無視することはできません。そうすると、内部の穴が大きすぎて、部品全体の設置面積が小さくなりすぎます。
熱影響ゾーン (HAZ) は、切断端にすぐ隣接する領域です。この領域は溶けませんが、局所的な激しい熱により微細構造が変化します。これにより局所的な硬化や微細な歪みが生じることが多く、タッピングなどの二次加工作業に大損害を与えます。エッジテーパは、真の垂直面からの切断面の角度偏差を表します。ビームは点に焦点を合わせてから発散するため、切断面が完全に正方形になることはほとんどありません。最後に、ドロスまたはバリとは、切断の下端に付着した再凝固した溶融材料を指します。オペレータが部品のバリ取りに失敗すると、このスラグによって測定寸法が人為的に膨張し、部品が面一に嵌合できなくなります。
機械設計におけるよくある落とし穴は、機械の精度と最終部品の公差を混同することです。位置精度とは、カッティング ヘッドをベッド上の特定の座標に駆動する機械の機械的能力を指します。再現性とは、複数の生産サイクルにわたって正確な座標に戻る機械の能力です。最上位のガントリー システムは、±0.001 インチの位置精度を誇る場合があります。ただし、これは、最終的なカット部品が ±0.001 インチの公差を保持することを意味するものではありません。
最終部品の公差は、熱膨張、切断中の材料の応力緩和、およびエッジのテーパーによって影響されます。高精度の機械は一貫した経路を保証しますが、厳しい部品公差を達成するには、厳密な DFM と適切な材料選択が必要です。これらの違いを明確に分類できます。
メトリック |
意味 |
最終パートへの影響 |
|---|---|---|
位置精度 |
マシンヘッドがプログラムされた CAD 座標に到達する正確さ。 |
カット パスが未加工シート上の正しい物理的位置で開始および停止することを確認します。 |
再現性 |
後続の実行でまったく同じ座標をヒットする機能。 |
バッチの一貫性を保証します。パート 1 とパート 1000 には同じカット パスが含まれます。 |
部品公差 |
完成した冷却された物理部品の許容可能な寸法偏差。 |
パーツが実際に最終的な機械アセンブリに適合するかどうかを決定します。 |
カーフ幅は、製造中に管理する必要がある主要な寸法オフセットです。ビームが材料を貫通すると、特定の幅の材料が焼き尽くされます。この欠落した材料を考慮せずに CAD ファイルを処理すると、ジオメトリは失敗します。最適化する場合 レーザー切断 操作では、プログラマーは CAM ソフトウェアを利用してカーフ補正を適用します。このプロセスにより、切り口幅のちょうど半分だけ切断パスがオフセットされます。
ソフトウェアは、ビームを目的の外部境界の外側と目的の内部境界の内側に押し出します。切り溝の幅は、電源、レンズの焦点距離、および加工される特定の材料グレードに基づいて変動します。ファイバー システムは通常、古い CO2 システムよりも狭いカーフを生成し、わずかにきついネスティングとより細かい内部フィーチャーの詳細を可能にします。同じ材料合金の異なるバッチ間でもカーフはわずかに変化するため、コントローラーで正確なカーフ オフセットをダイヤルインするには機械のオペレーターに頼る必要があります。
局所的な領域に極度の熱が導入されると、急速な熱膨張が発生し、その後冷却と収縮が起こります。薄いシートメタルでは、この力学により反り、反り、またはねじれが頻繁に発生します。内部応力が解放されると、材料は文字通り、指定された寸法公差から外れてしまいます。 HAZ は二次作業も複雑にします。刃先が硬化すると、ドリルビットが曲がったり、タッピングツールが急速に鈍くなったりします。
さらに、エッジの縞模様やドロスは、組み立て中の部品の実効公差に影響を与えます。 2 つの部品の本体全体の寸法は公差内である可能性がありますが、微細なバリがあるため、面一に嵌合することができません。軽減戦略には、最終部品のエッジから貫通欠陥を防ぐためのリードインおよびリードアウトカットのプログラミングが含まれます。また、オペレーターは、連続的に切断するのではなく、ある象限から別の象限にジャンプして、シート全体に熱を均等に分散するために切断シーケンスを最適化します。パルスピアッシングを利用することで、厚板に最初の穴をあける際の初期入熱を軽減します。
さまざまな金属が集中した熱エネルギーに対して独自に反応します。炭素鋼は非常に予測可能です。通常、オペレーターは発熱反応を引き起こす酸素補助ガスを使用して切断し、きれいで滑らかな刃を残します。薄い炭素鋼の標準公差は通常、±0.005 インチです。ステンレス鋼とアルミニウムは、溶融した材料を吹き飛ばして酸化を防ぐために高圧窒素を必要とします。窒素切断は発熱反応ではなく純粋に熱エネルギーに依存するため、入熱は異なる動作をします。
アルミニウムや銅などの反射金属には特有の課題があります。特に CO2 システムでは、自然に波長を反射します。これには、ビームがカッティングヘッドに跳ね返るのを防ぐために、より高い出力密度と完璧な焦点調整が必要です。最新のファイバー システムは反射金属を効率的に処理しますが、カットの攻撃的な性質によりエッジの品質がわずかに低下する可能性があります。これらの材料では、ゲージに大きく依存しますが、許容範囲は ±0.008 インチに近いことが予想されます。
非金属材料は、公差方程式にまったく異なる変数を導入します。アクリルは非常によく切断され、多くの場合、ベッドから直接火炎研磨されたエッジが得られます。ただし、厚いシートではエッジテーパーが非常に発生しやすくなります。ポリカーボネートは熱を素早く吸収します。これにより、エッジの変色、泡立ち、または溶融が発生し、大きなバッチ全体で厳しい公差を一貫して保持することが困難になります。
木材は蒸発して炭化します。木材の切り溝の幅は、水分含有量、合板の接着層、および特定のボードの木目密度に基づいて大きく異なります。一般にデルリンとして知られるポリオキシメチレン (POM) は、美しく加工されますが、速い送り速度が必要です。ヘッドが 1 つの場所に長く留まりすぎると、エッジが溶けてビームの後ろで再融合し、寸法の完全性が破壊されます。非金属の標準公差は ±0.001 インチから ±0.005 インチの範囲です。このスペクトルのより厳しい端を達成するには、元の状態の材料条件とオペレーターによる正確な焦点校正が必要です。
材料ゲージの増加と公差限界の必要な拡大の間には直接的な線形関係があります。材料が厚くなると、機械の速度を落とす必要があります。これにより、より多くの熱がワークピースに送り込まれ、熱歪みが増加します。さらに重要なことは、ビーム自体の物理学が許容損失を決定することです。
ビームは完全な円柱ではありません。砂時計のような形をしています。焦点で収束し、カットの底から出ると発散します。厚いプレートを切断する場合、このビームの発散により、顕著なエッジのテーパーが作成されます。 0.5 インチの鋼板に開けられた穴は、底面よりも上面の方がわずかに大きくなります。厚い材料の公差を指定するときは、このテーパを考慮する必要があります。
材質ゲージ/厚さ |
一般的な金属許容差 |
エッジテーパーのリスク |
設計上の推奨事項 |
|---|---|---|---|
20 ゲージ (0.036') |
±0.005' |
最小限 |
標準の DFM ルールが適用されます。精密なかみ合わせ接合に優れています。 |
1/8インチ (0.125インチ) |
±0.008' |
低から中程度 |
カーフのわずかな変動を考慮してください。圧入には試作が必要です。 |
1/4インチ (0.250インチ) |
±0.010' |
適度 |
テーパが測定可能になります。二次加工を行わない締まりばめは指定しないでください。 |
1/2インチ (0.500インチ) |
±0.015インチ~±0.020インチ |
高い |
大幅なテーパーが予想されます。穴は円錐形になります。精度が必要な場合は、二次穴あけを計画してください。 |
製造品質の共通言語を確立するために、業界は ISO 9013 に依存しています。これは熱切断分類の国際規格です。単純な寸法測定を超えて切断品質を評価するための厳密なフレームワークを提供します。 ISO 9013 では、直角度、平均寸法偏差、表面粗さに基づいて公差を特定のクラスに分類しています。
直角度は切断面の直角度を測定します。平均寸法偏差は、部品の設置面積の全体的な精度を追跡します。表面粗さは、アシストガスとビームパルスによってエッジに残る縞模様の深さを測定します。エンジニアリング図面上で特定の ISO 9013 クラスを参照することにより、曖昧さを排除できます。漠然とクリーン カットを要求するのではなく、直角度について ISO 9013 クラス 2 を指定します。これにより、製造パートナーは数学的に定義された基準を満たすように機器を校正する必要があります。
すべての部品が航空宇宙グレードの精度を必要とするわけではありません。過剰な公差は、不必要な製造オーバーヘッドの主な原因となります。標準的な商用公差は非常に効率的であり、大部分の構造ブラケット、エンクロージャ、および内部シャーシ コンポーネントに完全に適しています。これらの許容差により、機械が最適な速度で稼働し、スループットを最大化し、生産を継続できるようになります。
医療機器、航空宇宙部品、および複雑な運動学的アセンブリには、精度公差が必須です。精度の公差を達成するには、オペレータが切断速度を落とし、より頻繁にノズルのセンタリングを実行し、綿密な焦点調整を実行する必要があります。切削速度の低下により、加工時間が直接的に増加します。トレードオフを慎重に評価する必要があります。重要な嵌合面にのみ厳しい公差を指定し、重要でない外部プロファイルには標準公差を許可します。
最も頻繁に違反される DFM ルールの 1 つは、穴の直径に関するものです。基本的な経験則は 1:1 の比率です。穴の直径は、切断する材料の厚さ以上でなければなりません。たとえば、0.250 インチのプレートに 0.125 インチの穴を開けることは、この規則に違反し、失敗を招きます。
機械が材料の厚さよりも小さな穴を開けようとすると、中央の小さなスラグを通して激しい熱を十分に早く放散することができません。材料が過熱し、爆発を引き起こします。正確な円ではなく、変形した溶けた水たまりができます。穴の公差の偏差は、下流のプロセスにも影響を与えます。エッジテーパーにより、穴はわずかに円錐形になります。 PEM ナットやタップねじに完全な円筒形の壁が必要な場合、テーパーによってハードウェアの保持力が損なわれます。ウォーターアシストや複雑なパルスピアッシングルーチンを利用した特殊なシステムでは、1:1 比率を下回る例外的な微細切断を達成できる場合がありますが、これを標準的な生産に依存することは非常に危険です。
ウェブの厚さと呼ばれる、カット フィーチャ間の距離も、重要な幾何学的制約の 1 つです。 2 つの平行なカットを互いに近づけすぎると、それらの間にある薄い材料のストリップが両方のパスから過剰な熱を吸収します。これにより、ウェブが歪んだり、構造上の完全性が失われたり、完全に蒸発したりすることがあります。
熱の蓄積を防ぐために、材料のゲージに等しい最小ウェブ厚さを維持してください。アルミニウムなどの熱伝導性の高い材料の場合、ウェブの厚さを材料ゲージの 1.5 倍に増やすと、安全マージンが追加されます。適切なエッジ近接計画により、切削サイクル全体を通じて部品が平坦で寸法的に安定した状態を維持できます。
ガントリー システムは、直線の切断や緩やかな曲線の切断には優れていますが、鋭利な内側の角には明らかに機械的な課題があります。カッティングヘッドが鋭い 90 度または鋭角な内角に近づくと、機械の駆動軸は方向を変える前に完全に停止するまで急速に減速する必要があります。
この瞬間的な滞留時間の間、ビームは発射を続け、過剰な熱エネルギーを隅に送り込みます。この局所的な溶解によりコーナーが吹き飛ばされ、許容範囲外の丸みを帯びた、またはギザギザの半径が生じます。寸法の整合性を維持するには、すべての内側コーナーに小さなフィレットを意図的に追加します。通常は半径 0.015 インチで十分です。あるいは、コーナーの頂点に小さな円形の逃げ穴を追加すると、ヘッドが方向転換しても一定の速度を維持できるようになり、熱の蓄積が防止されます。
溶接や機械的留め具を使用せずにシームレスに組み立てられる部品を設計するには、締まりばめを習得する必要があります。圧入は完全に摩擦に依存します。雄部品と雌部品の間の寸法の重なりは、極めて正確に計算する必要があります。カーフ幅とエッジテーパーには固有の変動があるため、機械ベッドから直接信頼性の高い圧入を達成することは困難です。
スロットの上面は完璧に測定できますが、テーパーによりスロットの底部がきつすぎる可能性があります。特定の機械の既知のカーフ特性とテーパ特性に基づいてしまりばめを設計する必要があります。プロトタイピングは絶対に必要です。スロットを 0.002 インチ単位で変化させてテスト クーポンを実行します。これにより、組立チームは完全な生産稼働に着手する前に、必要な正確な摩擦嵌合を見つけることができます。
タブとスロットの構造は、自己固定シート メタル アセンブリを作成するための非常に効率的な方法です。ただし、クリアランスがゼロの状態で CAD ラインを描画すると、切り溝が除去されるとパーツがかみ合わなくなります。 CAD ラインをオフセットするためのフレームワークを適用する必要があります。タブの幅が 0.500 インチになるように設計されている場合、対応するスロットはタブを収容するためにわずかに大きく設計する必要があり、さらに切り溝と標準のスリップ クリアランスの余裕を考慮する必要があります。
高度な DFM 技術は、ノードベースのジョイントです。タブの全長に沿った厳しい公差に依存する代わりに、タブの側面に小さな半円形のバンプ (ノード) を追加します。スロットに挿入すると、これらのノードが押しつぶされるかわずかに変形し、硬い摩擦嵌合が形成されます。この方法は、製造プロセスにおけるわずかな公差の偏差を吸収し、機械に不可能な精度を要求することなく、しっかりとした接合を保証します。
製造ベンダーが表明した許容誤差の信頼性は、製造ベンダーの機器と同じくらい信頼できます。パートナーを評価するときは、現場にある機械を精査してください。ワット数は切断品質に直接影響します。高ワット数のファイバー システムは、より厚い材料を高速で処理し、低ワット数の機械と比較して HAZ と熱歪みを大幅に低減します。
テクノロジーの種類も重要です。一般にファイバー システムは薄い金属板に対してより厳しい公差を提供しますが、歴史的に CO2 システムは厚いアクリル板や重い鋼板に対してより滑らかなエッジを実現します。さらに、機器の使用年数とベンダーのメンテナンス スケジュールも重要です。摩耗したリニアドライブ、汚れた焦点レンズ、または校正されていないチラーユニットを備えたマシンは、元の工場仕様に関係なく、再現性が低下します。スラットベッドを見てください。重いスラグで覆われていると、シートが平らにならず、焦点距離が損なわれます。
ベンダーを信頼するには、その品質管理インフラストラクチャを検証する必要があります。信頼できる製造パートナーは、標準的なハンド ノギスの解像度を超えて測定できる検査ツールを使用する必要があります。真の位置精度、穴の真円性、エッジのテーパーを検証するには、ベンダーは三次元測定機 (CMM) または高解像度の光学コンパレータを利用する必要があります。
大量生産の場合は、First Article Inspection (FAI) レポートを義務付けます。 FAI は、初期生産バッチからのランダムなサンプルが、設計図面上のすべての重要な寸法に対して測定されたことを文書化した証拠として提供します。これにより、完全な生産にスケールアップする前に、プロセスが安定し、カーフ オフセットが正しいことが保証されます。
ベンダーとの関係をうまく進めるには、技術的な危険信号を特定する能力が必要です。製造工場が、二次 CNC フライス加工を行わずに、ベッドから取り出したままの 0.5 インチの炭素鋼で ±0.001 インチの公差を維持すると約束した場合、それは約束しすぎです。ビーム発散の物理学を考慮すると、標準的な製造環境ではそのような主張は非常にありそうにありません。
導入リスクを軽減するには、注文書を発行する前に積極的に DFM レビューをリクエストしてください。有能なベンダーが CAD ファイルを分析し、問題のある穴の比率を特定し、狭いウェブにフラグを立てて、特定のカーフ オフセットを提案します。見積もり段階で期待を調整することで、費用のかかる紛争や納品時の部品の拒否を回避できます。
すべての CAD モデルを監査して、内部の穴の直径が 1:1 の材料の厚さの比率に厳密に従っていることを確認し、熱による爆発を防ぎます。
すべての鋭利な内部コーナーに適切なフィレットまたは逃がし穴を適用して、一定のカッティング ヘッド速度を維持し、局所的な溶融を防ぎます。
重要な合わせ面を定義し、必要な ISO 9013 公差クラスをエンジニアリング図面上で直接指定して、ベンダーの曖昧さを排除します。
タブアンドスロットまたは圧入ジョイントの物理テスト クーポンを実行して、機械固有のエッジ テーパーに基づいて正確な摩擦フィットを調整します。
完全な生産を承認する前に、最終的なファイルを認定製造パートナーに提出して、包括的な技術 DFM レビューを受けてください。
一貫したレーザー切断公差を達成するには、優れた設計だけでなく、適切な生産および品質管理能力を持つ製造パートナーを選択することにも依存します。 DINGPRECISION は 、正確な部品生産に重点を置いた精密製造プロジェクトをサポートし、顧客がエンジニアリング設計をプロトタイピングや生産アプリケーション向けに信頼性の高い部品に変えるのを支援します。
A: 板金切断の標準公差は通常、±0.005 インチから ±0.010 インチの範囲内になります。この範囲は、炭素鋼、ステンレス鋼、アルミニウムの一般的なゲージに適用されます。材料が薄いほど、±0.005 インチに近い厳しい公差を保持できることがよくありますが、プレートが厚いと、ビームの発散と熱歪みの増加により、より広い公差帯域が必要になります。
A: カーフ幅は、ビームによって蒸発した物理的材料を表します。ソフトウェア補正を行わずに CAD ファイルを描いた線に沿って正確に切断すると、内部の穴は大きくなり、外部の寸法は切り口幅の半分だけ小さくなります。 CAM ソフトウェアを使用して、意図した寸法公差に一致するように切断パスをオフセットする必要があります。
A: 業界標準のルールでは、穴の直径は材料の厚さ以上である必要があり、1:1 比率として知られています。材料の厚さよりも小さな穴を開けようとすると、集中した熱によって周囲の金属が溶けて穴の寸法精度が損なわれるブローアウトが発生することがよくあります。
A: 通常、カット穴の公差は、薄い材料では ±0.005 インチですが、エッジのテーパーにより厚いプレートでは広がります。ビームが発散するため、穴は多くの場合わずかに円錐形になり、上部が大きく、下部が小さくなります。このテーパーは、タッピングやハードウェア挿入などの下流プロセスに直接影響します。
A: はい、切断部品でもプレスフィットを実現できますが、正確なカーフ補正と特定の機械のエッジテーパーの理解が必要です。エンジニアは、多くの場合、タブに小さく押しつぶしやすいバンプを追加して、しまりばめを作成することによってノードベースのジョイントを設計します。摩擦を調整するには、正確な素材でジョイントのプロトタイプを作成する必要があります。
A: 材料が厚いほど、より多くの電力が必要になり、切断速度が遅くなり、ワークピースにより多くの熱が導入され、より大きな熱歪みが発生します。さらに、ビームがより深く浸透すると、焦点から発散します。この発散によってエッジが先細りになり、薄い金属板に見られる厳しい公差を維持することができなくなります。
A: 精度とは機械の位置決め能力を指し、カッティング ヘッドが特定の座標にどれだけ正確に移動できるかを意味します。公差は、最終的な切断部品の許容可能な寸法偏差です。機械の精度は高くても、切り溝の幅、熱による歪み、エッジのテーパーが管理されていない場合、部品は公差から外れてしまいます。


