


アルミ板金加工は、平らなアルミ板を切断、曲げ、接合、表面仕上げなどを経て機能部品に変える加工です。機器の筐体、ブラケット、制御盤、その他の軽量金属部品に広く使用されています。
適切な合金と製造方法の選択は、強度、耐食性、寸法精度、および製造コストに影響します。設計上の決定は、曲げ品質、溶接歪み、ファスナーの性能、最終組み立てにも影響します。
このガイドでは、アルミニウム合金の選択方法、一般的な製造プロセスの比較方法、製造容易性設計 (DFM) 原則の適用方法、製造サプライヤーの評価方法について説明します。これらの考慮事項は、エンジニアや調達チームが実用的な設計を準備し、回避可能な生産リスクを軽減するのに役立ちます。
目次
アルミニウム合金は、強度、成形性、耐食性、溶接性、価格が異なります。最適な選択は、部品の負荷要件、形状、動作環境、製造プロセスによって異なります。
5052-H32 は、曲げ耐性と耐食性が必要な板金部品によく使用されます。マグネシウム含有量は、多くの屋外および海洋環境における強度と性能に貢献します。
多くの場合、エンクロージャ、ブラケット、パネル、機器のハウジングに適しています。 6061-T6 と比較して、5052-H32 は一般に板金形状への成形が容易です。ただし、達成可能な曲げ半径は、材料の厚さ、曲げ方向、工具、部品の形状によって異なります。
6061-T6 は比較的高い強度と優れた機械加工性を備えています。強度と重量が重要となる構造部品、フレーム、機械加工部品に使用されます。
ただし、T6 焼戻しにより、狭い半径の板金曲げがより困難になる可能性があります。亀裂のリスクは、厚さ、曲げ半径、結晶粒方向、成形条件によって異なります。大幅な曲げが必要な場合は、別の合金または異なる質質のどちらが適しているかを検討してください。より柔らかい焼き戻しで成形し、その後熱処理することも可能ですが、プロセスの複雑さとコストが追加されます。
3003-H14 は、優れた成形性と耐食性で知られています。一般的に、一般的な板金作業、カバー、タンク、および構造強度が高くなくても大規模な成形が必要な部品に使用されると考えられています。
最大強度よりも複雑な形状や製造効率が重要な場合には、実用的な選択肢となる可能性があります。使用環境や接合要件との適合性を確認の上、材料を決定してください。
5083は非熱処理アルミニウム合金の中でも強度が高く、耐海水腐食性にも優れています。海洋構造物やその他の要求の厳しい用途に使用されます。
溶接性は重要な利点ですが、溶接により熱影響部の特性が変化する可能性があります。溶接部分が元の焼き戻しの特性を完全に保持しているとは考えないでください。耐荷重構造の場合は、設計、溶接手順、および該当するエンジニアリング要件を評価します。
合金 |
主な利点 |
形成上の考慮事項 |
一般的なアプリケーション |
|---|---|---|---|
3003-H14 |
良好な成形性と耐食性 |
多くの成形部品に適しています。強度要件を確認する |
カバー、タンク、板金部品全般 |
5052-H32 |
良好な成形性と耐食性 |
曲げ半径は、厚さ、工具、および粒子の方向によって異なります |
エンクロージャ、ブラケット、パネル |
5083-H321 |
高強度と耐海洋腐食性 |
溶接継手と熱影響部の特性を考慮する |
海洋構造物、溶接アセンブリ |
6061-T6 |
比較的強度が高く、被削性も良好 |
きつい曲げは亀裂のリスクを高める可能性があります |
フレーム、構造部品、機械加工部品 |
これらの比較は、材料仕様の代替ではなく、一般的なガイダンスです。生産前に必要な合金、質質、厚さ、機械的特性を確認します。
各製造プロセスは、部品の形状、エッジの品質、生産速度、コストに影響を与えます。最適な方法は、材料の厚さ、設計の複雑さ、数量、および必要な公差によって異なります。
DINGPRECISION の板金製造サービスを参照して 、その中核となる製造プロセスを確認してください。
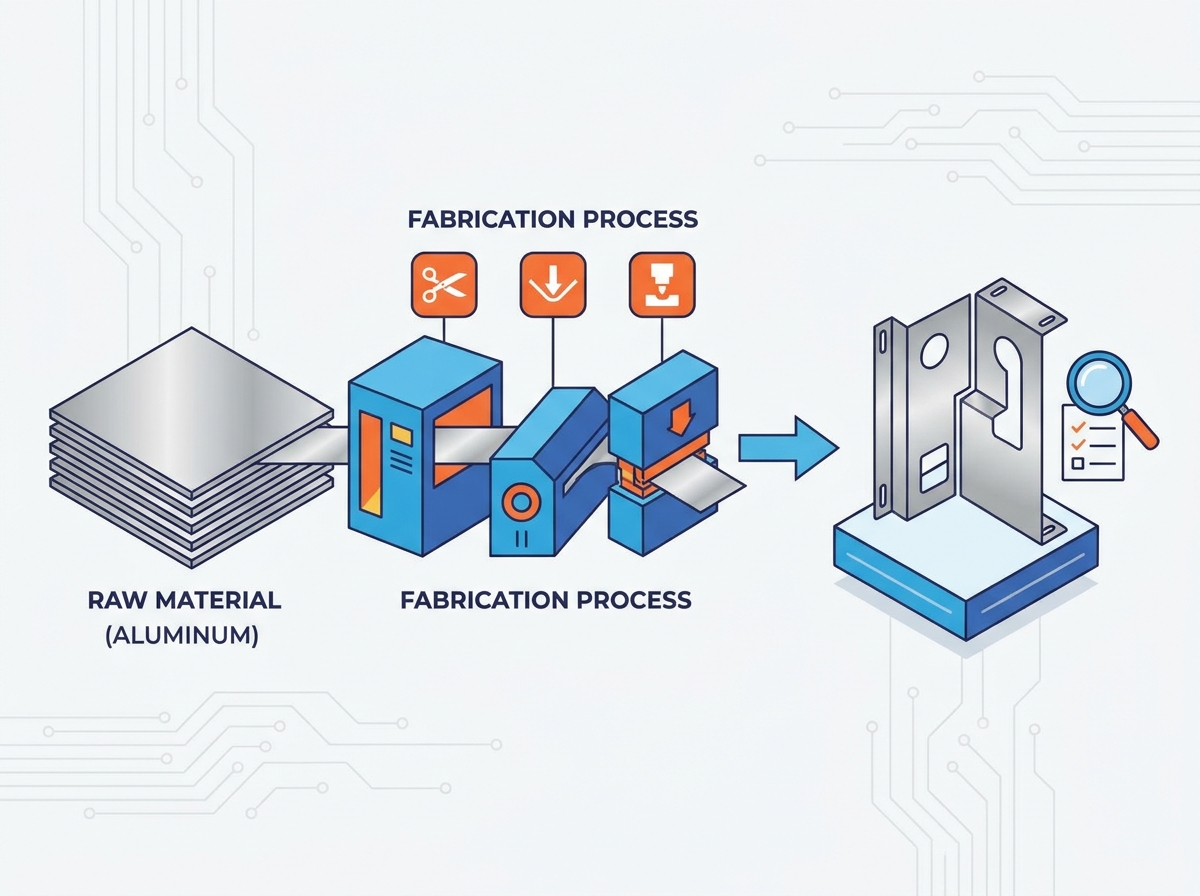
ファイバー レーザー切断は、多くのアルミニウム板金プロファイルや複雑な 2 次元形状に適しています。その性能は、レーザー出力、材料の厚さ、合金、表面状態、および切断パラメータによって異なります。特定の用途については、エッジの品質と二次仕上げの要件を確認する必要があります。
ウォータージェット切断では高圧の研磨流を使用し、従来のような熱影響部を作りません。熱の影響を最小限に抑える必要がある場合、または厚い材料を加工する場合に役立ちます。切断速度、刃先品質、運転コストを代替方法と比較する必要があります。
CNC パンチングは、繰り返しの穴パターンやルーバーなどのフィーチャーに便利です。適切な設計と生産量に対しては効率的ですが、工具、フィーチャの形状、材料の変形を考慮する必要があります。
プロセス |
主要な強み |
重要な考慮事項 |
|---|---|---|
ファイバーレーザー切断 |
複雑な形状の柔軟な切断 |
反射率、材料の厚さ、エッジの品質、および機械の能力 |
ウォータージェット切断 |
従来の熱影響部なし |
切削速度、砥粒の使用、刃先仕上げ、運転コスト |
CNCパンチング |
繰り返しの機能に効率的 |
工具のコスト、穴の形状、間隔、局所的な変形 |
各プロセスに普遍的な厚さの制限はありません。製造サプライヤーに依頼して、特定の合金や部品の設計で達成可能な厚さ、公差、エッジ品質を確認してください。

プレスブレーキ成形により、平らなアルミニウムブランクを立体的な部品に変換します。曲げ力が解放された後、材料は部分的に元の形状に戻る可能性があります。これはスプリングバックとして知られています。
スプリングバックの量は、合金、質、厚さ、曲げ半径、工具、および曲げ角度によって異なります。 CNC プレス ブレーキと適切な工具は最終角度の制御に役立ちますが、要求の厳しい部品の場合はプロトタイプの曲げが依然として必要な場合があります。
一貫した曲げ半径により、ツーリングが簡素化され、再現性が向上します。設計に複数の異なる半径または短いフランジが含まれる場合は、製造図面を公開する前に、製造業者と形状について話し合ってください。
アルミニウムは熱を急速に伝導し、表面に酸化層を形成するため、アルミニウムの溶接には慎重な制御が必要です。プロセス制御が不十分だと、歪み、気孔、溶け落ち、または溶接品質の不安定が発生する可能性があります。
TIG 溶接は、制御された正確な溶接によく選択されます。 MIG 溶接は、より高い堆積速度や多くの製造アセンブリに適しています。適切なプロセスは、合金、厚さ、接合部の設計、外観要件、生産量によって異なります。
溶接により、熱影響部の特性が変化する可能性もあります。重要な構造の場合は、製造前に接合要件と検査基準を定義し、適切な溶接手順を使用します。

リベットと構造用接着剤は、溶接熱を導入することなくアルミニウム部品を接合できます。熱歪みを最小限に抑える必要がある場合や、異なる材料を接合する場合に役立ちます。
リベット接合には、適切なオーバーラップ、穴の位置合わせ、および留め具の選択が必要です。接着剤による接着には、適合する表面処理、制御された塗布、および硬化条件が必要です。ジョイントの設計では、使用負荷、振動、湿気、温度、メンテナンスのニーズを考慮する必要があります。
薄いアルミニウム シートでは、一部の耐荷重接続や頻繁に保守を行う接続に対して、十分なねじのかみ合いが得られない場合があります。設計によっては直接タッピングが適切な場合もありますが、ねじの強度を材料の厚さと荷重の要件に照らしてチェックする必要があります。
セルフクリンチングナット、スタッド、スタンドオフは、板金アセンブリの一般的なオプションです。互換性のあるシートの厚さ、正しいサイズの穴、適切なエッジの距離、および適切な取り付け力が必要です。アクセスや設計の制約に応じて、リベット ナットやその他のねじ付きインサートが代替となる場合があります。
製造容易性を考慮した設計により、エンジニアは製造開始前に欠陥や不必要なコストを回避できます。アルミニウム板金部品の場合、最も重要な考慮事項には、木目の方向、曲げ半径、穴の位置、歪みの制御、および表面保護が含まれます。
圧延により、板金に好ましい結晶方向が作成されます。曲げのパフォーマンスは、曲げ線がその方向に対して平行に走るか垂直に走るかによって異なります。
曲げに敏感な合金や焼き戻しの場合、粒子全体に沿って曲げの方向を変えると、亀裂のリスクが軽減される可能性があります。正しい向きは、材料の仕様、厚さ、必要な曲げ半径によって異なります。部品の品質に影響を与える場合は、図面上に木目の方向を示してください。
曲げ半径が小さすぎると、アルミニウムの曲げ部分の外側表面に亀裂が発生する可能性があります。許容可能な最小半径は、合金、質、厚さ、結晶粒方向、および工具によって異なります。
1 つの汎用乗数に依存するのではなく、材料固有の曲げ半径データと製造サプライヤーの推奨工具を使用してください。これは、6061-T6 や、きつい曲げに耐えられないその他の条件の場合に特に重要です。
穴が曲がりに近すぎると、成形中に歪む可能性があります。それらの最終的な位置と形状も、ファスナーのフィット感と組み立て精度に影響を与える可能性があります。
穴、曲げ線、部品のエッジの間に十分な距離を維持してください。必要な間隔は、穴のサイズ、材料の厚さ、曲げの形状、工具、およびフィーチャーの意図された機能によって異なります。製造業者に重要な寸法を確認し、検査計画に含めます。
切断、成形、溶接により、歪みや残留応力が生じる可能性があります。長く、薄い、または非対称のパーツは特に敏感になる可能性があります。
可能であれば、バランスの取れたデザインと適切な治具を使用してください。溶接順序、溶接の長さ、入熱、およびアセンブリの拘束は、歪みに影響を与える可能性があります。後からの修正作業に依存するのではなく、生産前に重要な平坦性と位置合わせの要件について話し合います。
アルミニウムの表面は、切断、成形、取り扱い、組み立て中に傷や跡が付くことがあります。保護フィルムは適切なシート製品に役立ちますが、切断および仕上げプロセスとの適合性を確認する必要があります。
図面上で化粧面と取り扱い要件を指定します。工具マーク、溶接マーク、その他のプロセス関連の特徴が表示される可能性がある領域と、保護またはマスキングが必要な領域を定義します。
仕上げは、耐食性、外観、摩耗性能、電気的特性に影響を与えます。最終寸法にも影響する可能性があるため、設計時に仕上げ要件を考慮する必要があります。

陽極酸化処理により、アルミニウム上に制御された酸化層が形成されます。タイプ II 陽極酸化処理は、腐食防止と装飾仕上げに一般的に使用されます。タイプ III ハードコート陽極酸化処理は、一般に、より高い耐摩耗性が必要な場合に選択されます。
コーティングの厚さ、成長、浸透はプロセスと仕様によって異なります。すべての陽極酸化部品の寸法変化が一定であると想定しないでください。公差が厳しいアセンブリの場合は、予想されるコーティングの蓄積を仕上げサプライヤーに確認し、それを寸法計画に含めてください。
粉体塗装は、多くのエンクロージャや構造コンポーネントに耐久性のある着色仕上げを提供します。電気接地、ねじ接続、または密着した表面にコーティングを施さない必要がある場合は、マスキングが必要になる場合があります。
化成処理コーティングは腐食保護を提供することができ、コーティングシステムに応じて塗料の接着や電気接触の要件をサポートする場合があります。特に部品が業界または顧客の基準を満たす必要がある場合は、必要な仕様と性能をサプライヤーに確認してください。
ブラッシングにより一貫した方向性の外観を作成でき、バリ取りにより鋭利なエッジや緩んだ材料が除去されます。タンブリングは、部品の形状や外観上の要件が許す小さな部品に適している場合があります。
図面または購入仕様書で、必要な仕上げ、エッジの状態、および目に見える表面を定義します。要件が明確であれば、生産バッチ間の解釈の違いが減ります。
アルミニウム板金製造の総コストには、原材料以外のものも含まれます。切断時間、成形の複雑さ、接合、仕上げ、検査、スクラップ、梱包はすべて、最終的な見積もりに影響を与える可能性があります。
レーザー切断と CNC 曲げは、専用のハードツールの必要性を軽減できるため、プロトタイプや少量生産には多くの場合実用的です。実際のコストは、セットアップ時間、プログラミング、部品の複雑さ、操作の数によって異なります。
安定した大量需要の場合、スタンピングまたは専用工具を使用すると、サイクル タイムと単価が削減される可能性があります。ただし、プロセスを切り替える前に、ツールへの投資、設計変更、および予測量を評価する必要があります。
パーツのレイアウトは、各シートからどれだけの使用可能なマテリアルが得られるかに影響します。効率的なネスティングにより、特に多くの部品が同じ材料と厚さを共有する場合に、スクラップを削減できます。
設計上の制約、木目の方向、化粧面、部品の方向により、ネストのオプションが制限される場合があります。製造業者と協力して、材料利用と成形、仕上げ、および品質要件のバランスをとります。
機械のセットアップやツールの変更ごとに、生産の実行に時間がかかる場合があります。曲げ半径を標準化し、一貫したハードウェアを使用することで、設計が可能な場合には製造を簡素化できます。
リピート注文の場合は、専用治具またはカスタム ツールを使用することでサイクル タイムが短縮され、一貫性が向上するかどうかを検討してください。初期投資と予想される生産量および製品ライフサイクルを比較します。
適切な製造パートナーは、必要な合金、プロセス、公差、仕上げ、生産量に関する経験を証明する必要があります。一般的な主張に依存するのではなく、実際の機能と文書化された管理を評価します。
サプライヤーがどの業務を社内で行っているのか、どの業務を下請けしているのかを尋ねます。関連する機能には、レーザー切断、CNC 曲げ、溶接、パンチング、ハードウェア挿入、表面仕上げなどが含まれます。
プロジェクトの要件に照らして認定を確認してください。 ISO 9001 は品質管理に関連する場合がありますが、特定の航空宇宙、防衛、または構造用途には AS9100 または特定の溶接資格が必要な場合があります。これらの要件は、適用される規制、顧客の仕様、および契約条件に基づく必要があります。
DINGPRECISION では、板金加工、CNC 曲げ、溶接、表面処理サービスについて説明しています。 公式サービスページ.
生産前に検査要件に同意します。部品の重要度に応じて、これには寸法検査、初品レポート、溶接検査、コーティング厚さのチェック、または材料証明書が含まれる場合があります。
三次元測定機 (CMM) は複雑な寸法検査をサポートできますが、適切な方法は部品の形状、公差、測定計画によって異なります。仕様または契約で必要な場合は、材料試験レポートまたはその他のトレーサビリティ文書を要求します。
寸法要件の詳細については、DINGPRECISION のドキュメントを参照してください。 精密板金公差ガイド.
社内での加工により、切断、曲げ、溶接、コーティングにわたるコミュニケーションと調整が簡素化されます。特殊な治療や検査には外注が適切な場合もありますが、明確な仕様、リードタイム計画、品質管理を通じて管理する必要があります。
サプライヤーがアウトソーシング業務をどのように管理し、不適合部品を処理し、製造段階間のトレーサビリティを維持しているかを尋ねてください。
より広範なサプライヤー評価フレームワークについては、このガイドを参照してください。 板金製造サプライヤーの選択.
アルミニウム板金製造を成功させるには、部品の機械的要件と環境要件に適合する合金を選択することから始まります。設計では、曲げ半径、木目の方向、穴の配置、接合方法、仕上げに関連した寸法の変化も考慮する必要があります。
製造図面を公開する前に、製造業者に重要な公差とプロセス制限を確認してください。サプライヤーの能力、検査計画、材料のトレーサビリティをプロジェクトの実際の要件に照らして評価します。
カスタム アルミニウム コンポーネントを開発している場合は、図面、材料仕様、予想数量、仕上げ要件を製造チームと共有します。あなたはできる DINGPRECISION にお問い合わせください。 プロジェクトの要件と製造オプションについては、
最適な合金は、部品の強度、成形性、耐食性、動作環境によって異なります。 5052-H32 は成形パネルやエンクロージャに適していることが多く、3003-H14 は多くの一般的な成形用途に役立ちます。 6061-T6 は高強度部品に適していますが、曲げるのが難しい場合があります。
亀裂は、不適切な曲げ半径、敏感な合金または質、結晶粒方向、材料の厚さ、または工具の設定によって発生する可能性があります。材料固有のデータと製造サプライヤーの推奨事項を使用して、最小曲げ半径を確認します。
はい。ファイバーレーザー切断は、アルミニウム板金プロファイルに広く使用されています。達成可能な厚さ、エッジの品質、公差は、合金、材料の厚さ、機械構成、および切削パラメータによって異なります。
選択は、接合強度、シーリング、外観、熱歪み、使用条件、およびアセンブリを分解する必要があるかどうかによって異なります。溶接は永久的な接合を作成できますが、熱が発生します。リベット留めにより溶接熱は避けられますが、適切な接合部の形状と締結具の選択が必要です。
達成可能な公差は、プロセス、部品の形状、材料の厚さ、装置、検査方法によって異なります。図面上で重要な寸法と機能要件を指定し、製造前に製造サプライヤーに達成可能な公差を確認します。
カスタム IP 定格エンクロージャの見積もりをリクエストする
電話: +1 0757-26630312
電子メール: niewenhui@dingprecision.com
Webサイト: www.dingprecision.com


