


ステンレス鋼と炭素鋼のどちらを選択するかは、製品コスト、耐食性、製造要件、耐用年数に影響します。正しい選択は、動作環境、機械的要件、表面仕上げ、および生産予算によって異なります。
炭素鋼は、保護コーティングを施す板金部品にとって、コスト効率の高い選択肢となることがよくあります。ステンレス鋼は、固有の耐食性や特定の外観が必要な用途に適しています。ただし、どちらの素材もすべてのプロジェクトに最適な選択ではありません。
このガイドでは、板金製造におけるステンレス鋼と炭素鋼を比較します。材料の主な特性、製造の違い、一般的な用途、材料を指定する前に確認すべき重要な要素について説明します。
目次
要素 |
炭素鋼 |
ステンレス鋼 |
|---|---|---|
初期材料費 |
一般に低い |
一般に高い |
耐食性 |
通常は保護治療が必要です |
クロム含有量により一般的に優れています |
成形性 |
低炭素グレードは多くの場合形成が容易です |
グレード、板厚、成形条件により異なります |
曲げ |
通常、適切なツールを使用すれば予測可能です |
成形力とスプリングバックの調整が必要な場合があります |
溶接 |
一般的な低炭素グレードに一般的に適しています |
グレードに応じた手順と熱管理が必要 |
表面仕上げ |
多くの場合、塗装、粉体塗装、またはメッキが必要です |
複数の仕上げが用意されています。まだコーティングが必要な場合があります |
磁気応答 |
通常は磁性を持っています |
ステンレス鋼の種類と処理によって異なります |
一般的なアプリケーション |
ブラケット、フレーム、エンクロージャ、およびシャーシ |
腐食にさらされた部品、目に見えるパネル、衛生に敏感な機器 |
各材料の正確な性能は、そのグレード、厚さ、加工履歴、使用条件によって異なります。この表は、エンジニアリング レビューの代わりとしてではなく、最初のガイドとして使用してください。
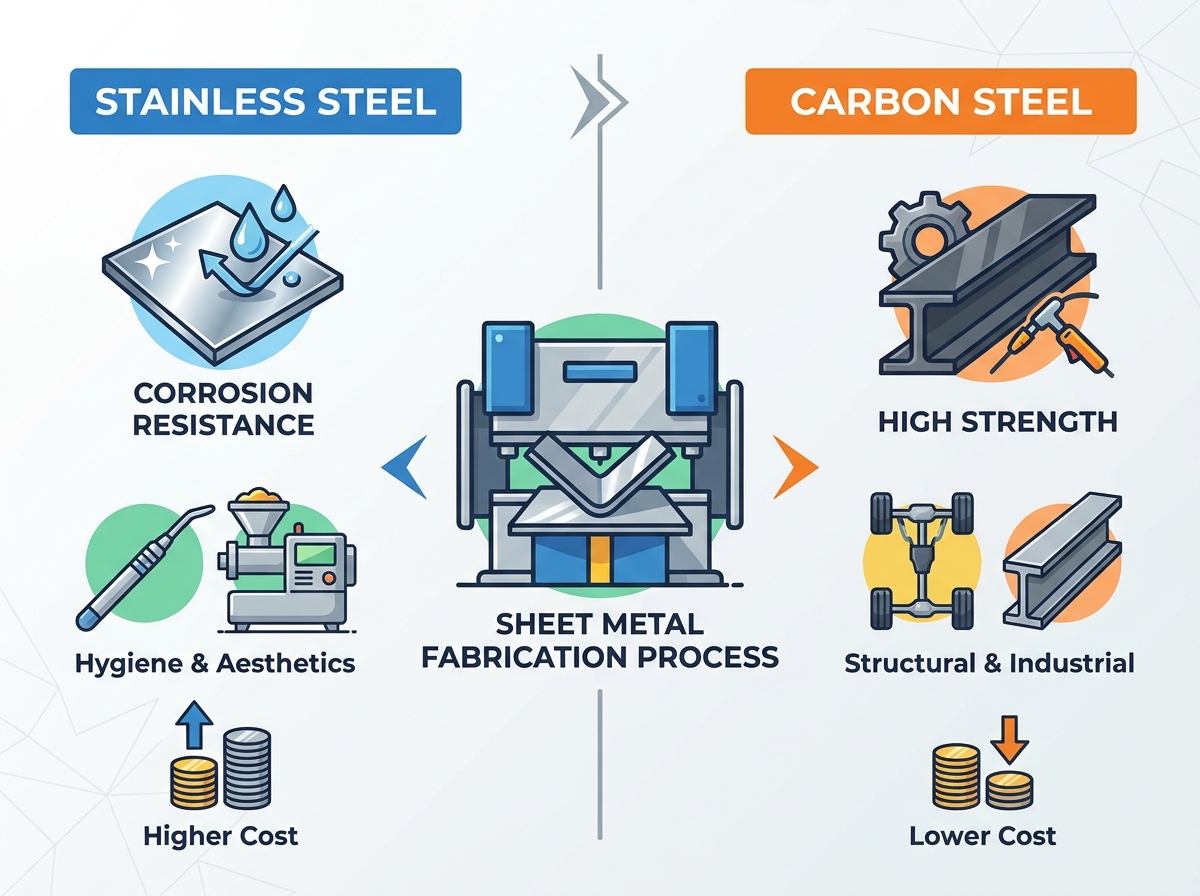
炭素鋼は主に鉄と炭素の合金です。その特性はカーボン含有量、グレード、熱処理、製造プロセスによって異なります。低炭素グレードは、一般に優れた成形性、溶接性、材料経済性を備えているため、板金製造に広く使用されています。
一般的なオプションは次のとおりです。
1008 および同様の低炭素グレード: 良好な延性が必要な絞り加工および成形加工によく選択されます。
1018: 指定された機械的特性が設計に適合する一般的なエンジニアリングコンポーネントに使用されます。
A36: 構造用形状やプレートに一般的に関連付けられている構造用鋼グレード。薄板代替品としてご使用の際は、製品形状や適用仕様をご確認の上ご使用ください。
炭素鋼には、ステンレス鋼ほどの固有の耐食性はありません。湿気の多い環境、屋外、または化学薬品にさらされる環境では、亜鉛メッキ、メッキ、塗装、または粉体塗装が必要になる場合があります。
屋内エンクロージャ、ブラケット、機械フレーム、および適切な仕上げで保護できるその他の部品の場合、炭素鋼はコストと性能の実用的なバランスを提供します。
ステンレス鋼には少なくとも 10.5 質量%のクロムが含まれています。クロムは、耐食性を向上させる不動態表面層の形成に役立ちます。この層は適切な条件下で再形成できますが、ステンレス鋼は攻撃的な環境では依然として腐食する可能性があります。
一般的な板金グレードは次のとおりです。
304 ステンレス鋼: 一般的な耐食性、成形部品、機器パネル、および多くの屋内用途に広く使用されているオーステナイト系グレードです。
316 ステンレス鋼: モリブデンが含まれており、一般に 304 と比較して塩化物関連の孔食に対する耐性が向上しています。沿岸、海洋、および化学薬品にさらされる用途でよく考慮されます。
430 ステンレス鋼: 一部の屋内電化製品、装飾パネル、およびその特性と耐食性が十分な用途に使用されるフェライト系グレード。
グレードの選択は、実際の環境、洗浄剤、温度、表面状態、および予想される耐用年数を反映する必要があります。厳しい塩化物への曝露の場合、316 は 304 よりも優れた候補となる可能性がありますが、最終的な選択には依然としてアプリケーション固有の評価が必要です。
利用可能なシート材料のより広範な比較については、「 DINGPRECISION 材料選択ガイド.
低炭素鋼は、繰り返しの曲げや比較的複雑な形状が必要な部品によく使用されます。その成形性は、グレード、厚さ、圧延条件、曲げ半径、工具のセットアップによって異なります。
ステンレス鋼は、強度、加工硬化挙動、およびスプリングバックが低炭素鋼とは異なる可能性があるため、異なる曲げ設定が必要になる場合があります。必要なプレスブレーキ力は、普遍的な 1 つのパーセンテージによって決まるわけではありません。材料グレード、厚さ、曲げ長さ、工具、成形方法を使用して評価する必要があります。
ひび割れや寸法のばらつきを軽減するには:
製造前に材質のグレードと厚さを確認してください。
適切な内側曲げ半径を指定します。
成形品質に影響を与える粒方向を見直します。
ツールのセットアップ中のスプリングバックを考慮してください。
最初の記事で重要な寸法を検証します。

材料の選択は、達成可能な寸法と公差にも影響します。設計を最終決定する前に、製造パートナーと図面とプロセスの要件を確認してください。を参照してください。 追加の設計上の考慮事項については、板金公差標準ガイドを参照してください 。
炭素鋼とステンレス鋼の両方をレーザー切断できますが、切断パラメータとアシストガスが異なる場合があります。
酸素と高温の金属の反応により切断プロセスが促進されるため、炭素鋼の切断には酸素が一般的に使用されます。用途によっては、切断面が酸化している場合があり、塗装や溶接の前に対処する必要があります。
ステンレス鋼を切断する際には、酸化を抑えてきれいな刃先を作るために窒素がよく使用されます。最適なガス、圧力、出力、速度は、材料のグレード、厚さ、必要な刃先の品質、切断装置によって異なります。
1 つのパラメータ セットがすべてのグレードまたは厚さに対して機能すると想定しないでください。生産前にプロセス能力と下流の仕上げ要件を確認します。
低炭素鋼は、グレード、継手の設計、手順が適切であれば、一般的な MIG および TIG 溶接プロセスに適しています。
ステンレス鋼は、入熱、歪み、充填材、腐食性能に注意する必要があります。一部のステンレスグレードは、炭素鋼よりも熱伝導率が低く、熱膨張が高くなります。これらの違いにより、溶接中の局所的な熱集中と歪みが増加する可能性があります。
適切なプロセス計画には、適切な治具、制御された溶接シーケンス、および適切な充填材が含まれます。腐食環境にさらされるステンレス鋼部品の場合は、適切な仕上げ手順を使用して溶接部の変色や汚染を除去してください。用途によっては不動態化が適切な場合もありますが、必要な溶接後処理はグレードや使用条件に応じて指定する必要があります。
適切な手順と溶加材を使用することで、ステンレス鋼と炭素鋼などの異種金属の溶接が可能です。接合部の設計と周囲の環境も腐食のリスクを評価する必要があります。
表面仕上げは、製造部品の総コストの主要な要素です。
炭素鋼は通常、湿気や腐食条件にさらされる場合、保護仕上げが必要です。オプションには、亜鉛メッキ、メッキ、湿式塗装、粉体塗装が含まれます。適切な方法は、環境、外観要件、部品の形状、予想される耐用年数によって異なります。
ステンレス鋼は、その固有の耐食性により、多くの場合、装飾コーティングなしで使用できます。ブラッシュ仕上げ、ポリッシュ仕上げ、ミル仕上げなどの仕上げも可能です。ただし、サーフェスを指定して適切に処理する必要があります。汚染、不適切な洗浄剤、隙間、塩化物への曝露は、性能に影響を与える可能性があります。
ステンレス鋼と炭素鋼を同じ施設で処理する場合は、適切な制御を使用してステンレス表面の遊離鉄汚染を減らしてください。専用の研磨剤と適切な洗浄手順を使用すると、埋め込まれた炭素鋼粒子によって引き起こされる錆びのリスクを軽減できます。
保護コーティングが必要なプロジェクトについては、DINGPRECISION の製品を確認してください。 板金製造サービスを 利用して、利用可能な切断、成形、溶接、表面処理のプロセスを理解します。

多くの場合、炭素鋼は次の用途に適しています。
屋内の電気キャビネットおよび機器の筐体。
構造ブラケット、フレーム、および取り付けプレート。
機械のハウジングと内部サポートコンポーネント。
適切な保護コーティングが施される部品。
より低い材料コストで必要な機械的特性を満たすことができるプロジェクト。
屋外で使用する場合は、コーティングシステム、エッジカバレージ、排水、ファスナー、メンテナンス要件を評価してください。コーティングされた炭素鋼部品は多くの環境に適していますが、その耐久性は完全な保護システムに依存します。
ステンレス鋼は次の用途に適しています。
湿気にさらされる機器や頻繁な清掃。
金属仕上げが必要な目に見えるパネル。
特定の食品加工環境または衛生に敏感な環境で使用されるコンポーネント。
選択された化学物質または塩化物を含む環境にさらされる部品。
コーティングの損傷が許容できないメンテナンス上のリスクを引き起こす用途。
実際の露出に応じてグレードを選択してください。グレード 304 は多くの一般的な用途に適していますが、一部の塩化物が豊富な環境では 316 の方が優れた耐性を発揮する場合があります。どちらのグレードも普遍的な耐食性として扱うべきではありません。
規制された用途の場合は、関連する材料、表面、製品の要件を確認してください。材料グレードだけでは、食品との接触、医療、衛生に関するあらゆる基準への準拠を確立できるわけではありません。
マテリアルの製造を承認する前に、次の 5 つの要素を確認してください。
動作環境: 湿気、塩分、化学物質、温度変化、洗浄剤への曝露を特定します。
機械的要件: 荷重、剛性、強度、耐衝撃性、寸法安定性を確認します。
製造要件: 曲げ半径、穴の位置、溶接、ハードウェアの取り付け、公差要件を確認します。
表面仕上げ: パーツに粉体塗装、塗装、研磨、ブラッシング、またはその他の仕上げが必要かどうかを決定します。
総コスト: 原材料コストと仕上げ、製造、検査、メンテナンス、および予想される耐用年数を比較します。
最低の材料価格が常に最低の総コストを生み出すわけではありません。逆に、保護された屋内コンポーネントにステンレス鋼を指定すると、意味のある利点が得られずにコストが増加する可能性があります。
製造用設計のレビューは、製造を開始する前に、材料の性能、製造能力、予算のバランスをとるのに役立ちます。
炭素鋼とステンレス鋼はどちらも板金製造において重要な役割を果たします。炭素鋼は多くの場合、特に適切な保護仕上げが利用できる場合、経済的で成形可能です。ステンレス鋼は固有の耐食性とさまざまな表面仕上げを備えていますが、グレードの選択と製造管理が依然として重要です。
最適な材料は、製品の環境、機械的要件、製造プロセス、外観、ライフサイクルコストによって異なります。最終図面を公開する前に、製造パートナーにこれらの要素を確認してください。
カスタム パーツの材料および製造要件の評価にサポートが必要な場合は、 DINGPRECISION にお問い合わせください。 図面やプロジェクトの仕様については、
どちらの素材が普遍的に優れているというわけではありません。多くの場合、耐食性と外観の点でステンレス鋼が好まれますが、炭素鋼は、保護コーティングを施すことができるコスト効率の高い成形可能な部品として選択されることがよくあります。
そうかもしれません。必要な力とスプリングバックは、特定のグレード、厚さ、曲げ半径、工具、成形条件によって異なります。製造者は必要な力を計算し、重要な曲げを検証する必要があります。
いいえ。要件は動作環境と予想される耐用年数によって異なります。ただし、炭素鋼は通常、湿気や腐食条件にさらされる場合、適切な腐食保護が必要です。
グレード 304 は一般的な耐食性として広く使用されています。一般にグレード 316 は、塩化物関連の孔食に対する耐性が優れています。正しいグレードは、実際の環境、化学薬品への曝露、温度、メンテナンス要件によって異なります。
通常、炭素鋼は初期の材料コストが低くなります。ステンレス鋼は、耐食性によってコーティング、メンテナンス、または交換の必要性が軽減される用途において、ライフサイクルコストを削減できる可能性があります。原材料の価格だけではなく、完成した部品の全コストを比較してください。
カスタム IP 定格エンクロージャの見積もりをリクエストする
電話: +1 0757-26630312
電子メール: niewenhui@dingprecision.com
Webサイト: www.dingprecision.com


