
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-13 Origine : Site


La fabrication de tôles d'aluminium transforme les feuilles d'aluminium plates en pièces fonctionnelles grâce à la découpe, au pliage, à l'assemblage et à la finition de surface. Il est largement utilisé pour les boîtiers d'équipement, les supports, les armoires de commande et autres composants métalliques légers.
Le choix du bon alliage et de la bonne méthode de fabrication affecte la résistance, la résistance à la corrosion, la précision dimensionnelle et le coût de production. Les décisions de conception influencent également la qualité du pliage, la distorsion des soudures, les performances des fixations et l'assemblage final.
Ce guide explique comment sélectionner les alliages d'aluminium, comparer les processus de fabrication courants, appliquer les principes de conception pour la fabricabilité (DFM) et évaluer les fournisseurs de fabrication. Ces considérations aident les ingénieurs et les équipes d’approvisionnement à préparer des conceptions pratiques et à réduire les risques de production évitables.
Table des matières
Les alliages d'aluminium diffèrent par leur résistance, leur formabilité, leur résistance à la corrosion, leur soudabilité et leur coût. Le meilleur choix dépend des exigences de charge de la pièce, de sa géométrie, de son environnement d'exploitation et du processus de fabrication.
Le 5052-H32 est couramment utilisé pour les pièces en tôle qui nécessitent une résistance à la flexion et à la corrosion. Sa teneur en magnésium contribue à sa solidité et à ses performances dans de nombreux environnements extérieurs et marins.
Il convient souvent aux boîtiers, supports, panneaux et boîtiers d'équipement. Comparé au 6061-T6, le 5052-H32 est généralement plus facile à transformer en formes de tôle. Cependant, le rayon de courbure réalisable dépend toujours de l'épaisseur du matériau, de la direction du pliage, de l'outillage et de la géométrie de la pièce.
Le 6061-T6 offre une résistance relativement élevée et une bonne usinabilité. Il est utilisé dans les composants structurels, les cadres et les pièces usinées où la résistance et le poids comptent.
Cependant, son état T6 peut rendre plus difficile le pliage de tôles à rayon serré. Le risque de fissuration dépend de l'épaisseur, du rayon de courbure, de la direction du grain et des conditions de formage. Lorsqu'une flexion importante est requise, déterminez si un autre alliage ou un état différent est plus approprié. Un formage dans un état plus doux suivi d'un traitement thermique peut être possible, mais cela ajoute de la complexité et du coût au processus.
Le 3003-H14 est connu pour sa bonne formabilité et sa bonne résistance à la corrosion. Il est généralement envisagé pour les travaux généraux de tôlerie, les couvercles, les réservoirs et les pièces nécessitant un formage approfondi sans résistance structurelle élevée.
Cela peut s’avérer une option pratique lorsque les formes complexes et l’efficacité de la fabrication comptent plus que la résistance maximale. Confirmez la compatibilité avec l’environnement d’exploitation et les exigences d’assemblage avant de finaliser le matériel.
Le 5083 offre une résistance élevée parmi les alliages d'aluminium non traitables thermiquement et une bonne résistance à la corrosion par l'eau de mer. Il est utilisé dans les structures marines et autres applications exigeantes.
La soudabilité est un avantage important, mais le soudage peut modifier les propriétés de la zone affectée thermiquement. Ne présumez pas que les zones soudées conservent toutes les propriétés de l’état d’origine. Pour les structures porteuses, évaluez la conception, la procédure de soudage et les exigences techniques applicables.
Alliage |
Principaux avantages |
Considérations de formation |
Applications courantes |
|---|---|---|---|
3003-H14 |
Bonne formabilité et résistance à la corrosion |
Convient à de nombreuses pièces formées ; confirmer les exigences de résistance |
Couvercles, réservoirs, pièces générales de tôlerie |
5052-H32 |
Bonne formabilité et résistance à la corrosion |
Le rayon de courbure dépend de l'épaisseur, de l'outillage et du sens du grain |
Coffrets, supports, panneaux |
5083-H321 |
Haute résistance et résistance à la corrosion marine |
Tenir compte des propriétés des joints soudés et des zones affectées par la chaleur |
Structures marines, assemblages soudés |
6061-T6 |
Résistance relativement élevée et bonne usinabilité |
Les virages serrés peuvent augmenter le risque de fissuration |
Bâtis, pièces de structure, composants usinés |
Ces comparaisons sont des indications générales plutôt qu'un substitut aux spécifications matérielles. Confirmez l’alliage, l’état, l’épaisseur et les propriétés mécaniques requis avant la production.
Chaque processus de fabrication affecte la géométrie de la pièce, la qualité des bords, la vitesse de production et le coût. La méthode la plus appropriée dépend de l'épaisseur du matériau, de la complexité de la conception, de la quantité et des tolérances requises.
Consultez les services de fabrication de tôle de DINGPRECISION pour passer en revue ses processus de fabrication de base.
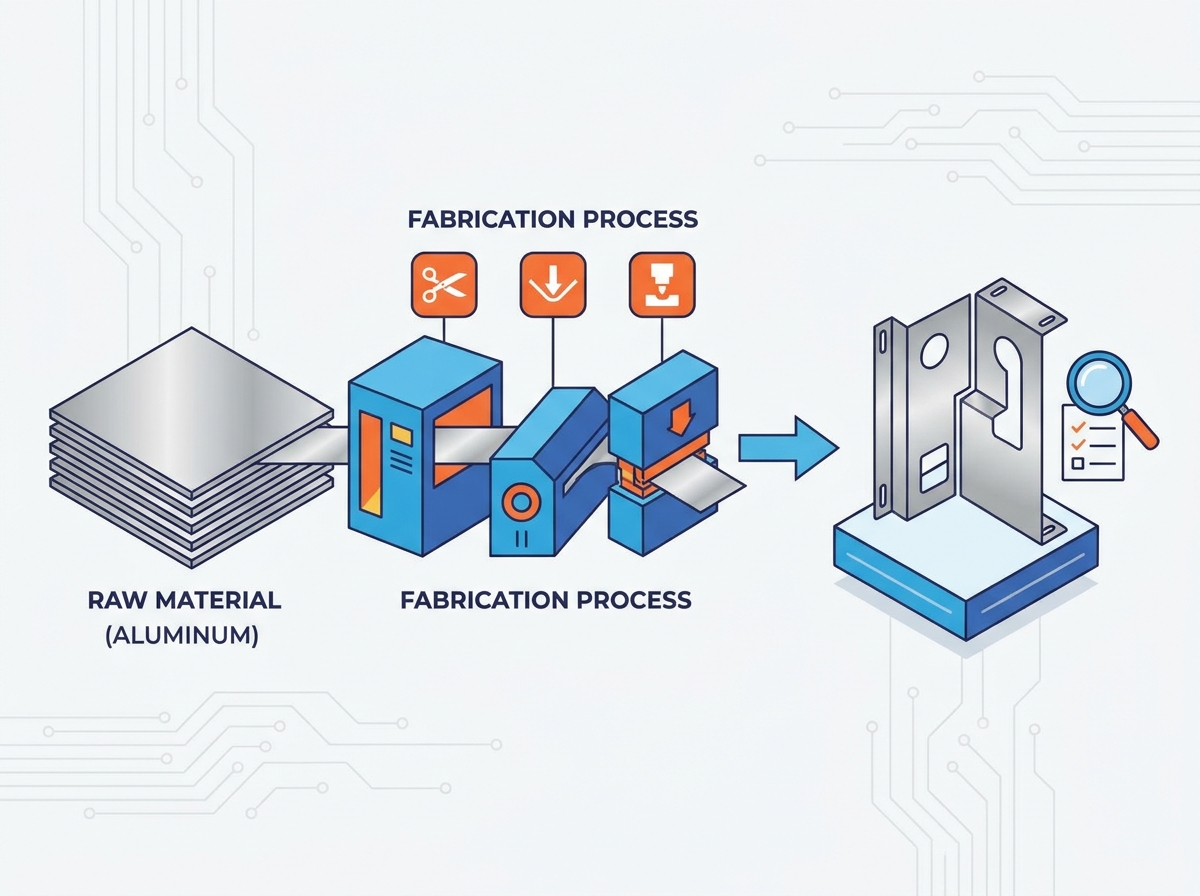
La découpe laser fibre convient à de nombreux profilés de tôle d'aluminium et de formes bidimensionnelles complexes. Ses performances dépendent de la puissance du laser, de l’épaisseur du matériau, de l’alliage, de l’état de surface et des paramètres de coupe. Les exigences en matière de qualité des bords et de finition secondaire doivent être confirmées pour l’application spécifique.
La découpe au jet d'eau utilise un flux abrasif à haute pression et ne crée pas de zone conventionnelle affectée par la chaleur. Cela peut être utile lorsque les effets thermiques doivent être minimisés ou lors du traitement de matériaux plus épais. La vitesse de coupe, la qualité des bords et les coûts d'exploitation doivent être comparés à des méthodes alternatives.
Le poinçonnage CNC est utile pour les modèles de trous répétés et les caractéristiques telles que les persiennes. Il peut être efficace pour des conceptions et des volumes de production appropriés, bien que l'outillage, la géométrie des caractéristiques et la déformation du matériau doivent être pris en compte.
Processus |
Point fort |
Considérations importantes |
|---|---|---|
Découpe laser fibre |
Découpe flexible de profils complexes |
Réflectivité, épaisseur du matériau, qualité des bords et capacité de la machine |
Découpe au jet d'eau |
Aucune zone conventionnelle affectée par la chaleur |
Vitesse de coupe, utilisation d'abrasif, finition des bords et coût d'exploitation |
Poinçonnage CNC |
Efficace pour les fonctionnalités répétées |
Coût de l'outillage, géométrie des trous, espacement et déformation locale |
Il n’existe pas de limite d’épaisseur universelle pour chaque processus. Demandez au fournisseur de fabrication de confirmer l'épaisseur, les tolérances et la qualité des bords réalisables pour votre conception spécifique d'alliage et de pièce.

Le formage par presse plieuse convertit les flans plats en aluminium en pièces tridimensionnelles. Une fois la force de flexion relâchée, le matériau peut partiellement reprendre sa forme originale. C’est ce qu’on appelle le retour élastique.
La quantité de retour élastique dépend de l'alliage, de la trempe, de l'épaisseur, du rayon de courbure, de l'outillage et de l'angle de courbure. Des presses plieuses CNC et un outillage approprié peuvent aider à contrôler l'angle final, mais des pliages de prototypes peuvent toujours être nécessaires pour les pièces exigeantes.
Des rayons de courbure constants peuvent simplifier l’outillage et améliorer la répétabilité. Lorsqu'une conception comprend plusieurs rayons différents ou des brides courtes, discutez de la géométrie avec le fabricant avant de publier les dessins de production.
Le soudage de l'aluminium nécessite un contrôle minutieux car l'aluminium conduit la chaleur rapidement et développe une couche d'oxyde en surface. Un mauvais contrôle du processus peut entraîner une distorsion, une porosité, des brûlures ou une qualité de soudure incohérente.
Le soudage TIG est souvent choisi pour des soudures contrôlées et précises. Le soudage MIG peut convenir à des taux de dépôt plus élevés et à de nombreux assemblages de production. Le processus approprié dépend de l’alliage, de l’épaisseur, de la conception du joint, des exigences d’apparence et du volume de production.
Le soudage peut également modifier les propriétés de la zone affectée par la chaleur. Pour les structures critiques, définir les exigences de joints et les critères de contrôle avant la production et utiliser une procédure de soudage adaptée.

Les rivets et les adhésifs structurels peuvent assembler des pièces en aluminium sans introduire de chaleur de soudage. Ils sont utiles lorsque la distorsion thermique doit être minimisée ou lors de l'assemblage de différents matériaux.
Les joints rivetés nécessitent un chevauchement, un alignement des trous et une sélection de fixations appropriés. Le collage nécessite une préparation de surface compatible, une application contrôlée et des conditions de durcissement. La conception des joints doit tenir compte des charges de service, des vibrations, de l’humidité, de la température et des besoins de maintenance.
Les feuilles d'aluminium minces peuvent ne pas fournir suffisamment d'engagement du filetage pour certaines connexions porteuses ou fréquemment entretenues. Le taraudage direct peut être approprié dans certaines conceptions, mais la résistance du filetage doit être vérifiée par rapport aux exigences d'épaisseur du matériau et de charge.
Les écrous, goujons et entretoises autoserrants sont des options courantes pour les assemblages de tôlerie. Ils nécessitent une épaisseur de feuille compatible, des trous correctement dimensionnés, des distances de bord appropriées et une force d'installation appropriée. Les écrous à rivets ou autres inserts filetés peuvent être des alternatives en fonction des contraintes d'accès et de conception.
La conception axée sur la fabricabilité aide les ingénieurs à éviter les défauts et les coûts inutiles avant le démarrage de la production. Pour les pièces en tôle d'aluminium, les considérations les plus importantes incluent la direction du grain, les rayons de courbure, l'emplacement des trous, le contrôle de la distorsion et la protection de la surface.
Le laminage crée une direction de grain préférée dans la tôle. Les performances de pliage peuvent varier selon que la ligne de pliage est parallèle ou perpendiculaire à cette direction.
Pour les alliages et les états sensibles à la flexion, l’orientation des courbures dans le sens du grain peut réduire le risque de fissuration. L'orientation correcte dépend toujours des spécifications du matériau, de l'épaisseur et du rayon de courbure requis. Indiquez la direction du grain sur les dessins lorsque cela affecte la qualité de la pièce.
Un rayon de courbure trop petit peut provoquer des fissures sur la surface extérieure d'un coude en aluminium. Le rayon minimum acceptable dépend de l'alliage, de l'état, de l'épaisseur, de la direction du grain et de l'outillage.
Utilisez les données de rayon de courbure spécifiques au matériau et les recommandations d'outillage du fournisseur de fabrication au lieu de vous fier à un multiplicateur universel. Ceci est particulièrement important pour le 6061-T6 et d'autres conditions qui peuvent être moins tolérantes aux virages serrés.
Les trous placés trop près d’un pli peuvent se déformer lors du formage. Leur position et leur forme finales peuvent également affecter l'ajustement des fixations et la précision de l'assemblage.
Maintenez une distance suffisante entre les trous, les lignes de pliage et les bords des pièces. L'espacement requis dépend de la taille du trou, de l'épaisseur du matériau, de la géométrie du pliage, de l'outillage et de la fonction prévue de la fonction. Confirmez les dimensions critiques auprès du fabricant et incluez-les dans le plan d’inspection.
La découpe, le formage et le soudage peuvent introduire des distorsions ou des contraintes résiduelles. Les pièces longues, fines ou asymétriques peuvent être particulièrement sensibles.
Dans la mesure du possible, utilisez des conceptions équilibrées et des luminaires appropriés. La séquence de soudage, la longueur de la soudure, l'apport de chaleur et la contrainte de l'assemblage peuvent influencer la distorsion. Discutez des exigences critiques en matière de planéité et d'alignement avant la production plutôt que de vous fier à des travaux correctifs par la suite.
Les surfaces en aluminium peuvent être rayées ou marquées lors de la découpe, du formage, de la manipulation et de l'assemblage. Un film protecteur peut être utile sur des produits en feuilles appropriés, mais sa compatibilité avec les processus de découpe et de finition doit être confirmée.
Spécifiez les surfaces cosmétiques et les exigences de manipulation sur le dessin. Définissez les zones qui peuvent présenter des marques d'outillage, des marques de soudure ou d'autres caractéristiques liées au processus, ainsi que les zones qui nécessitent une protection ou un masquage.
La finition affecte la résistance à la corrosion, l’apparence, les performances à l’usure et les propriétés électriques. Cela peut également affecter les dimensions finales, c'est pourquoi les exigences de finition doivent être prises en compte lors de la conception.

L'anodisation forme une couche d'oxyde contrôlée sur l'aluminium. L'anodisation de type II est couramment utilisée pour la protection contre la corrosion et les finitions décoratives. L'anodisation dure de type III est généralement sélectionnée lorsqu'une plus grande résistance à l'usure est requise.
L'épaisseur, la croissance et la pénétration du revêtement dépendent du processus et des spécifications. Ne supposez pas un changement dimensionnel fixe pour chaque pièce anodisée. Pour les assemblages à tolérances serrées, confirmez l’accumulation de revêtement prévue auprès du fournisseur de finition et incluez-la dans le plan dimensionnel.
Le revêtement en poudre offre une finition colorée durable pour de nombreux boîtiers et composants structurels. Un masquage peut être nécessaire lorsque la mise à la terre électrique, les connexions filetées ou les surfaces bien ajustées doivent rester exemptes de revêtement.
Les revêtements de conversion chimique peuvent fournir une protection contre la corrosion et peuvent répondre aux exigences d'adhérence de la peinture ou de contact électrique, selon le système de revêtement. Confirmez les spécifications et les performances requises auprès du fournisseur, en particulier lorsque la pièce doit répondre aux normes de l'industrie ou du client.
Le brossage peut créer une apparence directionnelle cohérente, tandis que l'ébavurage élimine les arêtes vives et les matériaux meubles. Le culbutage peut convenir aux pièces plus petites lorsque la géométrie des pièces et les exigences esthétiques le permettent.
Définissez la finition requise, l'état des bords et les surfaces visibles dans le dessin ou la spécification d'achat. Des exigences claires réduisent les différences d’interprétation entre les lots de production.
Le coût total de la fabrication de tôles d’aluminium ne se limite pas à la matière première. Le temps de coupe, la complexité du formage, l'assemblage, la finition, l'inspection, les rebuts et l'emballage peuvent tous affecter le devis final.
La découpe laser et le pliage CNC sont souvent pratiques pour les prototypes et les séries à faible volume, car ils peuvent réduire le besoin d'outillage dur dédié. Les coûts réels dépendent du temps de configuration, de la programmation, de la complexité des pièces et du nombre d'opérations.
Pour une demande stable et importante, l’emboutissage ou un outillage dédié peut réduire le temps de cycle et le coût unitaire. Cependant, les investissements en outillage, les modifications de conception et le volume prévu doivent être évalués avant de changer de processus.
La disposition des pièces affecte la quantité de matière utilisable provenant de chaque feuille. Une imbrication efficace peut réduire les rebuts, en particulier lorsque de nombreuses pièces partagent le même matériau et la même épaisseur.
Les contraintes de conception, la direction du grain, les surfaces cosmétiques et l'orientation des pièces peuvent limiter les options d'imbrication. Travailler avec le fabricant pour équilibrer l’utilisation des matériaux avec les exigences de formage, de finition et de qualité.
Chaque configuration de machine et changement d'outil peut ajouter du temps à un cycle de production. La standardisation des rayons de courbure et l’utilisation d’un matériel cohérent peuvent simplifier la production là où la conception le permet.
Pour les commandes répétées, déterminez si des montages dédiés ou des outils personnalisés peuvent réduire le temps de cycle et améliorer la cohérence. Comparez l'investissement initial avec le volume de production attendu et le cycle de vie du produit.
Un partenaire de fabrication approprié doit démontrer une expérience avec l'alliage, les processus, les tolérances, la finition et le volume de production requis. Évaluez la capacité réelle et les contrôles documentés plutôt que de vous fier à des affirmations générales.
Demandez quelles opérations le fournisseur effectue en interne et lesquelles sont sous-traitées. Les capacités pertinentes peuvent inclure la découpe laser, le pliage CNC, le soudage, le poinçonnage, l'insertion de matériel et la finition de surface.
Vérifiez les certifications par rapport aux exigences de votre projet. La norme ISO 9001 peut être pertinente pour la gestion de la qualité, tandis que l'AS9100 ou des qualifications spécifiques en soudage peuvent être nécessaires pour certaines applications aérospatiales, de défense ou structurelles. Ces exigences doivent être basées sur les réglementations applicables, les spécifications du client et les conditions contractuelles.
DINGPRECISION décrit ses services de traitement de tôle, de pliage CNC, de soudage et de traitement de surface sur son page des services officiels.
Convenir des exigences d’inspection avant la production. En fonction de la criticité de la pièce, cela peut inclure une inspection dimensionnelle, des rapports sur le premier article, une inspection des soudures, des contrôles de l'épaisseur du revêtement ou des certificats de matériaux.
Les machines à mesurer tridimensionnelles (MMT) peuvent prendre en charge des inspections dimensionnelles complexes, mais la méthode appropriée dépend de la géométrie de la pièce, de la tolérance et du plan de mesure. Demandez des rapports d’essais de matériaux ou d’autres documents de traçabilité lorsque la spécification ou le contrat l’exige.
Pour plus d'informations sur les exigences dimensionnelles, consultez les informations de DINGPRECISION. guide des tolérances de tôlerie de précision.
Le traitement en interne peut simplifier la communication et la coordination en matière de découpe, de pliage, de soudage et de revêtement. La sous-traitance peut toujours être appropriée pour des traitements ou des tests spécialisés, mais elle doit être gérée au moyen de spécifications claires, d'une planification des délais et de contrôles de qualité.
Demandez comment le fournisseur contrôle les opérations externalisées, gère les pièces non conformes et maintient la traçabilité entre les étapes de production.
Pour un cadre d'évaluation des fournisseurs plus large, consultez ce guide pour choisir un fournisseur de fabrication de tôle.
Une fabrication réussie de tôles d'aluminium commence par la sélection d'un alliage qui correspond aux exigences mécaniques et environnementales de la pièce. La conception doit également tenir compte des rayons de courbure, de la direction du grain, de l'emplacement des trous, des méthodes d'assemblage et des changements dimensionnels liés à la finition.
Avant de publier les dessins de production, confirmez les tolérances critiques et les limites du processus auprès du fabricant. Évaluez les capacités des fournisseurs, les plans d'inspection et la traçabilité des matériaux par rapport aux exigences réelles du projet.
Si vous développez un composant en aluminium personnalisé, partagez vos dessins, les spécifications des matériaux, la quantité attendue et les exigences de finition avec l'équipe de fabrication. Tu peux contactez DINGPRECISION pour discuter des exigences du projet et des options de fabrication.
Le meilleur alliage dépend de la résistance, de la formabilité, de la résistance à la corrosion et de l'environnement d'exploitation de la pièce. Le 5052-H32 convient souvent aux panneaux et enceintes formés, tandis que le 3003-H14 est utile pour de nombreuses applications générales de formage. Le 6061-T6 peut convenir à des pièces plus résistantes mais peut être plus difficile à plier.
Les fissures peuvent résulter d'un rayon de courbure inapproprié, d'un alliage ou d'un état sensible, de la direction du grain, de l'épaisseur du matériau ou de la configuration de l'outillage. Confirmez le rayon de courbure minimum à l'aide des données spécifiques au matériau et des recommandations du fournisseur de fabrication.
Oui. La découpe laser fibre est largement utilisée pour les profilés en tôle d'aluminium. L'épaisseur réalisable, la qualité des bords et les tolérances dépendent de l'alliage, de l'épaisseur du matériau, de la configuration de la machine et des paramètres de coupe.
Le choix dépend de la résistance des joints, de l'étanchéité, de l'apparence, de la déformation thermique, des conditions de service et de la nécessité ou non du démontage de l'assemblage. Le soudage peut créer des joints permanents mais introduit de la chaleur ; le rivetage évite la chaleur de soudage mais nécessite une géométrie de joint et une sélection de fixations appropriées.
Les tolérances réalisables dépendent du processus, de la géométrie de la pièce, de l'épaisseur du matériau, de l'équipement et de la méthode d'inspection. Spécifiez les dimensions critiques et les exigences fonctionnelles sur le dessin, puis confirmez les tolérances réalisables avec le fournisseur de fabrication avant la production.
Demander un devis personnalisé pour un boîtier IP
Téléphone: +1 0757-26630312
E-mail: niewenhui@dingprecision.com
Site web: www.dingprecision.com


