
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-13 Origen: Sitio


La fabricación de chapa de aluminio transforma láminas planas de aluminio en piezas funcionales mediante corte, doblado, unión y acabado de superficies. Se usa ampliamente para gabinetes de equipos, soportes, gabinetes de control y otros componentes metálicos livianos.
La elección de la aleación y el método de fabricación correctos afecta la resistencia, la resistencia a la corrosión, la precisión dimensional y el costo de producción. Las decisiones de diseño también influyen en la calidad del doblado, la distorsión de la soldadura, el rendimiento de los sujetadores y el ensamblaje final.
Esta guía explica cómo seleccionar aleaciones de aluminio, comparar procesos de fabricación comunes, aplicar principios de diseño para la capacidad de fabricación (DFM) y evaluar proveedores de fabricación. Estas consideraciones ayudan a los ingenieros y equipos de adquisiciones a preparar diseños prácticos y reducir los riesgos de producción evitables.
Tabla de contenido
Las aleaciones de aluminio difieren en resistencia, conformabilidad, resistencia a la corrosión, soldabilidad y costo. La mejor elección depende de los requisitos de carga, la geometría, el entorno operativo y el proceso de fabricación de la pieza.
5052-H32 se usa comúnmente para piezas de chapa que requieren resistencia a la flexión y a la corrosión. Su contenido de magnesio contribuye a su resistencia y rendimiento en muchos entornos marinos y al aire libre.
A menudo es adecuado para recintos, soportes, paneles y carcasas de equipos. En comparación con 6061-T6, 5052-H32 es generalmente más fácil de moldear en formas de chapa metálica. Sin embargo, el radio de curvatura alcanzable todavía depende del espesor del material, la dirección de curvatura, las herramientas y la geometría de la pieza.
6061-T6 ofrece una resistencia relativamente alta y buena maquinabilidad. Se utiliza en componentes estructurales, marcos y piezas mecanizadas donde la resistencia y el peso son importantes.
Sin embargo, su temple T6 puede dificultar el doblado de chapas de radio estrecho. El riesgo de agrietamiento depende del espesor, el radio de curvatura, la dirección de la fibra y las condiciones de formación. Cuando se requiera una flexión significativa, considere si es más adecuado otra aleación o un temple diferente. Puede ser posible formar con un temple más suave seguido de un tratamiento térmico, pero añade complejidad y costo al proceso.
3003-H14 es conocido por su buena conformabilidad y resistencia a la corrosión. Se considera comúnmente para trabajos generales de chapa metálica, cubiertas, tanques y piezas que requieren un conformado extenso sin una alta resistencia estructural.
Puede ser una opción práctica cuando las formas complejas y la eficiencia de fabricación importan más que la resistencia máxima. Confirme la compatibilidad con el entorno operativo y los requisitos de unión antes de finalizar el material.
5083 ofrece alta resistencia entre las aleaciones de aluminio no tratables térmicamente y buena resistencia a la corrosión del agua de mar. Se utiliza en estructuras marinas y otras aplicaciones exigentes.
La soldabilidad es una ventaja importante, pero la soldadura puede cambiar las propiedades de la zona afectada por el calor. No asuma que las áreas soldadas conservan todas las propiedades del temple original. Para estructuras de carga, evalúe el diseño, el procedimiento de soldadura y los requisitos de ingeniería aplicables.
Aleación |
Principales ventajas |
Consideraciones de formación |
Aplicaciones comunes |
|---|---|---|---|
3003-H14 |
Buena conformabilidad y resistencia a la corrosión. |
Adecuado para muchas piezas formadas; confirmar los requisitos de resistencia |
Tapas, tanques, piezas de chapa en general. |
5052-H32 |
Buena conformabilidad y resistencia a la corrosión. |
El radio de curvatura depende del espesor, las herramientas y la dirección de la fibra. |
Cerramientos, soportes, paneles. |
5083-H321 |
Alta resistencia y resistencia a la corrosión marina. |
Considere las propiedades de las uniones soldadas y de las zonas afectadas por el calor. |
Estructuras marinas, conjuntos soldados. |
6061-T6 |
Relativamente alta resistencia y buena maquinabilidad. |
Las curvas cerradas pueden aumentar el riesgo de grietas |
Marcos, piezas estructurales, componentes mecanizados. |
Estas comparaciones son una guía general y no un sustituto de las especificaciones de materiales. Confirme la aleación, el temple, el espesor y las propiedades mecánicas requeridas antes de la producción.
Cada proceso de fabricación afecta la geometría de la pieza, la calidad de los bordes, la velocidad de producción y el costo. El método más adecuado depende del espesor del material, la complejidad del diseño, la cantidad y las tolerancias requeridas.
Vea los servicios de fabricación de chapa metálica de DINGPRECISION para revisar sus procesos de fabricación principales.
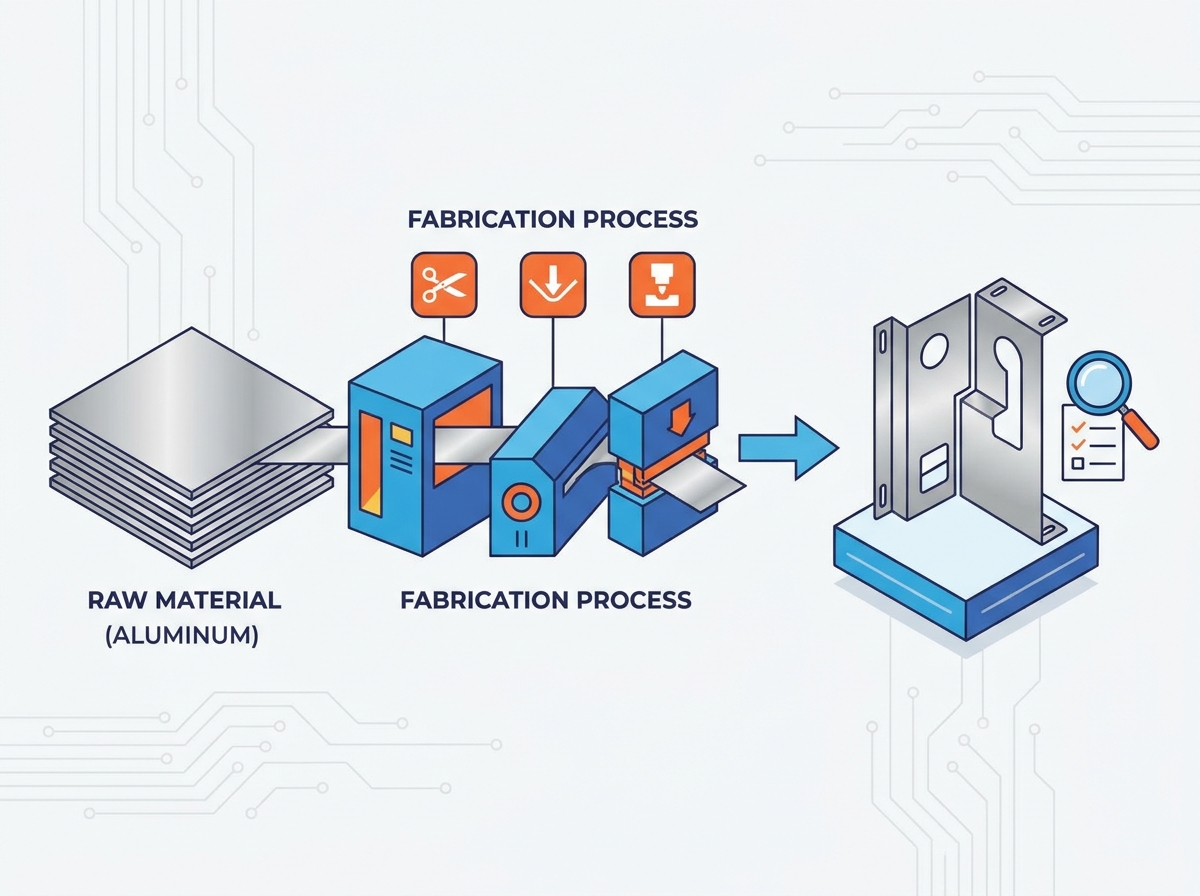
El corte por láser de fibra es adecuado para muchos perfiles de chapa de aluminio y formas bidimensionales complejas. Su rendimiento depende de la potencia del láser, el espesor del material, la aleación, el estado de la superficie y los parámetros de corte. Los requisitos de calidad del borde y acabado secundario deben confirmarse para la aplicación específica.
El corte por chorro de agua utiliza una corriente abrasiva de alta presión y no crea una zona convencional afectada por el calor. Puede resultar útil cuando se deben minimizar los efectos térmicos o cuando se procesa material más grueso. La velocidad de corte, la calidad de los bordes y el costo operativo deben compararse con métodos alternativos.
El punzonado CNC es útil para patrones de orificios repetidos y elementos como rejillas. Puede ser eficiente para diseños y volúmenes de producción adecuados, aunque se deben considerar las herramientas, la geometría de las características y la deformación del material.
Proceso |
Fortaleza clave |
Consideraciones importantes |
|---|---|---|
Corte por láser de fibra |
Corte flexible de perfiles complejos |
Reflectividad, espesor del material, calidad de los bordes y capacidad de la máquina. |
Corte por chorro de agua |
Ninguna zona convencional afectada por el calor |
Velocidad de corte, uso de abrasivo, acabado de bordes y costo operativo |
punzonado cnc |
Eficiente para funciones repetidas |
Costo de herramientas, geometría de orificios, espaciado y deformación local. |
No existe un límite de espesor universal para cada proceso. Solicite al proveedor de fabricación que confirme el espesor, las tolerancias y la calidad de los bordes alcanzables para su aleación y diseño de pieza específicos.

La prensa plegadora convierte piezas planas de aluminio en piezas tridimensionales. Una vez liberada la fuerza de flexión, el material puede recuperar parcialmente su forma original. Esto se conoce como recuperación elástica.
La cantidad de recuperación elástica depende de la aleación, el temple, el espesor, el radio de curvatura, las herramientas y el ángulo de curvatura. Las prensas plegadoras CNC y las herramientas adecuadas pueden ayudar a controlar el ángulo final, pero aún pueden ser necesarias curvas de prototipos para piezas exigentes.
Radios de curvatura consistentes pueden simplificar las herramientas y mejorar la repetibilidad. Cuando un diseño incluye varios radios diferentes o bridas cortas, analice la geometría con el fabricante antes de publicar los planos de producción.
La soldadura de aluminio requiere un control cuidadoso porque el aluminio conduce el calor rápidamente y desarrolla una capa de óxido en la superficie. Un control deficiente del proceso puede causar distorsión, porosidad, quemado o calidad de soldadura inconsistente.
La soldadura TIG a menudo se selecciona para obtener soldaduras precisas y controladas. La soldadura MIG puede ser adecuada para tasas de deposición más altas y muchos conjuntos de producción. El proceso apropiado depende de la aleación, el espesor, el diseño de la junta, los requisitos de apariencia y el volumen de producción.
La soldadura también puede cambiar las propiedades de la zona afectada por el calor. Para estructuras críticas, defina los requisitos de las juntas y los criterios de inspección antes de la producción, y utilice un procedimiento de soldadura adecuado.

Los remaches y los adhesivos estructurales pueden unir piezas de aluminio sin introducir calor de soldadura. Son útiles cuando se debe minimizar la distorsión térmica o al unir diferentes materiales.
Las uniones remachadas requieren una superposición, alineación de orificios y selección de sujetadores adecuados. La unión adhesiva requiere una preparación de superficie compatible, una aplicación controlada y condiciones de curado. El diseño de la junta debe tener en cuenta las cargas de servicio, la vibración, la humedad, la temperatura y las necesidades de mantenimiento.
Es posible que las láminas delgadas de aluminio no proporcionen suficiente enganche de rosca para algunas conexiones que soportan carga o que se revisan con frecuencia. El roscado directo puede ser apropiado en algunos diseños, pero la resistencia de la rosca debe compararse con el espesor del material y los requisitos de carga.
Las tuercas, los pernos y los separadores autoadhesivos son opciones comunes para los conjuntos de chapa metálica. Requieren espesores de lámina compatibles, orificios del tamaño correcto, distancias de borde adecuadas y una fuerza de instalación adecuada. Las tuercas remachables u otros insertos roscados pueden ser alternativas según las limitaciones de acceso y diseño.
El diseño para la capacidad de fabricación ayuda a los ingenieros a evitar defectos y costos innecesarios antes de que comience la producción. Para piezas de chapa de aluminio, las consideraciones más importantes incluyen la dirección de la fibra, los radios de curvatura, la ubicación de los orificios, el control de la distorsión y la protección de la superficie.
El laminado crea una dirección de veta preferida en la chapa. El rendimiento de plegado puede variar dependiendo de si la línea de plegado corre paralela o perpendicular a esa dirección.
Para aleaciones y templados que son sensibles a la flexión, orientar las curvaturas a lo largo de la fibra puede reducir el riesgo de agrietamiento. La orientación correcta aún depende de la especificación del material, el espesor y el radio de curvatura requerido. Indique la dirección de la fibra en los dibujos cuando afecte la calidad de la pieza.
Un radio de curvatura demasiado pequeño puede provocar grietas en la superficie exterior de una curvatura de aluminio. El radio mínimo aceptable depende de la aleación, el temple, el espesor, la dirección de la fibra y las herramientas.
Utilice datos de radio de curvatura específicos del material y las recomendaciones de herramientas del proveedor de fabricación en lugar de depender de un multiplicador universal. Esto es especialmente importante para 6061-T6 y otras condiciones que pueden ser menos tolerantes a curvas cerradas.
Los agujeros colocados demasiado cerca de una curva pueden distorsionarse durante el conformado. Su posición y forma finales también pueden afectar el ajuste del sujetador y la precisión del ensamblaje.
Mantenga una distancia suficiente entre los agujeros, las líneas de plegado y los bordes de las piezas. El espaciado requerido depende del tamaño del orificio, el espesor del material, la geometría de curvatura, las herramientas y la función prevista de la característica. Confirme las dimensiones críticas con el fabricante e inclúyalas en el plan de inspección.
El corte, el conformado y la soldadura pueden introducir distorsión o tensión residual. Las partes largas, delgadas o asimétricas pueden ser especialmente sensibles.
Siempre que sea posible, utilice diseños equilibrados y accesorios adecuados. La secuencia de soldadura, la longitud de la soldadura, el aporte de calor y la restricción del ensamblaje pueden influir en la distorsión. Analice los requisitos críticos de planicidad y alineación antes de la producción en lugar de depender del trabajo correctivo posterior.
Las superficies de aluminio pueden rayarse o marcarse durante el corte, el conformado, la manipulación y el montaje. La película protectora puede ser útil en productos en láminas adecuados, pero se debe confirmar su compatibilidad con los procesos de corte y acabado.
Especifique las superficies cosméticas y los requisitos de manipulación en el dibujo. Defina qué áreas pueden mostrar marcas de herramientas, marcas de soldadura u otras características relacionadas con el proceso, y qué áreas requieren protección o enmascaramiento.
El acabado afecta la resistencia a la corrosión, la apariencia, el rendimiento ante el desgaste y las propiedades eléctricas. También puede afectar las dimensiones finales, por lo que se deben considerar los requisitos de acabado durante el diseño.

La anodización forma una capa de óxido controlada sobre el aluminio. El anodizado tipo II se usa comúnmente para protección contra la corrosión y acabados decorativos. El anodizado de capa dura tipo III generalmente se selecciona cuando se requiere una mayor resistencia al desgaste.
El espesor, el crecimiento y la penetración del recubrimiento dependen del proceso y las especificaciones. No asuma un cambio dimensional fijo para cada pieza anodizada. Para ensamblajes con tolerancias estrictas, confirme la acumulación de recubrimiento esperada con el proveedor de acabado e inclúyala en el plano dimensional.
El recubrimiento en polvo proporciona un acabado de color duradero para muchos gabinetes y componentes estructurales. Es posible que sea necesario enmascarar donde las conexiones eléctricas a tierra, las conexiones roscadas o las superficies ajustadas deban permanecer libres de recubrimiento.
Los recubrimientos de conversión química pueden brindar protección contra la corrosión y pueden respaldar la adhesión de la pintura o los requisitos de contacto eléctrico, según el sistema de recubrimiento. Confirme las especificaciones y el rendimiento requeridos con el proveedor, especialmente cuando la pieza debe cumplir con los estándares de la industria o del cliente.
El cepillado puede crear una apariencia direccional consistente, mientras que el desbarbado elimina los bordes afilados y el material suelto. La rotación puede ser adecuada para piezas más pequeñas cuando la geometría de la pieza y los requisitos estéticos lo permitan.
Defina el acabado requerido, la condición de los bordes y las superficies visibles en el dibujo o la especificación de compra. Los requisitos claros reducen las diferencias de interpretación entre los lotes de producción.
El costo total de la fabricación de chapa de aluminio incluye más que la materia prima. El tiempo de reducción, la complejidad del conformado, la unión, el acabado, la inspección, los desechos y el embalaje pueden afectar la cotización final.
El corte por láser y el plegado CNC suelen ser prácticos para prototipos y tiradas de bajo volumen porque pueden reducir la necesidad de herramientas duras dedicadas. Los costos reales dependen del tiempo de preparación, la programación, la complejidad de las piezas y el número de operaciones.
Para una demanda estable y de gran volumen, el estampado o las herramientas dedicadas pueden reducir el tiempo del ciclo y el costo unitario. Sin embargo, la inversión en herramientas, los cambios de diseño y el volumen previsto deben evaluarse antes de cambiar de proceso.
El diseño de las piezas afecta la cantidad de material utilizable que proviene de cada hoja. El anidamiento eficiente puede reducir los desechos, especialmente cuando muchas piezas comparten el mismo material y espesor.
Las restricciones de diseño, la dirección de la fibra, las superficies estéticas y la orientación de las piezas pueden limitar las opciones de anidamiento. Trabaje con el fabricante para equilibrar la utilización del material con los requisitos de conformado, acabado y calidad.
Cada configuración de la máquina y cambio de herramientas puede agregar tiempo a una ejecución de producción. La estandarización de los radios de curvatura y el uso de hardware consistente pueden simplificar la producción donde el diseño lo permite.
Para pedidos repetidos, considere si los accesorios dedicados o las herramientas personalizadas pueden reducir el tiempo del ciclo y mejorar la consistencia. Compare la inversión inicial con el volumen de producción esperado y el ciclo de vida del producto.
Un socio de fabricación adecuado debe demostrar experiencia con la aleación, los procesos, las tolerancias, el acabado y el volumen de producción requeridos. Evalúe la capacidad real y los controles documentados en lugar de confiar en afirmaciones generales.
Pregunte qué operaciones realiza el proveedor internamente y cuáles subcontrata. Las capacidades relevantes pueden incluir corte por láser, plegado CNC, soldadura, punzonado, inserción de hardware y acabado de superficies.
Verifique las certificaciones con los requisitos de su proyecto. ISO 9001 puede ser relevante para la gestión de calidad, mientras que AS9100 o calificaciones de soldadura específicas pueden ser necesarias para ciertas aplicaciones aeroespaciales, de defensa o estructurales. Estos requisitos deben basarse en las regulaciones aplicables, las especificaciones del cliente y los términos del contrato.
DINGPRECISION describe sus servicios de procesamiento de chapa, plegado CNC, soldadura y tratamiento de superficies en su pagina oficial de servicios.
Acordar los requisitos de inspección antes de la producción. Dependiendo de la criticidad de la pieza, esto puede incluir inspección dimensional, informes del primer artículo, inspección de soldadura, verificaciones de espesor de recubrimiento o certificados de materiales.
Las máquinas de medición por coordenadas (MMC) pueden admitir inspecciones dimensionales complejas, pero el método apropiado depende de la geometría, la tolerancia y el plan de medición de la pieza. Solicitar informes de pruebas de materiales u otros documentos de trazabilidad cuando lo requiera la especificación o el contrato.
Para obtener más información sobre los requisitos dimensionales, revise la guía de DINGPRECISION. guía de tolerancias de chapa de precisión.
El procesamiento interno puede simplificar la comunicación y la coordinación durante el corte, el doblado, la soldadura y el recubrimiento. La subcontratación puede seguir siendo apropiada para tratamientos o pruebas especializadas, pero debe gestionarse mediante especificaciones claras, planificación de plazos y controles de calidad.
Pregunte cómo controla el proveedor las operaciones subcontratadas, maneja las piezas no conformes y mantiene la trazabilidad entre las etapas de producción.
Para obtener un marco de evaluación de proveedores más amplio, consulte esta guía para elegir un proveedor de fabricación de chapa.
La fabricación exitosa de chapa de aluminio comienza con la selección de una aleación que coincida con los requisitos mecánicos y ambientales de la pieza. El diseño también debe tener en cuenta los radios de curvatura, la dirección de la fibra, la ubicación de los orificios, los métodos de unión y los cambios dimensionales relacionados con el acabado.
Antes de publicar los planos de producción, confirme las tolerancias críticas y los límites del proceso con el fabricante. Evalúe las capacidades de los proveedores, los planes de inspección y la trazabilidad de los materiales frente a los requisitos reales del proyecto.
Si está desarrollando un componente de aluminio personalizado, comparta sus dibujos, especificaciones de materiales, cantidad esperada y requisitos de acabado con el equipo de fabricación. Puede Comuníquese con DINGPRECISION para analizar los requisitos del proyecto y las opciones de fabricación.
La mejor aleación depende de la resistencia, la formabilidad, la resistencia a la corrosión y el entorno operativo de la pieza. El 5052-H32 suele ser adecuado para gabinetes y paneles formados, mientras que el 3003-H14 es útil para muchas aplicaciones de formado generales. El 6061-T6 puede ser adecuado para piezas de mayor resistencia, pero puede resultar más difícil de doblar.
El agrietamiento puede deberse a un radio de curvatura inadecuado, una aleación o temple sensible, la dirección de la fibra, el espesor del material o la configuración de las herramientas. Confirme el radio de curvatura mínimo utilizando datos específicos del material y las recomendaciones del proveedor de fabricación.
Sí. El corte por láser de fibra se utiliza ampliamente para perfiles de chapa de aluminio. El espesor alcanzable, la calidad de los bordes y las tolerancias dependen de la aleación, el espesor del material, la configuración de la máquina y los parámetros de corte.
La elección depende de la resistencia de la unión, el sellado, la apariencia, la distorsión térmica, las condiciones de servicio y si es necesario desmontar el conjunto. La soldadura puede crear uniones permanentes pero introduce calor; El remachado evita el calor de la soldadura, pero requiere una geometría de unión y una selección de sujetadores adecuadas.
Las tolerancias alcanzables dependen del proceso, la geometría de la pieza, el espesor del material, el equipo y el método de inspección. Especifique las dimensiones críticas y los requisitos funcionales en el plano, luego confirme las tolerancias alcanzables con el proveedor de fabricación antes de la producción.
Solicite una cotización de gabinete con clasificación IP persiénes somos y en qué creemos
Teléfono: +1 0757-26630312
Correo electrónico: niewenhui@dingprecision.com
Sitio web: www.dingprecision.com


