
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-10 Origen: Sitio


La precisión constituye la base no negociable para ensamblajes mecánicos exitosos y fabricación escalable. Asumir que un modelo CAD digital se traduce perfectamente en un corte físico es un gran error de ingeniería. El cálculo erróneo de las tolerancias introduce graves riesgos operativos. Las piezas que no se alinean durante el montaje fuerzan el retrabajo manual. Esto aumenta los requisitos de mecanizado secundario, genera materiales de desecho y retrasa el tiempo de comercialización.
Para evitar estos cuellos de botella en la producción, debe alinear sus diseños CAD con las capacidades de las máquinas del mundo real. Una línea digital carece de ancho físico, pero un rayo láser físico elimina el material real. Es necesario comprender el comportamiento de los materiales bajo estrés térmico intenso. Aplicar las normas ISO y seguir estrictamente los principios del Diseño para la Fabricación (DFM) son pasos obligatorios. Cerrar la brecha entre la geometría teórica y la fabricación práctica garantiza ciclos de producción sin interrupciones, calidad constante de las piezas y ensamblajes finales confiables.
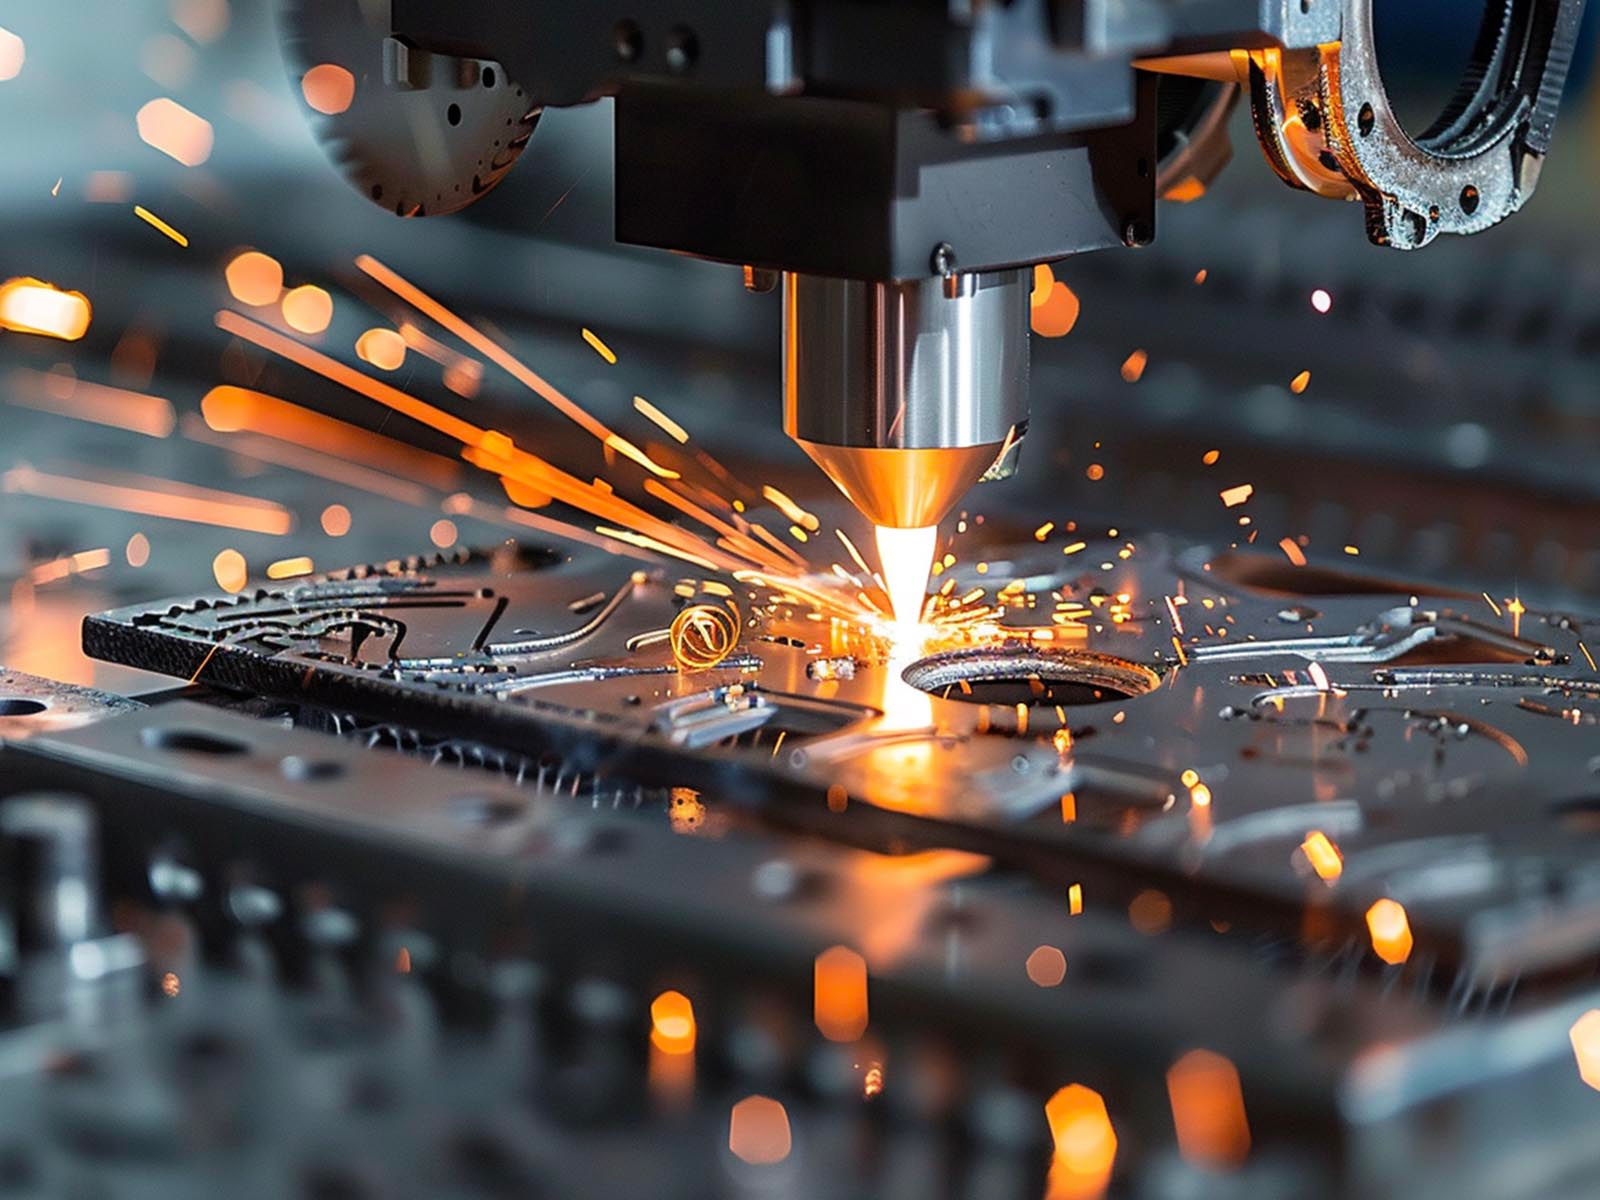
Corte y dinámica del calor: El ancho del corte y la zona afectada por el calor (HAZ) son las principales variables que dictan la precisión dimensional; no compensarlos garantiza piezas fuera de tolerancia.
El espesor dicta la precisión: a medida que aumenta el espesor del material, las ventanas de tolerancia deben ampliarse debido a la divergencia del haz y la distorsión térmica.
Líneas de base estándar: las tolerancias de corte por láser estándar de la industria generalmente varían de ±0,005' a ±0,010' para metales, y de ±0,001' a ±0,005' para no metales, y dependen en gran medida de la calibración del equipo.
Restricciones de geometría: los diámetros de los orificios generalmente deben exceder el espesor del material y las redes estrechas requieren un espacio específico para evitar la deformación térmica.
Tabla de contenido
Para especificar dimensiones precisas en un plano de fabricación, primero debe comprender los fenómenos físicos que ocurren en la boquilla de corte. El término más crítico es corte. Esto se refiere al material real vaporizado y eliminado por la viga. No puedes ignorarlo; Si lo hace, sus orificios internos serán demasiado grandes y el espacio total que ocupará la pieza será demasiado pequeño.
La zona afectada por el calor (HAZ) es la región inmediatamente adyacente al borde cortado. Si bien esta zona no se derrite, el intenso calor localizado altera su microestructura. Esto a menudo causa endurecimiento localizado o microdeformación, lo que causa estragos en operaciones de mecanizado secundarias como el roscado. La conicidad del borde describe la desviación angular de la cara cortada desde un plano perpendicular verdadero. Debido a que el haz se enfoca en un punto y luego diverge, el borde cortado rara vez es perfectamente cuadrado. Finalmente, escoria o rebabas se refiere al material fundido resolidificado que se adhiere al borde inferior del corte. Si el operador no desbarba la pieza, esta escoria infla artificialmente la dimensión medida y evita que las piezas encajen al ras.
Un error común en el diseño mecánico es confundir la precisión de la máquina con la tolerancia final de la pieza. La precisión posicional se refiere a la capacidad mecánica de la máquina para impulsar su cabezal de corte a una coordenada específica en la mesa. La repetibilidad es la capacidad de la máquina para volver a esa coordenada exacta durante múltiples ciclos de producción. Un sistema de pórtico de primer nivel podría presumir de una precisión posicional de ±0,001 pulgadas. Sin embargo, esto no significa que la pieza cortada final tendrá una tolerancia de ±0,001 pulgadas.
La tolerancia de la pieza final está influenciada por la expansión térmica, el alivio de tensión del material durante el corte y el ahusamiento del borde. Una máquina de alta precisión garantiza una trayectoria consistente, pero lograr tolerancias estrictas en las piezas requiere un DFM riguroso y una selección adecuada de materiales. Podemos desglosar estas diferencias claramente:
Métrico |
Definición |
Impacto en la parte final |
|---|---|---|
Precisión posicional |
La exactitud con la que el cabezal de la máquina alcanza una coordenada CAD programada. |
Garantiza que la ruta de corte comience y finalice en la ubicación física correcta de la hoja en bruto. |
Repetibilidad |
La capacidad de alcanzar exactamente la misma coordenada en ejecuciones posteriores. |
Garantiza la consistencia del lote. La Parte 1 y la Parte 1000 tendrán rutas de corte idénticas. |
Tolerancia parcial |
La desviación dimensional aceptable de la pieza física terminada y enfriada. |
Determina si la pieza realmente encajará en el conjunto mecánico final. |
El ancho de la ranura es el desplazamiento dimensional principal que debe administrar durante la fabricación. Cuando una viga penetra un material, quema un ancho específico de material. Si se procesa un archivo CAD sin tener en cuenta este material faltante, la geometría falla. Al optimizar En las operaciones de corte por láser , los programadores utilizan el software CAM para aplicar la compensación de corte. Este proceso compensa la trayectoria de corte exactamente la mitad del ancho de la sangría.
El software empuja la viga fuera del límite externo deseado y dentro del límite interno deseado. El ancho de la ranura fluctúa según la fuente de energía, la distancia focal de la lente y el grado específico del material que se procesa. Los sistemas de fibra suelen producir un corte más estrecho que los sistemas de CO2 más antiguos, lo que permite un anidamiento ligeramente más ajustado y detalles internos más finos. Debe confiar en que el operador de la máquina marque el desplazamiento exacto de la sangría en el controlador, ya que la sangría cambia ligeramente incluso entre diferentes lotes de la misma aleación de material.
La introducción de calor extremo en un área localizada provoca una rápida expansión térmica seguida de enfriamiento y contracción. En chapas delgadas, esta dinámica frecuentemente resulta en deformaciones, curvaturas o torsiones. El material literalmente se sale de su tolerancia dimensional especificada a medida que se liberan las tensiones internas. La HAZ también complica las operaciones secundarias. Un borde endurecido desviará la broca o desafilará rápidamente las herramientas de roscado.
Además, las estrías de los bordes y la escoria afectan la tolerancia efectiva de una pieza durante el ensamblaje. Dos piezas pueden medir dentro de la tolerancia en sus cuerpos principales, pero una rebaba microscópica les impide acoplarse al ras. Las estrategias de mitigación incluyen la programación de cortes de entrada y salida para mantener los defectos de perforación fuera del borde final de la pieza. Los operadores también optimizan la secuencia de corte para distribuir el calor uniformemente por la hoja, saltando de un cuadrante a otro en lugar de cortar secuencialmente. La utilización de la perforación por pulsos reduce la entrada de calor inicial al realizar el primer orificio a través de una placa gruesa.
Los diferentes metales reaccionan de manera única a la energía térmica concentrada. El acero al carbono es muy predecible. Los operadores normalmente lo cortan con un gas auxiliar de oxígeno que crea una reacción exotérmica, dejando un borde limpio y liso. Las tolerancias estándar para acero al carbono fino generalmente se mantienen en ±0,005 pulgadas. El acero inoxidable y el aluminio requieren nitrógeno a alta presión para eliminar el material fundido y evitar la oxidación. Debido a que el corte de nitrógeno depende puramente de energía térmica en lugar de una reacción exotérmica, la entrada de calor se comporta de manera diferente.
Los metales reflectantes como el aluminio y el cobre presentan desafíos específicos. Naturalmente reflejan la longitud de onda, especialmente en los sistemas de CO2. Esto requiere mayores densidades de potencia y ajustes focales perfectos para evitar que el haz rebote en el cabezal de corte. Si bien los sistemas de fibra modernos manejan metales reflectantes de manera eficiente, la naturaleza agresiva del corte puede degradar levemente la calidad del borde. Debería esperar una banda de tolerancia más cercana a ±0,008 pulgadas para estos materiales, dependiendo en gran medida del calibre.
Los materiales no metálicos introducen variables completamente diferentes en la ecuación de tolerancia. El acrílico corta excepcionalmente bien y a menudo produce un borde pulido a la llama directamente de la cama. Sin embargo, es muy susceptible a que los bordes se ahuyen en láminas más gruesas. El policarbonato absorbe el calor rápidamente. Esto provoca que los bordes se decoloren, burbujeen o se derritan, lo que dificulta mantener tolerancias estrictas de manera consistente en un lote grande.
La madera se vaporiza y carboniza. El ancho de la ranura en la madera varía enormemente según el contenido de humedad, las capas de pegamento en la madera contrachapada y la densidad de la veta del tablero específico. El polioximetileno (POM), comúnmente conocido como Delrin, se procesa maravillosamente pero requiere velocidades de avance rápidas. Si la cabeza permanece demasiado tiempo en un lugar, los bordes se derriten y se vuelven a fusionar detrás de la viga, destruyendo la integridad dimensional. Las tolerancias estándar para materiales no metálicos oscilan entre ±0,001 pulgadas y ±0,005 pulgadas. Lograr el extremo más estricto de este espectro requiere condiciones de material prístinas y una calibración focal exacta por parte del operador.
Existe una relación directa y lineal entre el aumento del calibre del material y la necesaria expansión de los límites de tolerancia. A medida que el material se vuelve más grueso, la máquina debe reducir la velocidad. Esto bombea más calor a la pieza de trabajo y aumenta la distorsión térmica. Más importante aún, la física del propio haz dicta la pérdida de tolerancia.
La viga no es un cilindro perfecto; tiene forma de reloj de arena. Converge en el punto focal y diverge cuando sale por la parte inferior del corte. Al cortar chapa gruesa, esta divergencia del haz crea un pronunciado ahusamiento del borde. Un agujero cortado en una placa de acero de media pulgada medirá un poco más grande en la superficie superior que en la inferior. Debe tener en cuenta esta conicidad al especificar tolerancias para materiales gruesos.
Calibre/grosor del material |
Tolerancia típica de metales |
Riesgo de conicidad del borde |
Recomendación de diseño |
|---|---|---|---|
Calibre 20 (0,036') |
±0,005' |
Mínimo |
Se aplican las reglas estándar de DFM. Excelente para uniones entrelazadas precisas. |
1/8' (0,125') |
±0,008' |
Bajo a moderado |
Tenga en cuenta la ligera variación del corte. Los ajustes a presión requieren la creación de prototipos. |
1/4' (0,250') |
±0,010' |
Moderado |
La reducción se vuelve mensurable. No especifique ajustes de interferencia ajustados sin mecanizado secundario. |
1/2' (0,500') |
±0,015' - ±0,020' |
Alto |
Espere una reducción significativa. Los agujeros serán cónicos. Planifique una perforación secundaria si se requiere precisión. |
Para establecer un lenguaje universal para la calidad de la fabricación, la industria confía en la norma ISO 9013. Este es el estándar internacional para la clasificación del corte térmico. Proporciona un marco riguroso para evaluar la calidad del corte más allá de simples mediciones dimensionales. ISO 9013 clasifica las tolerancias en clases específicas basadas en la perpendicularidad, las desviaciones dimensionales medias y la rugosidad de la superficie.
La perpendicularidad mide la cuadratura del borde cortado. La desviación dimensional media rastrea la precisión general de la huella de la pieza. La rugosidad de la superficie mide la profundidad de las estrías dejadas en el borde por el gas auxiliar y los impulsos del haz. Al hacer referencia a clases específicas de ISO 9013 en dibujos de ingeniería, se elimina la ambigüedad. En lugar de solicitar vagamente un corte limpio, especifica ISO 9013 Clase 2 para perpendicularidad. Esto obliga al socio de fabricación a calibrar su equipo para cumplir con un estándar definido matemáticamente.
No todas las piezas requieren precisión de grado aeroespacial. El exceso de tolerancia es un factor principal de gastos generales de fabricación innecesarios. Las tolerancias comerciales estándar son altamente eficientes y perfectamente adecuadas para la gran mayoría de soportes estructurales, gabinetes y componentes internos del chasis. Estas tolerancias permiten que la máquina funcione a velocidades óptimas, maximizando el rendimiento y manteniendo la producción en movimiento.
Las tolerancias de precisión son obligatorias para dispositivos médicos, componentes aeroespaciales y conjuntos cinemáticos complejos. Lograr tolerancias de precisión requiere que el operador reduzca la velocidad de corte, realice centrados de boquillas más frecuentes y ejecute alineaciones focales meticulosas. Esta reducción de la velocidad de corte aumenta directamente el tiempo de la máquina. Debe evaluar la compensación cuidadosamente. Especifique tolerancias estrictas solo en superficies de contacto críticas y permita tolerancias estándar en perfiles exteriores no críticos.
Una de las reglas DFM que se violan con mayor frecuencia tiene que ver con los diámetros de los orificios. La regla general fundamental es la proporción 1:1. El diámetro de un agujero debe ser igual o mayor que el espesor del material que se está cortando. Por ejemplo, cortar un agujero de 0,125 pulgadas en una placa de 0,250 pulgadas viola esta regla e invita al fracaso.
Cuando la máquina intenta cortar un agujero más pequeño que el espesor del material, el intenso calor no puede disiparse lo suficientemente rápido a través del pequeño trozo central. El material se sobrecalienta, lo que provoca una explosión. Se obtiene un charco deformado y derretido en lugar de un círculo preciso. Las desviaciones de la tolerancia de los agujeros también afectan los procesos posteriores. Debido al estrechamiento del borde, el agujero es ligeramente cónico. Si una tuerca PEM o una rosca roscada requieren una pared perfectamente cilíndrica, el cono compromete la fuerza de sujeción del hardware. Si bien los sistemas especializados que utilizan rutinas intrincadas de perforación por pulso o asistidas por agua a veces pueden lograr excepciones de microcorte por debajo de la proporción de 1:1, confiar en esto para la producción estándar es muy arriesgado.
La distancia entre las características de corte, conocida como espesor del alma, es otra restricción geométrica crítica. Si coloca dos cortes paralelos demasiado juntos, la delgada tira de material entre ellos absorberá el calor excesivo de ambas pasadas. Esto hace que la red se deforme, pierda su integridad estructural o se vaporice por completo.
Para evitar la acumulación de calor, mantenga un espesor mínimo de red igual al calibre del material. Para materiales altamente conductores térmicamente como el aluminio, aumentar el espesor de la red a 1,5 veces el calibre del material proporciona un margen adicional de seguridad. Una planificación adecuada de la proximidad del borde garantiza que la pieza permanezca plana y dimensionalmente estable durante todo el ciclo de corte.
Los sistemas de pórtico destacan por cortar líneas rectas y curvas amplias, pero las esquinas internas afiladas presentan un claro desafío mecánico. Cuando el cabezal de corte se acerca a un ángulo interno agudo de 90 grados o agudo, los ejes impulsores de la máquina deben desacelerar rápidamente hasta detenerse por completo antes de cambiar de dirección.
Durante este tiempo de permanencia momentáneo, el rayo continúa disparando, bombeando el exceso de energía térmica hacia la esquina. Esta fusión localizada hace que la esquina explote, lo que resulta en un radio fuera de tolerancia, redondeado o irregular. Para mantener la integridad dimensional, agregue intencionalmente pequeños filetes a todas las esquinas internas. Un radio de 0,015 pulgadas suele ser suficiente. Alternativamente, agregar un pequeño orificio de alivio circular en el vértice de la esquina permite que la cabeza mantenga una velocidad constante durante el cambio de dirección, evitando la acumulación de calor.
Diseñar piezas que se ensamblen perfectamente sin soldaduras ni sujetadores mecánicos requiere dominar los ajustes de interferencia. Un ajuste a presión depende completamente de la fricción. El solapamiento dimensional entre las partes macho y hembra debe calcularse con extrema precisión. Debido a las variables inherentes en el ancho de la ranura y la conicidad del borde, lograr un ajuste a presión confiable directamente desde la bancada de la máquina es un desafío.
La cara superior de una ranura puede medir perfectamente, pero la forma cónica podría hacer que la parte inferior de la ranura quede demasiado apretada. Debe diseñar el ajuste de interferencia basándose en las características conocidas de corte y conicidad de la máquina específica. La creación de prototipos es absolutamente esencial. Ejecute un cupón de prueba con ranuras que varían en incrementos de 0,002 pulgadas. Esto permite a su equipo de ensamblaje encontrar el ajuste de fricción exacto requerido antes de comprometerse con una producción completa.
La construcción con lengüetas y ranuras es un método muy eficaz para crear conjuntos de chapa metálica autofijables. Sin embargo, si dibuja las líneas CAD sin espacio libre, las piezas no encajarán una vez que se retire el corte. Debe aplicar un marco para compensar las líneas CAD. Si una pestaña está diseñada para tener 0,500 pulgadas de ancho, la ranura correspondiente debe diseñarse un poco más grande para acomodar la pestaña, más un margen para la ranura y el espacio libre de deslizamiento estándar.
Una técnica avanzada de DFM es la articulación basada en nodos. En lugar de depender de una tolerancia estricta a lo largo de toda la pestaña, agregue pequeñas protuberancias semicirculares (nodos) a los lados de la pestaña. Cuando se insertan en la ranura, estos nodos se aplastan o deforman ligeramente, creando un ajuste de fricción rígido. Este método absorbe pequeñas desviaciones de tolerancia en el proceso de fabricación, asegurando una unión hermética sin exigir una precisión imposible a la máquina.
Las capacidades de tolerancia declaradas por un proveedor de fabricación son tan confiables como su equipo. Al evaluar a un compañero, escudriñe la maquinaria en el suelo. La potencia afecta directamente la calidad del corte. Un sistema de fibra de alta potencia procesa materiales más gruesos a velocidades más rápidas, lo que reduce significativamente la HAZ y la distorsión térmica en comparación con una máquina de menor potencia.
El tipo de tecnología también importa. Los sistemas de fibra generalmente brindan tolerancias más estrictas en láminas metálicas delgadas, mientras que los sistemas de CO2 históricamente producen bordes más suaves en acrílicos gruesos y placas de acero pesadas. Además, la antigüedad del equipo y el programa de mantenimiento del proveedor son fundamentales. Una máquina con unidades lineales desgastadas, lentes focales sucias o una unidad de refrigeración no calibrada sufrirá una repetibilidad deficiente, independientemente de sus especificaciones originales de fábrica. Mira las camas de listones; si están cubiertos de escoria pesada, la lámina no quedará plana, destruyendo la distancia focal.
Confiar en un proveedor requiere verificar su infraestructura de control de calidad. Un socio fabricante confiable debe emplear herramientas de inspección capaces de medir más allá de la resolución de los calibradores manuales estándar. Para verificar la verdadera precisión posicional, la circularidad del orificio y la conicidad del borde, el proveedor debe utilizar máquinas de medición por coordenadas (CMM) o comparadores ópticos de alta resolución.
Para tiradas de producción de gran volumen, exija informes de inspección del primer artículo (FAI). Una FAI proporciona prueba documentada de que se ha medido una muestra aleatoria del lote de producción inicial con respecto a todas las dimensiones críticas en el plano de ingeniería. Esto garantiza que el proceso sea estable y que las compensaciones de corte sean correctas antes de escalar a la producción total.
Navegar en las relaciones con los proveedores requiere la capacidad de detectar señales de alerta técnicas. Si un taller de fabricación promete mantener una tolerancia de ±0,001 pulgadas en acero al carbono de media pulgada directamente desde la base sin fresado CNC secundario, están prometiendo demasiado. La física de la divergencia del haz hace que esa afirmación sea muy improbable en un entorno de producción estándar.
Para mitigar los riesgos de implementación, solicite de manera proactiva una revisión de DFM antes de emitir una orden de compra. Un proveedor competente analizará los archivos CAD, identificará proporciones de orificios problemáticos, señalará bandas estrechas y sugerirá compensaciones de corte específicas. Alinear las expectativas durante la fase de cotización evita costosas disputas y piezas rechazadas en el momento de la entrega.
Audite todos los modelos CAD para garantizar que los diámetros internos de los orificios cumplan estrictamente la relación de espesor del material de 1:1 para evitar explosiones térmicas.
Aplique filetes u orificios de relieve apropiados a todas las esquinas internas afiladas para mantener constante la velocidad del cabezal de corte y evitar la fusión localizada.
Defina superficies de contacto críticas y especifique las clases de tolerancia ISO 9013 requeridas directamente en los dibujos de ingeniería para eliminar la ambigüedad del proveedor.
Ejecute cupones de prueba física para cualquier junta de lengüeta y ranura o de ajuste a presión para marcar el ajuste de fricción exacto según el cono de borde específico de la máquina.
Envíe los archivos finalizados a un socio de fabricación calificado para una revisión técnica integral de DFM antes de autorizar la producción completa.
Lograr tolerancias consistentes en el corte por láser depende no solo de un buen diseño, sino también de elegir un socio de fabricación con las capacidades adecuadas de producción y control de calidad. DINGPRECISION respalda proyectos de fabricación de precisión con un enfoque en la producción precisa de componentes, ayudando a los clientes a convertir diseños de ingeniería en piezas confiables para aplicaciones de producción y creación de prototipos.
R: La tolerancia estándar para cortar chapa generalmente está entre ±0,005' y ±0,010'. Este rango se aplica a calibres comunes de acero al carbono, acero inoxidable y aluminio. Los materiales más delgados a menudo pueden mantener tolerancias más estrictas, cercanas a ±0,005', mientras que las placas más gruesas requieren bandas de tolerancia más amplias debido a la divergencia del haz y al aumento de la distorsión térmica.
R: El ancho de la ranura representa el material físico vaporizado por la viga. Si un archivo CAD se corta exactamente en la línea dibujada sin compensación de software, los agujeros internos serán sobredimensionados y las dimensiones externas serán inferiores a la mitad del ancho de la ranura. Debe utilizar el software CAM para compensar la ruta de corte para que coincida con la tolerancia dimensional deseada.
R: La regla estándar de la industria dicta que el diámetro de un orificio debe ser igual o mayor que el espesor del material, lo que se conoce como proporción 1:1. Intentar cortar un agujero más pequeño que el espesor del material a menudo resulta en una explosión, donde el calor concentrado derrite el metal circundante, destruyendo la precisión dimensional del agujero.
R: Los orificios cortados generalmente tienen una tolerancia de ±0.005' en materiales más delgados, expandiéndose en placas más gruesas debido a la conicidad del borde. Debido a que el haz diverge, los orificios a menudo se vuelven ligeramente cónicos, midiendo más grande en la parte superior y más pequeño en la parte inferior. Esta conicidad impacta directamente los procesos posteriores como el roscado o la inserción de hardware.
R: Sí, las piezas cortadas pueden lograr un ajuste a presión, pero requiere una compensación precisa de la ranura y una comprensión del cono del borde de la máquina específica. Los ingenieros suelen diseñar uniones basadas en nodos añadiendo pequeñas protuberancias aplastables a las pestañas para crear ajustes de interferencia. Es necesario crear un prototipo de la junta con el material exacto para marcar la fricción.
R: Los materiales más gruesos requieren más potencia y velocidades de corte más lentas, lo que introduce más calor en la pieza de trabajo y provoca una mayor distorsión térmica. Además, a medida que el haz penetra más profundamente, diverge de su punto focal. Esta divergencia crea un borde cónico, lo que hace imposible mantener las estrictas tolerancias que se observan en láminas de metal delgadas.
R: La precisión se refiere a la capacidad posicional de la máquina, es decir, con qué precisión el cabezal de corte puede moverse a una coordenada específica. La tolerancia es la desviación dimensional aceptable de la pieza cortada final. Una máquina puede ser muy precisa, pero si no se controlan el ancho de la ranura, la deformación térmica y la conicidad del borde, la pieza quedará fuera de tolerancia.


