
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-10 Origine : Site


La précision constitue la base non négociable d’assemblages mécaniques réussis et d’une fabrication évolutive. Supposer qu’un modèle CAO numérique se traduit parfaitement par une coupe physique est une erreur d’ingénierie massive. Un mauvais calcul des tolérances introduit de graves risques opérationnels. Les pièces qui ne parviennent pas à s'aligner pendant l'assemblage obligent à une reprise manuelle. Cela augmente les exigences d'usinage secondaire, génère des matériaux mis au rebut et retarde votre mise sur le marché.
Pour éviter ces goulots d'étranglement de production, vous devez aligner vos conceptions CAO sur les capacités réelles de la machine. Une ligne numérique n'a pas de largeur physique, mais un faisceau laser physique supprime la matière réelle. Vous devez comprendre le comportement des matériaux soumis à des contraintes thermiques intenses. L’application des normes ISO et le strict respect des principes de conception pour la fabrication (DFM) sont des étapes obligatoires. Combler le fossé entre la géométrie théorique et la fabrication pratique garantit des cycles de production fluides, une qualité constante des pièces et des assemblages finaux fiables.
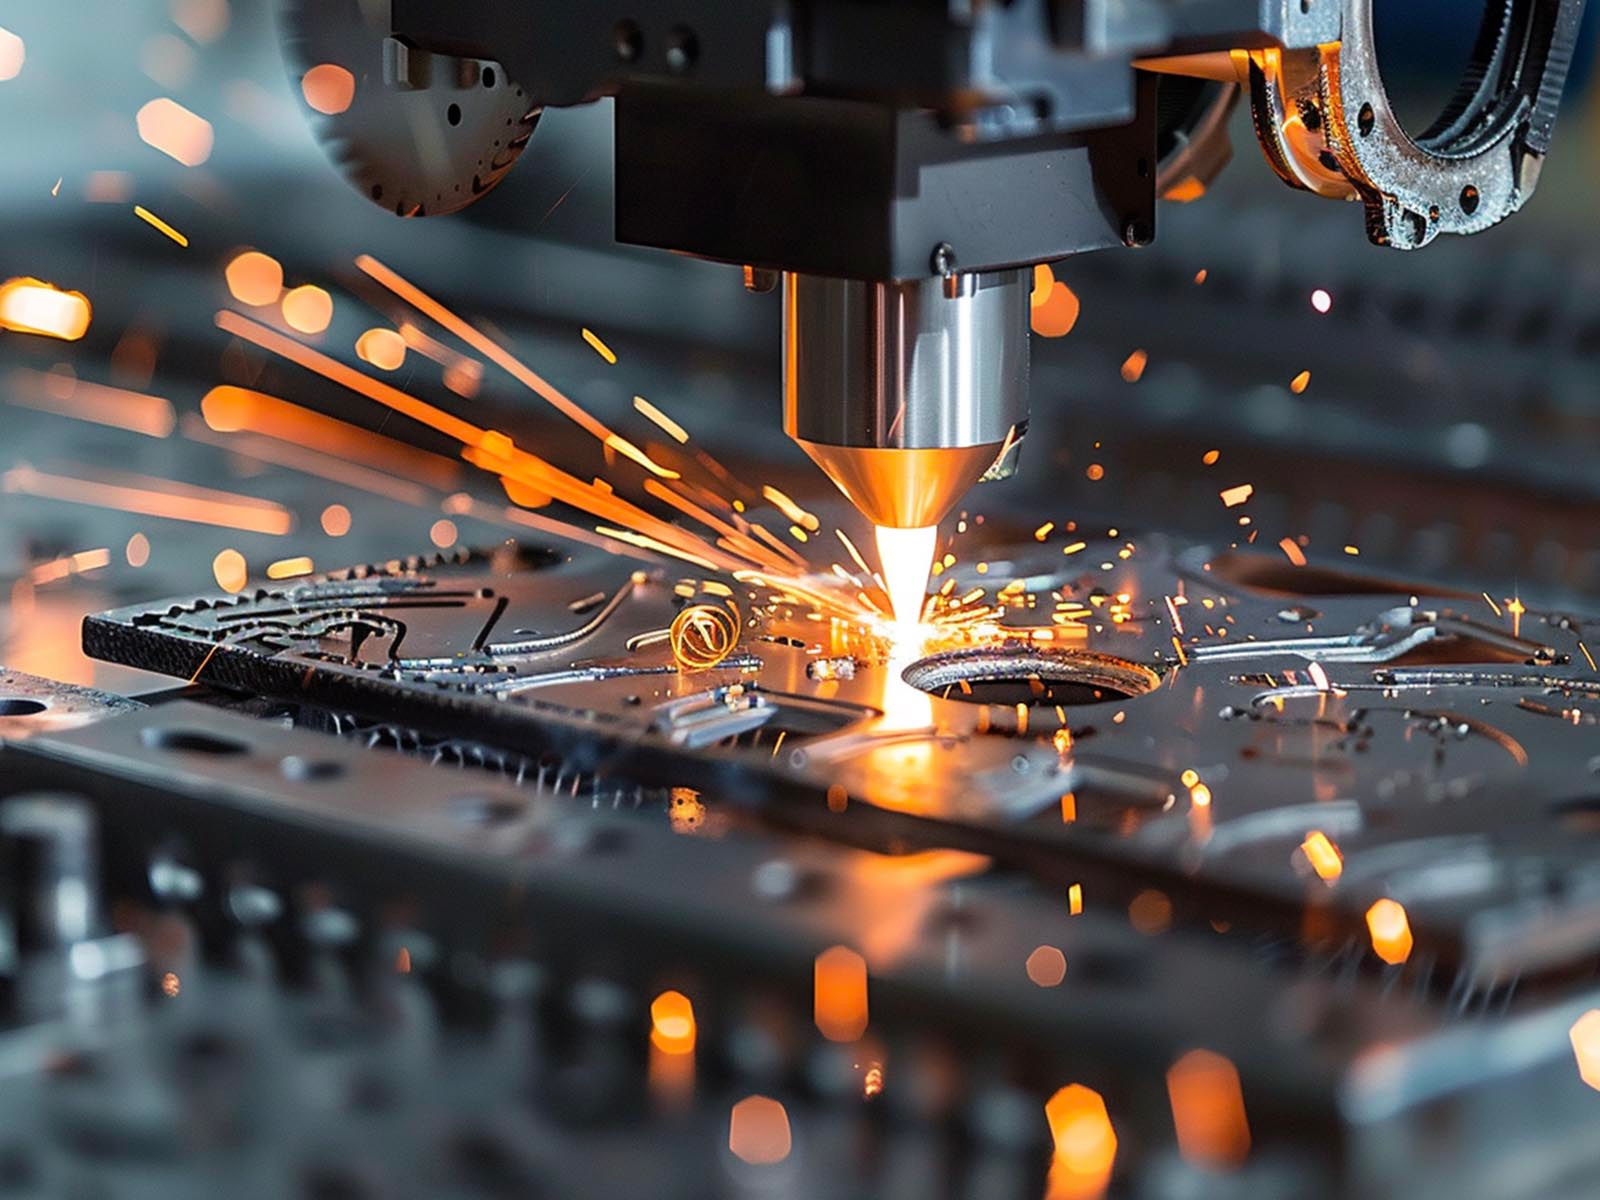
Saignée et dynamique thermique : la largeur de la saignée et la zone affectée par la chaleur (ZAT) sont les principales variables dictant la précision dimensionnelle ; leur non-compensation garantit des pièces hors tolérance.
L'épaisseur dicte la précision : à mesure que l'épaisseur du matériau augmente, les fenêtres de tolérance doivent s'élargir en raison de la divergence du faisceau et de la distorsion thermique.
Lignes de base standard : les tolérances de découpe laser standard de l'industrie vont généralement de ±0,005' à ±0,010' pour les métaux, et de ±0,001' à ±0,005' pour les non-métaux, et dépendent fortement de l'étalonnage de l'équipement.
Contraintes géométriques : les diamètres des trous doivent généralement dépasser l'épaisseur du matériau, et les âmes étroites nécessitent un espacement spécifique pour éviter la déformation thermique.
Table des matières
Pour spécifier des dimensions précises sur un dessin de fabrication, vous devez d'abord comprendre les phénomènes physiques se produisant au niveau de la buse de découpe. Le terme le plus critique est le trait de scie. Cela fait référence au matériau réel vaporisé et éliminé par le faisceau. Vous ne pouvez pas l'ignorer ; si vous le faites, vos trous internes seront trop grands et l'empreinte globale de votre pièce sera trop petite.
La zone affectée par la chaleur (ZAT) est la région immédiatement adjacente au bord coupé. Même si cette zone ne fond pas, la chaleur intense et localisée altère sa microstructure. Cela provoque souvent un durcissement localisé ou une micro-déformation, ce qui perturbe les opérations d'usinage secondaires comme le taraudage. La conicité des bords décrit l'écart angulaire de la face coupée par rapport à un véritable plan perpendiculaire. Étant donné que le faisceau se concentre sur un point puis diverge, le bord coupé est rarement parfaitement carré. Enfin, les scories ou bavures font référence au matériau fondu re-solidifié accroché au bord inférieur de la coupe. Si l'opérateur ne parvient pas à ébavurer la pièce, ces scories gonflent artificiellement la dimension mesurée et empêchent les pièces de s'emboîter à fleur.
Un piège courant dans la conception mécanique est de confondre précision de la machine et tolérance finale de la pièce. La précision de position fait référence à la capacité mécanique de la machine à amener sa tête de coupe à une coordonnée spécifique sur le lit. La répétabilité est la capacité de la machine à revenir à cette coordonnée exacte sur plusieurs cycles de production. Un système de portique de premier plan peut se targuer d’une précision de positionnement de ±0,001 pouces. Cependant, cela ne signifie pas que la pièce découpée finale aura une tolérance de ±0,001 pouce.
La tolérance de la pièce finale est influencée par la dilatation thermique, le soulagement des contraintes du matériau lors de la coupe et la conicité des bords. Une machine très précise garantit un cheminement cohérent, mais pour obtenir des tolérances de pièces serrées, il faut un DFM rigoureux et une sélection appropriée des matériaux. Nous pouvons clairement décomposer ces différences :
Métrique |
Définition |
Impact sur la pièce finale |
|---|---|---|
Précision de position |
L'exactitude avec laquelle la tête de la machine atteint une coordonnée CAO programmée. |
Garantit que le chemin de découpe démarre et s'arrête au bon emplacement physique sur la feuille brute. |
Répétabilité |
La possibilité d'atteindre exactement les mêmes coordonnées lors des courses suivantes. |
Garantit la cohérence des lots. Les parties 1 et 1000 auront des chemins de découpe identiques. |
Tolérance des pièces |
L'écart dimensionnel acceptable de la pièce physique finie et refroidie. |
Détermine si la pièce s'intégrera réellement dans l'assemblage mécanique final. |
La largeur de saignée est le principal décalage dimensionnel que vous devez gérer lors de la fabrication. Lorsqu’un faisceau pénètre dans un matériau, il brûle une largeur spécifique de matériau. Si un fichier CAO est traité sans tenir compte de ce matériau manquant, la géométrie échoue. Lors de l'optimisation Pour les opérations de découpe laser , les programmeurs utilisent le logiciel CAM pour appliquer une compensation de saignée. Ce processus décale le chemin de coupe exactement de la moitié de la largeur de saignée.
Le logiciel pousse le faisceau en dehors de la limite externe souhaitée et à l'intérieur de la limite interne souhaitée. La largeur de saignée fluctue en fonction de la source d'alimentation, de la distance focale de l'objectif et de la qualité spécifique du matériau traité. Les systèmes à fibres produisent généralement un trait de scie plus étroit que les anciens systèmes CO2, permettant une imbrication légèrement plus serrée et des détails internes plus fins. Vous devez compter sur l'opérateur de la machine pour régler le décalage exact de la saignée au niveau du contrôleur, car la saignée change légèrement même entre différents lots du même alliage de matériau.
L'introduction d'une chaleur extrême dans une zone localisée provoque une expansion thermique rapide suivie d'un refroidissement et d'une contraction. Dans les tôles fines, cette dynamique entraîne fréquemment une déformation, une courbure ou une torsion. Le matériau se retire littéralement de sa tolérance dimensionnelle spécifiée à mesure que les contraintes internes se relâchent. La ZAT complique également les opérations secondaires. Un bord durci fera dévier un foret ou émoussera rapidement vos outils de taraudage.
De plus, les stries des bords et les scories ont un impact sur la tolérance effective d'une pièce lors de l'assemblage. Deux pièces peuvent mesurer dans les limites de tolérance sur leurs corps principaux, mais une bavure microscopique les empêche de s'accoupler à fleur. Les stratégies d'atténuation incluent la programmation de coupes d'entrée et de sortie pour éviter les défauts de perçage hors du bord final de la pièce. Les opérateurs optimisent également la séquence de découpe pour répartir la chaleur uniformément sur la feuille, en passant d'un quadrant à l'autre plutôt que de couper séquentiellement. L'utilisation du perçage par impulsion réduit l'apport de chaleur initial lors du soufflage du premier trou à travers une plaque épaisse.
Différents métaux réagissent de manière unique à l’énergie thermique concentrée. L'acier au carbone est hautement prévisible. Les opérateurs le coupent généralement avec un gaz d'assistance à l'oxygène qui crée une réaction exothermique, laissant un bord propre et lisse. Les tolérances standard pour l'acier au carbone fin sont généralement de ± 0,005 pouces. L'acier inoxydable et l'aluminium nécessitent de l'azote à haute pression pour éliminer les matériaux fondus et empêcher l'oxydation. Étant donné que la coupe à l’azote repose uniquement sur l’énergie thermique plutôt que sur une réaction exothermique, l’apport de chaleur se comporte différemment.
Les métaux réfléchissants comme l’aluminium et le cuivre présentent des défis spécifiques. Ils réfléchissent naturellement la longueur d'onde, notamment dans les systèmes au CO2. Cela nécessite des densités de puissance plus élevées et des ajustements focaux parfaits pour empêcher le faisceau de rebondir vers la tête de coupe. Alors que les systèmes de fibres modernes traitent efficacement les métaux réfléchissants, la nature agressive de la coupe peut légèrement dégrader la qualité des bords. Vous devez vous attendre à une bande de tolérance plus proche de ± 0,008 pouces pour ces matériaux, qui dépend fortement de la jauge.
Les matériaux non métalliques introduisent des variables entièrement différentes dans l'équation de tolérance. L'acrylique se coupe exceptionnellement bien, donnant souvent un bord poli à la flamme directement sur le lit. Cependant, il est très susceptible de se rétrécir sur les bords des feuilles plus épaisses. Le polycarbonate absorbe rapidement la chaleur. Cela entraîne une décoloration des bords, des bulles ou une fusion, ce qui rend les tolérances serrées difficiles à respecter de manière cohérente sur un grand lot.
Le bois se vaporise et se carbonise. La largeur de saignée dans le bois varie énormément en fonction de la teneur en humidité, des couches de colle du contreplaqué et de la densité du grain de la planche spécifique. Le polyoxyméthylène (POM), communément appelé Delrin, s'usine magnifiquement mais nécessite des vitesses d'alimentation rapides. Si la tête reste trop longtemps au même endroit, les bords fondent et fusionnent derrière la poutre, détruisant ainsi l’intégrité dimensionnelle. Les tolérances standard non métalliques vont de ±0,001 pouces à ±0,005 pouces. Atteindre l’extrémité la plus étroite de ce spectre nécessite des conditions matérielles impeccables et un étalonnage focal précis par l’opérateur.
Il existe une relation directe et linéaire entre l’augmentation de l’épaisseur du matériau et l’expansion nécessaire des limites de tolérance. À mesure que le matériau devient plus épais, la machine doit ralentir. Cela pompe plus de chaleur dans la pièce et augmente la distorsion thermique. Plus important encore, la physique du faisceau lui-même dicte la perte de tolérance.
La poutre n’est pas un cylindre parfait ; il a la forme d'un sablier. Il converge au point focal et diverge à la sortie du bas de la coupe. Lors de la découpe de tôles épaisses, cette divergence du faisceau crée une conicité prononcée des bords. Un trou découpé dans une plaque d'acier d'un demi-pouce mesurera légèrement plus grand sur la surface supérieure que sur la surface inférieure. Vous devez tenir compte de cette conicité lors de la spécification des tolérances pour les matériaux épais.
Jauge/épaisseur du matériau |
Tolérance typique des métaux |
Risque de réduction des bords |
Recommandation de conception |
|---|---|---|---|
Calibre 20 (0,036') |
±0,005' |
Minimal |
Les règles DFM standard s’appliquent. Excellent pour des joints à emboîtement précis. |
1/8' (0,125') |
±0,008' |
Faible à modéré |
Tenez compte d’une légère variation de trait de scie. Les ajustements à la presse nécessitent un prototypage. |
1/4' (0,250') |
±0,010' |
Modéré |
La conicité devient mesurable. Ne spécifiez pas d'ajustements serrés sans usinage secondaire. |
1/2' (0,500') |
±0,015' - ±0,020' |
Haut |
Attendez-vous à une diminution significative. Les trous seront coniques. Prévoyez un forage secondaire si la précision est requise. |
Pour établir un langage universel pour la qualité de fabrication, l'industrie s'appuie sur la norme ISO 9013. Il s'agit de la norme internationale pour la classification du coupage thermique. Il fournit un cadre rigoureux pour évaluer la qualité de coupe au-delà des simples mesures dimensionnelles. La norme ISO 9013 classe les tolérances en classes spécifiques en fonction de la perpendiculaire, des écarts dimensionnels moyens et de la rugosité de la surface.
La perpendiculaire mesure l'équerrage du bord coupé. L'écart dimensionnel moyen suit la précision globale de l'empreinte de la pièce. La rugosité de la surface mesure la profondeur des stries laissées sur le bord par le gaz d'assistance et les impulsions du faisceau. En faisant référence à des classes ISO 9013 spécifiques sur les dessins techniques, vous supprimez toute ambiguïté. Au lieu de demander vaguement une coupe nette, vous spécifiez une norme ISO 9013 Classe 2 pour la circularité. Cela oblige le partenaire de fabrication à calibrer son équipement pour répondre à une norme mathématiquement définie.
Toutes les pièces ne nécessitent pas une précision de niveau aérospatial. La tolérance excessive est l’une des principales causes de frais généraux de fabrication inutiles. Les tolérances commerciales standard sont très efficaces et parfaitement adaptées à la grande majorité des supports structurels, des boîtiers et des composants internes du châssis. Ces tolérances permettent à la machine de fonctionner à des vitesses optimales, maximisant ainsi le débit et permettant de maintenir la production en mouvement.
Des tolérances de précision sont obligatoires pour les dispositifs médicaux, les composants aérospatiaux et les assemblages cinématiques complexes. Pour atteindre des tolérances de précision, l'opérateur doit ralentir la vitesse de coupe, effectuer des centrages de buse plus fréquents et exécuter des alignements focaux méticuleux. Cette réduction de la vitesse de coupe augmente directement le temps machine. Vous devez évaluer soigneusement le compromis. Spécifiez des tolérances serrées uniquement sur les surfaces de contact critiques tout en autorisant des tolérances standard sur les profils extérieurs non critiques.
L'une des règles DFM les plus fréquemment enfreintes concerne le diamètre des trous. La règle fondamentale est le ratio 1:1. Le diamètre d'un trou doit être égal ou supérieur à l'épaisseur du matériau à découper. Par exemple, découper un trou de 0,125 pouce dans une plaque de 0,250 pouce enfreint cette règle et invite à l'échec.
Lorsque la machine tente de percer un trou plus petit que l’épaisseur du matériau, la chaleur intense ne peut pas se dissiper assez rapidement à travers le petit bouchon central. Le matériau surchauffe, provoquant une éruption. Vous obtenez une flaque d’eau déformée et fondue plutôt qu’un cercle précis. Les écarts de tolérance des trous ont également un impact sur les processus en aval. En raison de la conicité des bords, le trou est légèrement conique. Si un écrou PEM ou un filetage taraudé nécessite une paroi parfaitement cylindrique, le cône compromet la force de maintien de la quincaillerie. Bien que les systèmes spécialisés utilisant l'assistance à l'eau ou des routines complexes de perçage par impulsion puissent parfois obtenir des exceptions de micro-coupe inférieures au rapport 1:1, s'appuyer sur cela pour une production standard est très risqué.
La distance entre les éléments de coupe, appelée épaisseur de l'âme, est une autre contrainte géométrique critique. Si vous placez deux coupes parallèles trop rapprochées, la fine bande de matériau située entre elles absorbe la chaleur excessive des deux passes. Cela provoque la déformation de la toile, la perte de son intégrité structurelle ou la vaporisation complète.
Pour éviter l'accumulation de chaleur, maintenez une épaisseur minimale d'âme égale au calibre du matériau. Pour les matériaux hautement conducteurs thermiquement comme l'aluminium, l'augmentation de l'épaisseur de l'âme à 1,5 fois le calibre du matériau offre une marge de sécurité supplémentaire. Une bonne planification de la proximité des bords garantit que la pièce reste plate et dimensionnellement stable tout au long du cycle de coupe.
Les systèmes à portique excellent dans la découpe de lignes droites et de courbes rapides, mais les coins internes pointus présentent un défi mécanique distinct. Lorsque la tête de coupe s'approche d'un angle interne aigu de 90 degrés, les axes d'entraînement de la machine doivent décélérer rapidement jusqu'à l'arrêt complet avant de changer de direction.
Pendant ce temps de séjour momentané, le faisceau continue de se déclencher, pompant l'excès d'énergie thermique dans le coin. Cette fusion localisée provoque l'éclatement du coin, ce qui entraîne un rayon hors tolérance, arrondi ou irrégulier. Pour maintenir l'intégrité dimensionnelle, ajoutez intentionnellement de petits congés à tous les coins internes. Un rayon de 0,015 pouce est généralement suffisant. Alternativement, l'ajout d'un petit trou de relief circulaire au sommet du coin permet à la tête de maintenir une vitesse constante tout au long du changement de direction, empêchant ainsi l'accumulation de chaleur.
Concevoir des pièces qui s’assemblent parfaitement sans soudure ni fixations mécaniques nécessite de maîtriser les ajustements serrés. Un ajustement serré repose entièrement sur la friction. Le chevauchement dimensionnel entre les parties mâle et femelle doit être calculé avec une extrême précision. En raison des variables inhérentes à la largeur de saignée et à la conicité des bords, il est difficile d'obtenir un ajustement serré fiable directement à partir du banc de la machine.
La face supérieure d'une fente peut mesurer parfaitement, mais la conicité pourrait rendre le bas de la fente trop serré. Vous devez concevoir l'ajustement serré en fonction des caractéristiques de saignée et de cône connues de la machine spécifique. Le prototypage est absolument essentiel. Exécutez un coupon de test avec des emplacements variant par incréments de 0,002 pouces. Cela permet à votre équipe d'assemblage de trouver l'ajustement de friction exact requis avant de s'engager dans une production complète.
La construction à languettes et à fentes est une méthode très efficace pour créer des assemblages de tôlerie auto-fixants. Cependant, si vous dessinez les lignes CAO avec un jeu nul, les pièces ne s'emboîteront pas une fois la saignée retirée. Vous devez appliquer un cadre pour compenser les lignes CAO. Si une languette est conçue pour avoir une largeur de 0,500 pouce, la fente correspondante doit être conçue légèrement plus grande pour accueillir la languette, plus une marge pour la saignée et le jeu de glissement standard.
Une technique DFM avancée est l’articulation basée sur les nœuds. Au lieu de compter sur une tolérance étroite sur toute la longueur de la languette, ajoutez de petites bosses semi-circulaires (nœuds) sur les côtés de la languette. Lorsqu'ils sont insérés dans la fente, ces nœuds s'écrasent ou se déforment légèrement, créant un ajustement rigide par friction. Cette méthode absorbe les écarts mineurs de tolérance dans le processus de fabrication, garantissant un joint étanche sans exiger une précision impossible de la part de la machine.
Les capacités de tolérance déclarées par un fournisseur de fabrication sont aussi fiables que son équipement. Lorsque vous évaluez un partenaire, examinez les machines sur le sol. La puissance a un impact direct sur la qualité de coupe. Un système de fibre à haute puissance traite des matériaux plus épais à des vitesses plus rapides, réduisant considérablement la ZAT et la distorsion thermique par rapport à une machine à faible puissance.
Le type de technologie compte également. Les systèmes à fibres offrent généralement des tolérances plus strictes sur les tôles fines, tandis que les systèmes au CO2 donnent historiquement des bords plus lisses sur les acryliques épais et les plaques d'acier lourdes. De plus, l'âge de l'équipement et le calendrier de maintenance du fournisseur sont cruciaux. Une machine avec des entraînements linéaires usés, des lentilles focales sales ou une unité de refroidissement non calibrée souffrira d'une mauvaise répétabilité, quelles que soient ses spécifications d'usine d'origine. Regardez les lits à lattes ; si elles sont recouvertes de scories épaisses, la feuille ne restera pas à plat, détruisant la distance focale.
Faire confiance à un fournisseur nécessite de vérifier son infrastructure de contrôle qualité. Un partenaire de fabrication fiable doit utiliser des outils d'inspection capables de mesurer au-delà de la résolution des pieds à coulisse standard. Pour vérifier la véritable précision de position, la circularité des trous et la conicité des bords, le fournisseur doit utiliser des machines à mesurer tridimensionnelles (MMT) ou des comparateurs optiques haute résolution.
Pour les séries de production à grand volume, exigez des rapports d’inspection du premier article (FAI). Un FAI fournit une preuve documentée qu'un échantillon aléatoire du lot de production initial a été mesuré par rapport à toutes les dimensions critiques du dessin technique. Cela garantit que le processus est stable et que les décalages de saignée sont corrects avant de passer à la production complète.
Naviguer dans les relations avec les fournisseurs nécessite la capacité de repérer les signaux d’alarme techniques. Si un atelier de fabrication promet de maintenir une tolérance de ± 0,001 pouce sur un demi-pouce d'acier au carbone directement du lit sans fraisage CNC secondaire, il fait trop de promesses. La physique de la divergence des faisceaux rend cette affirmation hautement improbable dans un environnement de production standard.
Pour atténuer les risques de mise en œuvre, demandez de manière proactive un examen DFM avant d’émettre un bon de commande. Un fournisseur compétent analysera les fichiers CAO, identifiera les ratios de trous problématiques, signalera les âmes étroites et suggérera des décalages de saignée spécifiques. L'alignement des attentes pendant la phase de devis évite les litiges coûteux et les pièces rejetées à la livraison.
Vérifiez tous les modèles CAO pour vous assurer que les diamètres des trous internes respectent strictement le rapport d'épaisseur du matériau 1:1 afin d'éviter les éruptions thermiques.
Appliquez des congés ou des trous de dégagement appropriés sur tous les coins internes pointus pour maintenir une vitesse constante de la tête de coupe et éviter une fusion localisée.
Définissez les surfaces de contact critiques et spécifiez les classes de tolérance ISO 9013 requises directement sur les dessins techniques pour éliminer toute ambiguïté du fournisseur.
Exécutez des coupons de test physique pour tous les joints à languette et fente ou à ajustement serré afin de déterminer l'ajustement par friction exact en fonction de la conicité des bords spécifique de la machine.
Soumettez les fichiers finalisés à un partenaire de fabrication qualifié pour un examen technique DFM complet avant d'autoriser la production complète.
L’obtention de tolérances de découpe laser constantes dépend non seulement d’une bonne conception, mais également du choix d’un partenaire de fabrication doté des capacités de production et de contrôle qualité appropriées. DINGPRECISION soutient les projets de fabrication de précision en mettant l'accent sur la production précise de composants, aidant les clients à transformer les conceptions techniques en pièces fiables pour les applications de prototypage et de production.
R : La tolérance standard pour la découpe de la tôle se situe généralement entre ±0,005' et ±0,010'. Cette gamme s'applique aux jauges courantes en acier au carbone, en acier inoxydable et en aluminium. Les matériaux plus fins peuvent souvent maintenir des tolérances plus serrées, plus proches de ±0,005', tandis que les plaques plus épaisses nécessitent des bandes de tolérance plus larges en raison de la divergence du faisceau et de l'augmentation de la distorsion thermique.
R : La largeur de saignée représente le matériau physique vaporisé par le faisceau. Si un fichier CAO est découpé exactement sur la ligne tracée sans compensation logicielle, les trous internes seront surdimensionnés et les dimensions externes sous-dimensionnées de la moitié de la largeur de saignée. Vous devez utiliser un logiciel de FAO pour décaler le chemin de coupe afin qu'il corresponde à la tolérance dimensionnelle prévue.
R : La règle standard de l'industrie stipule que le diamètre d'un trou doit être égal ou supérieur à l'épaisseur du matériau, connu sous le nom de rapport 1:1. Tenter de percer un trou plus petit que l'épaisseur du matériau entraîne souvent une éruption, où la chaleur concentrée fait fondre le métal environnant, détruisant la précision dimensionnelle du trou.
R : Les trous découpés ont généralement une tolérance de ±0,005' sur les matériaux plus fins, s'étendant sur des plaques plus épaisses en raison de la conicité des bords. Étant donné que le faisceau diverge, les trous deviennent souvent légèrement coniques, mesurant plus en haut et plus petit en bas. Cette conicité a un impact direct sur les processus en aval comme le taraudage ou l'insertion de matériel.
R : Oui, les pièces coupées peuvent obtenir un ajustement serré, mais cela nécessite une compensation précise du trait de scie et une compréhension de la conicité des bords de la machine spécifique. Les ingénieurs conçoivent souvent des joints basés sur des nœuds en ajoutant de petites bosses écrasables aux languettes pour créer des ajustements serrés. Le prototypage du joint sur le matériau exact est nécessaire pour composer avec la friction.
R : Les matériaux plus épais nécessitent plus de puissance et des vitesses de coupe plus lentes, introduisant plus de chaleur dans la pièce et provoquant une plus grande distorsion thermique. De plus, à mesure que le faisceau pénètre plus profondément, il s’écarte de son point focal. Cette divergence crée un bord effilé, rendant impossible le maintien des tolérances serrées observées sur les tôles fines.
R : La précision fait référence à la capacité de positionnement de la machine, c'est-à-dire à la précision avec laquelle la tête de coupe peut se déplacer vers une coordonnée spécifique. La tolérance est l’écart dimensionnel acceptable de la pièce découpée finale. Une machine peut être très précise, mais si la largeur de saignée, la déformation thermique et la conicité des bords ne sont pas gérées, la pièce sortira des tolérances.


