


工業用仕上げは、製品の寿命、保証責任、現場でのブランド認知を左右します。メーカーと OEM は、仕上げプロセスを選択する際に複雑なトレードオフに直面します。間違った方法を選択すると、生産のボトルネック、早期の腐食、環境コンプライアンスの罰金、およびユニット生産時間の高騰につながります。このガイドは、評価するための客観的でエンジニアリングに焦点を当てたフレームワークを提供します。 従来の液体塗装に対する粉体塗装 。私たちは両方の方法を耐久性、基板の制約、生産の拡張性、全体的な運用効率にわたって分析します。エンジニアリング上の適切な決定を下すには、各システムの機械抵抗、熱制限、アプリケーションの仕組みを理解する必要があります。乾式静電塗布と湿式噴霧スプレーのどちらが生産ラインに適合するかを決定する正確なパラメーターを詳しく説明します。
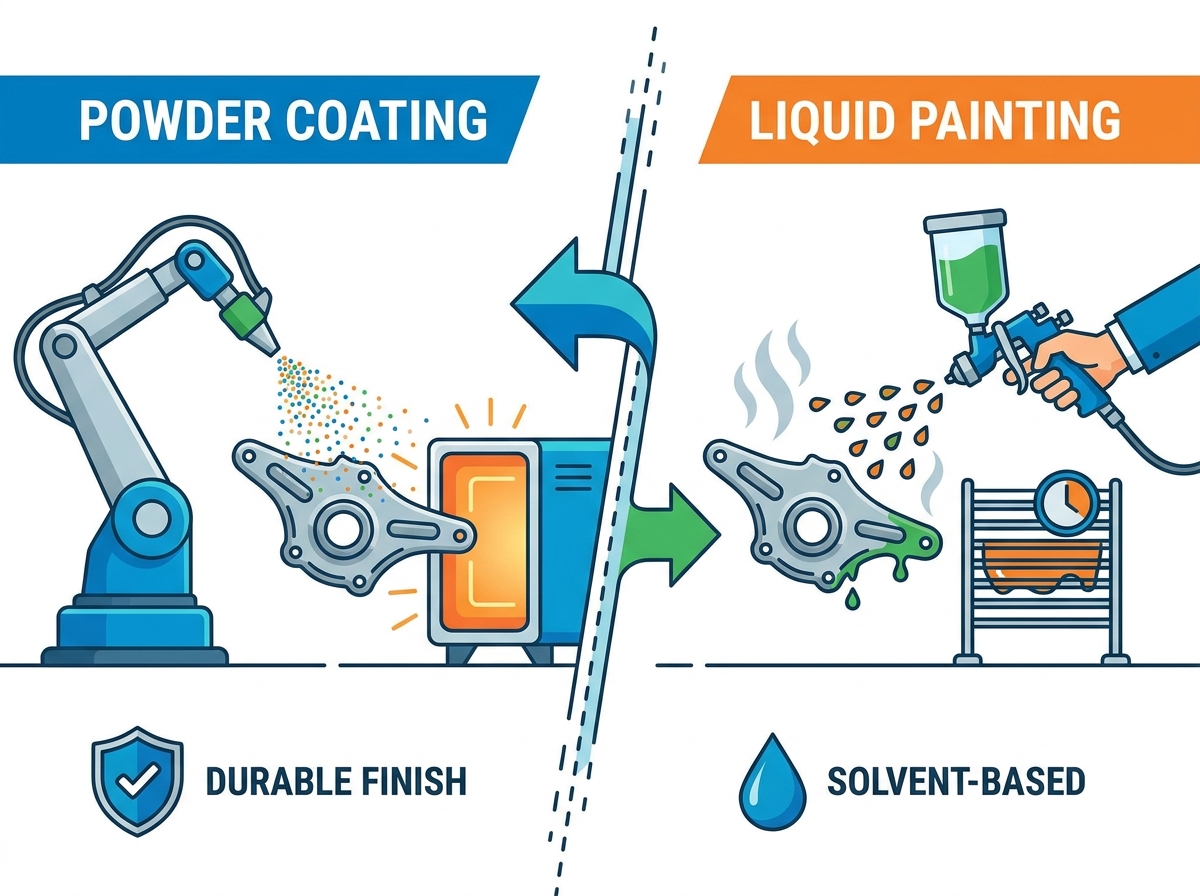
耐久性と性能: 粉体塗装は一般に、標準的な液体仕上げと比較して、衝撃、摩耗、過酷な環境条件 (紫外線、湿気) に対して優れた機械的耐性を備えています。
基板と形状の制約: 液体塗装は、熱に弱い基板 (プラスチック、木材) や、粉末の塗布がファラデーケージ効果で困難な非常に複雑な形状に必要な標準であり続けています。
生産効率: 粉体塗装は、高い転写効率、オーバースプレーの再生可能性、および迅速な硬化サイクルにより、大量の自動生産環境で優れています。
コンプライアンスと安全性: 粉体塗装は基本的にゼロから低 VOC プロセスであり、環境コンプライアンスの負担、有害廃棄物の処理コスト、有毒溶剤への曝露リスクを大幅に軽減します。
目次
テクノロジーを比較する前に、基本的な設備要件を確立する必要があります。施設の設置面積、予想される生産量、利用可能なエネルギーインフラは、どちらのシステムの実現可能性に大きく影響します。大量の自動化ラインは、バッチプロセスの手動スプレー ブースとは異なるスペースと電力リソースを必要とします。前処理洗浄ライン、塗布ブース、硬化オーブンに使用できる正確な面積を計画する必要があります。施設に高温対流式オーブンを稼働させるための天然ガスインフラが不足している場合は、すぐに周囲硬化液体システムを優先する厳しい制約に直面することになります。逆に、床面積とユーティリティ容量がある場合は、連続コンベヤ式乾燥粉末ラインはスループットに大きな利点をもたらします。
動作環境を定義することにより、最終仕上げに必要な耐薬品性と物理的靭性が決まります。製品が屋内または屋外の条件、高紫外線への曝露、海洋塩水噴霧、化学物質との接触、または交通量の多い機械的摩耗にさらされるかどうかを判断する必要があります。摩擦が多く湿気の多い環境で動作する農業機械には、屋内サーバー ラックとは大きく異なるコーティング仕様が必要です。当社はポリマーマトリックスの架橋密度を評価し、現場で遭遇する特定の環境劣化要因に耐えられることを確認します。生産時間を膨らませずに仕上げを過剰に指定することはできませんし、現場で障害が発生する危険を冒さずに仕上げを過小に指定することもできません。
多くの場合、認定要件によって仕上げの選択が直接決まります。建築用コーティングには AAMA 仕様が必要な場合があり、軍事用途には CARC (耐薬品性コーティング) 仕様が必要で、食品加工装置には偶発的な食品接触に対する FDA 準拠が必要であり、自動車部品は厳格な OEM 塩水噴霧基準を満たす必要があります。選択した方法がこれらの交渉の余地のない規制ベンチマークと一致していることを確認してください。特定の軍用仕様を必要とする契約に入札する場合、多くの場合、管理基準によってウェット塗布とドライ塗布の選択が行われます。仕上げ技術に取り組む前に、塩水噴霧の ASTM B117 や耐衝撃性の ASTM D2794 などの正確な試験プロトコルを確認する必要があります。
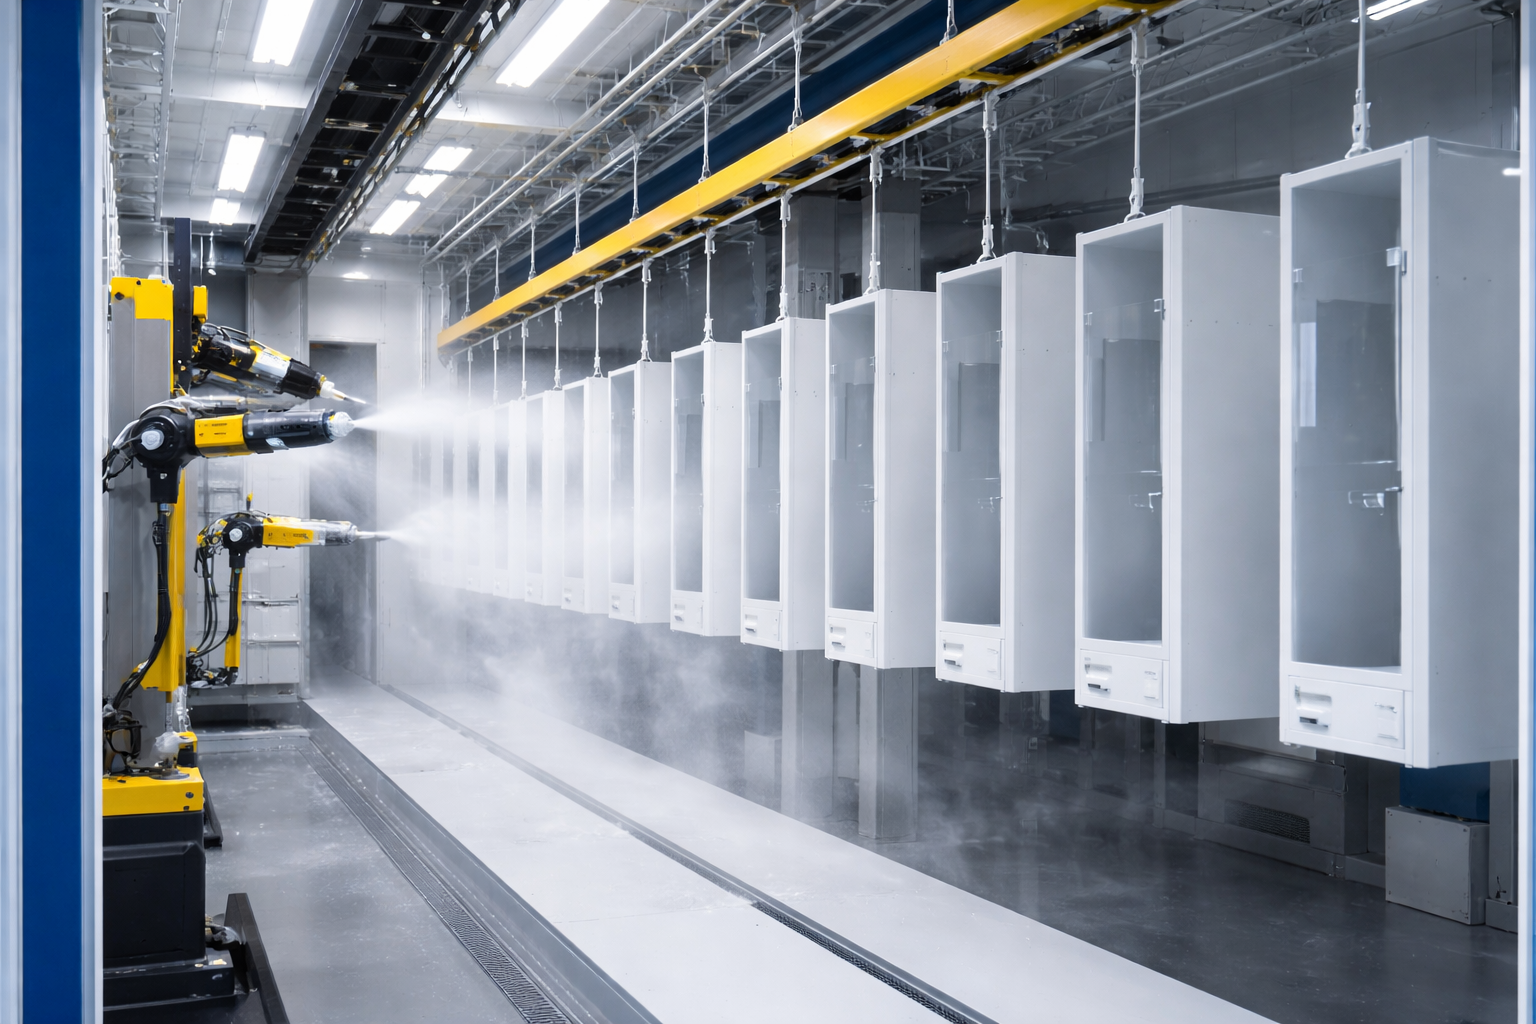
静電塗布プロセスでは、乾燥粉末粒子を帯電させて、接地された金属基板に付着させます。コロナ放電ガンを使用して、粉末粒子がノズルから出るときに強力なマイナス電荷を与えます。これらの荷電粒子は静電力線に従って接地部分に到達し、エッジに回り込んで表面に付着します。熱可塑性粉末は化学変化を起こさずに溶けて流動するため、必要に応じて再溶解できます。産業市場を支配している熱硬化性粉末は、硬化中に化学的に架橋します。熱硬化段階では通常、350°F ~ 400°F で動作するベーク オーブンが必要です。この段階では、粉末が溶けて連続膜になり、化学反応を起こして耐久性の高い架橋ポリマーネットワークを形成します。
ドライパウダーの塗布を成功させるために、オペレーターは厳密な一連のイベントに従います。
部品を接地されたコンベア システムにロードし、金属間の確実な接触を確保して適切に接地します。
部品を多段階の化学洗浄で処理し、油、汚れ、酸化物を除去します。
密着性と耐食性を高めるために、リン酸鉄やジルコニウムなどの化成皮膜を塗布します。
湿気による静電気の影響を防ぐため、パーツをドライオフ オーブンで完全に乾燥させます。
制御されたブース環境でコロナまたは摩擦帯電ガンを使用して乾燥粉末を塗布します。
コーティングされた部品を硬化オーブンに移し、指定されたピーク金属温度で必要な滞留時間保持します。
部品を降ろして梱包する前に、部品を周囲温度まで冷却してください。
液体塗装は、エアレス、静電、または HVLP (大量低圧) スプレー システムによる溶剤系または水系塗料の霧化と塗布に依存します。流体送出システムは液体コーティングをスプレー ガンにポンプで送り、そこで圧縮空気または高い流体圧力が液体を細かい液滴に砕きます。硬化および乾燥プロセスには、揮発性キャリア溶媒または水の蒸発とその後の化学架橋が含まれます。これは多くの場合、周囲温度または 180°F 未満の低ベーク レベルで発生します。 2 成分 (2K) ポリウレタンとエポキシは、塗布直前にベース樹脂と硬化剤触媒を正確に混合し、フィルムを硬化させる化学反応を開始する必要があります。
液体塗布プロセスでは、流体力学と環境条件を注意深く管理する必要があります。
適切なアンカープロファイルを確保するために、機械的研磨または化学的洗浄を通じて表面を準備します。
厳密な誘導時間とポットライフ制限を遵守して、コーティング成分を正確に混合します。
スプレー装置の液圧、噴霧空気圧、ファンパターンを調整して、希望の液滴サイズを実現します。
プライマーコートを塗布して密着性を高め、腐食に対するバリアを提供します。
プライマーをフラッシュオフし、表面が粘着性になるが濡れていない状態になるまで溶剤を蒸発させます。
トップコートを複数の薄いパスで塗布し、流れや垂れを生じさせずに必要な乾燥膜厚を構築します。
溶剤の飛び出しや白化を防ぐために湿度と空気の流れを監視しながら、周囲環境または低温ベーク オーブンでパーツを硬化します。
交通量の多い工業条件下で、耐衝撃性、引張強さ、柔軟性、耐欠け性/耐傷性を評価します。熱架橋プロセス 粉体塗装は 通常、マルチコート液体システムよりも厚く、丈夫で、弾力性のあるシングルコート仕上げを実現します。そのため、重機、構造部品、自動車の足回り部品に非常に適しています。架橋ポリマーマトリックスの高分子量により、機械的磨耗に対して優れた耐性が得られます。液体塗料、特に高級な 2 成分ポリウレタンは、優れた柔軟性と耐薬品性を備えていますが、乾燥粉末の単層と同じ塗膜形成と耐衝撃性を達成するには、通常複数回の塗装が必要です。
UV 劣化、湿気の侵入、塩水噴霧、極端な温度変動に対する性能を評価する必要があります。鉄またはリン酸亜鉛化成皮膜などの化学的前処理やジンクリッチプライマーは、両方のプロセスの耐食性を最大化する上で重要な役割を果たします。長期的な現場パフォーマンスのためには、適切な表面処理は交渉の余地がありません。ポリエステルパウダーは屋外用途に優れた耐紫外線性を提供し、エポキシパウダーは屋内または地下環境に優れた耐薬品性と耐腐食性を提供します。液体脂肪族ポリウレタンは、航空宇宙および海洋用途における極度の UV 光沢保持のゴールドスタンダードであり、長期的な色安定性において標準のポリエステルパウダーを上回ります。
液体ペイントは、複合材料、グラスファイバー、プラスチック、木材、および高い硬化温度に耐えられない低融点合金などの非金属の熱に弱い材料に対して依然として優れています。標準の ABS プラスチック筐体を 400°F の硬化オーブンにさらしても、壊滅的な変形が生じることはありません。液体コーティングは周囲温度または低ベーク温度で硬化するため、これらの基材にとって唯一の実行可能な選択肢となります。しかし、低硬化性および UV 硬化性の粉末の進歩により、MDF や特定の耐熱性プラスチックなどの加工木材への適合性が拡大しています。これらの特殊なパウダーは、250°F という低い温度で硬化するか、紫外線を利用して架橋反応を開始し、高熱量加熱の必要性を回避します。
ファラデーケージ効果は、ドライパウダーの塗布における重大な制限です。静電界は、乾燥粉末が深い凹部、内部の隅、複雑な形状に浸透するのを防ぎます。荷電粒子は最も近い接地面に引き寄せられ、端に蓄積して内部空洞をむき出しのままにします。オペレーターは手動でガンの設定を調整し、電圧を下げ、粉末の流量を変更して材料をこれらの領域に押し込む必要があり、その結果、フィルムの形成が不均一になることがよくあります。液体ペイントは、静電反発が要因とならない複雑な内部チャンバー、狭いクリアランス、非常に複雑な構造の溶接部のコーティングに優れています。霧化された液滴は静電引力ではなく流体力学と気圧に依存するため、複雑な形状の奥深くまで浸透します。
特徴 |
粉体塗装 |
リキッドペイント |
|---|---|---|
代表的な膜厚 |
2.0 - 4.0 ミル (シングルコート) |
0.5 - 2.0 ミル (コートあたり) |
硬化温度 |
350°F - 400°F |
周囲温度~180°F |
転送効率 |
最大 95% (再生あり) |
30% - 60% |
ファラデーケージ効果 |
高い感受性 |
なし |
基板の互換性 |
金属、高温合金 |
金属、プラスチック、木材、複合材料 |
材料の利用率を注意深く分析します。乾燥粉末からのオーバースプレーは捕捉、回収され、供給システムにリサイクルして戻されるため、最大 95% の総移送効率が得られます。サイクロンセパレーターとカートリッジコレクターを使用してブースの排気からのオーバースプレーをろ過し、使用可能な粉末を流動ホッパーに戻します。これを液体塗料のオーバースプレーと比較してください。オーバースプレーは有害な固体または液体廃棄物として永久に失われ、有効な転写効率が 30% ~ 60% に低下します。液体のオーバースプレーを回収できないと、材料の消費率が大幅に増加し、特殊な廃棄手順を必要とする大量の有害廃棄物が発生します。
ドライパウダーシステムの迅速かつ予測可能なスループットを比較してください。硬化後にハンドルまで冷却するには 10 ~ 20 分かかり、溶剤のフラッシュオフ時間は必要ありません。部品がオーブンから出されて周囲温度に達すると、完全に硬化し、すぐに組み立てまたは梱包できる状態になります。これは、液体ペイント ラインに必要な長時間の乾燥、マルチコート フラッシング、および周囲環境での硬化ウィンドウとは明らかに対照的です。液体コーティングは数時間以内に触ると乾いたように感じるかもしれませんが、完全な化学硬化と最大の硬度が得られるまでには数日から数週間かかることがよくあります。この硬化期間の延長により、生産に重大なボトルネックが生じ、硬化を待つ部品のために大規模なステージング エリアが必要になります。
レシプロケータまたはロボット噴霧器を使用して、各システムが完全に自動化されたコンベア化された生産ラインにどの程度簡単に統合できるかを評価します。自動化されたドライパウダーラインは、一般に、複雑な液体スプレーのセットアップと比較して、一度校正されれば手動介入の必要性が少なくなります。当社では、複雑な形状の場合のみ手動タッチアップオペレーターに頼って、大きな平らな表面全体に一貫したフィルムビルドを適用するようにレシプロケーターをプログラムしています。液体システムでは、流体の粘度、溶媒の減少率、噴霧空気の圧力を常に監視する必要があります。液体ラインの場合、流体力学の複雑さと材料の危険な性質により、手作業によるタッチアップ、ブースの清掃、オペレーターのトレーニングに必要な労働力が大幅に高くなります。
厳格な EPA、REACH、および地域の大気質規制は、溶剤系液体塗装作業における揮発性有機化合物 (VOC) および有害大気汚染物質 (HAP) を取り囲んでいます。スプレーされた溶剤を 1 ガロンごとに追跡し、排出量を規制当局に報告する必要があります。許可された VOC 制限を超えると、厳しい罰金が科せられ、施設が閉鎖される可能性があります。ドライパウダーは、VOC および HAP 規制の大部分を回避し、環境許可、排出量報告、空気濾過システム要件を簡素化します。ドライパウダーにはキャリア溶媒が含まれていないため、塗布および硬化中に VOC の排出が実質的にゼロとなり、厳格な環境コンプライアンスゾーンで稼働する施設に推奨されます。
2 つの方法間の毒性の懸念を比較してください。ポリウレタン塗料中のイソシアネートなど、非常に危険な液体塗料溶剤にさらされると、呼吸器感作や神経障害などの重大な健康リスクが生じます。オペレーターは暴露を防ぐために、給気マスクと全身タイベックスーツを着用する必要があります。ドライパウダーブースには主に機械的な粉塵吸入のリスクがあります。作業者は微細なプラスチック粉塵の吸入を防ぐために防じんマスクを着用する必要がありますが、化学毒性は溶剤系液体の毒性よりも大幅に低いです。液体スプレーのオペレーターには厳格な医療監視プログラムを導入する必要がありますが、ドライパウダーのオペレーターには標準的な呼吸器保護と基本的な衛生プロトコルが必要です。
資材の保管と取り扱いに関する施設のリスクを分析します。引火性の高い溶剤や液体塗料廃棄物の保管には、防爆混合室、特殊な消火システム、静電気放電による発火を防ぐための接地プロトコルの厳守が必要です。再生ラインにおける可燃性粉塵の安全リスクを管理するには、NFPA 654 および NFPA 33 に厳密に準拠する必要があります。当社は集塵機に爆発防止パネルを設置し、水平面への粉塵の蓄積を防ぐための厳格な清掃手順を実施しています。可燃性粉塵は深刻な爆燃の危険性を伴いますが、一般に、周囲温度で可燃性蒸気を放出する可能性がある揮発性溶剤よりも継続的な火災の危険性は低くなります。
商用ドライパウダーラインに必要な高額な初期インフラ投資を分析します。これには、多段階化学前処理洗浄機、静電塗布装置、回収ブース システム、高温対流オーブンが含まれます。養生オーブンと洗浄ラインのバーナーをサポートするには、広大な床面積と大幅な天然ガスと電気事業の支出が必要です。これを、標準的な液体塗装スプレー ブースや液体供給システムの初期インフラストラクチャの参入障壁が低いことと比較してください。基本的な液体スプレー操作に必要なのは、排気ブース、エアコンプレッサー、および標準的なスプレー機器だけであり、ユーティリティ容量が限られている既存の施設に簡単に統合できます。
進行中の運用入力とリソース消費を分析します。ガス燃焼高温オーブンと液体溶媒抽出用の連続大容量排気換気システムを比較して、エネルギー消費を考慮します。ドライパウダーオーブンは400°Fの温度を維持するために大量の天然ガスを消費します。ただし、液体スプレーブースでは、施設内に引き込まれた置換空気を加熱して排出された溶媒蒸気を置換するための大規模な空気調整ユニットが必要です。同等の目標乾燥膜厚での材料利用率を比較し、生成される有害廃棄物の量を評価します。液体システムではスラッジ、使用済み溶媒、汚染されたフィルターが生成され、特殊な取り扱いと廃棄が必要となり、継続的な運用上の負担が大幅に増加します。
大量生産の実行により、乾燥粉末ラインの高い初期セットアップ要件がどのようにして迅速に償却されるかを要約します。原材料の再利用、労働要件の削減、廃棄物処理量の削減により、スループットが大幅に増加した場合の高効率な生産モデルが実現します。シフトごとに何千もの同一部品を稼働させる場合、オーバースプレーの 95% を再利用し、有害廃棄物の廃棄を排除できるため、ドライパウダープロセスは驚くほど効率的になります。逆に、少量の高度にカスタマイズされたバッチを継続的に色を変更して実行する場合、液体プロセスの方が柔軟性が高く、切り替えの負担が軽減されます。
主要な運用上の欠点、つまり硬化した粉末に対して局所的でシームレスなスポット修復を実行することの難しさに対処します。単純に傷を研磨して、周囲の領域に新しい粉末をブレンドすることはできません。高い硬化温度が必要とされると、周囲の仕上げが損なわれてしまいます。部品を剥離して完全に再コーティングするという一般的な要件と、液体ペイントで可能な単純なサンディング、フェザリング、および局所的なブレンドを比較してください。ドライパウダー仕上げの現場での軽微な修正に、色を合わせた特殊な液体塗料を使用する業界の慣行について詳しく説明します。重大な欠陥の場合は、前処理と塗布プロセスを最初からやり直す前に、化学ストリッパーまたはバーンオフ オーブンを使用して架橋ポリマーを完全に除去する必要があります。
粉体塗装と液体塗装のどちらを選択するかは、製品要件、生産環境、材料特性、および長期的なパフォーマンスの期待によって異なります。耐久性、製造効率、環境コンプライアンス、ライフサイクルコストを評価することで、メーカーは品質、生産性、価値の最適なバランスを実現する仕上げプロセスを選択できます。
DINGPRECISION は 、幅広い産業用途向けの精密金属製造、表面仕上げ、およびカスタム製造ソリューションを専門としています。高度な生産設備、経験豊富なエンジニアリングチーム、厳格な品質管理システムを備えた同社は、顧客が優れた製品品質と一貫した製造パフォーマンスを達成できるよう、信頼性の高い製造および仕上げサービスを提供しています。
仕上げプロセスを選択する前に、次の点を考慮してください。
基板の材質と動作環境を評価してください。
生産効率、コーティングの耐久性、ライフサイクルコストを比較します。
環境コンプライアンスと品質テストの要件を確認します。
統合された製造および仕上げ機能を提供する経験豊富なメーカーと提携します。
A: いいえ、既存の液体ペイントの上にドライパウダーを塗布することはお勧めできません。高い硬化温度が必要なため、下にある液体ペイントが膨れたり、焼けたり、剥がれたりして、仕上げが台無しになります。基材を完全に剥がして地金にし、適用前に適切に前処理する必要があります。
A: これはファラデーケージ効果によるものです。粉末を塗布するために使用される静電荷により磁場が発生し、狭い隅や深い凹部から粒子を反発するため、非常に複雑な内部構造で均一なコーティングを実現することが困難になります。
A: はい、液体塗装の場合の初期インフラ要件は一般に低くなります。高温硬化オーブンや複雑な回収ブースなどの特殊な機器があまり必要とされないため、床面積やユーティリティ容量が限られている作業でもアクセスしやすいエントリーポイントになります。
A: 軽微な傷は通常、専用の同色の液体タッチアップ ペイントを使用して修復されます。硬化したパウダーは簡単に混合したり、追加のパウダーでスポットを修復したりすることができないため、重大な損傷がある場合は通常、パーツ全体を剥がして再コーティングする必要があります。
A: 溶剤ベースの液体塗料は VOC 排出量が高くなりますが、最新の水性液体塗料は大幅な環境改善をもたらします。 VOC と HAP を大幅に削減し、基材に高温硬化が不可能な場合に、より適合性の高い代替手段を提供します。


