
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site


La finition industrielle dicte la durée de vie des produits, les obligations de garantie et la perception de la marque sur le terrain. Les fabricants et les équipementiers sont confrontés à un compromis complexe lors de la sélection d’un processus de finition. Choisir la mauvaise méthode entraîne des goulots d’étranglement dans la production, une corrosion prématurée, des amendes pour non-conformité environnementale et des délais de production unitaires gonflés. Ce guide fournit un cadre objectif et axé sur l'ingénierie pour évaluer Revêtement en poudre contre la peinture liquide traditionnelle. Nous analysons les deux méthodes en termes de durabilité, de contraintes de substrat, d'évolutivité de la production et d'efficacité opérationnelle globale. Vous devez comprendre la résistance mécanique, les limites thermiques et les mécanismes d'application de chaque système pour prendre la bonne décision technique. Nous détaillerons les paramètres exacts qui déterminent si une application électrostatique sèche ou un spray atomisé humide convient à votre ligne de production.
Durabilité et performances : le revêtement en poudre offre généralement une résistance mécanique supérieure aux chocs, à l'abrasion et aux conditions environnementales difficiles (UV, humidité) par rapport aux finitions liquides standard.
Contraintes de substrat et de géométrie : La peinture liquide reste la norme requise pour les substrats sensibles à la chaleur (plastiques, bois) et les géométries très complexes où l'application de poudre lutte avec l'effet cage de Faraday.
Efficacité de la production : le revêtement en poudre excelle dans les environnements de production automatisés à grand volume en raison de son efficacité de transfert élevée, de sa récupérabilité par pulvérisation et de ses cycles de durcissement rapides.
Conformité et sécurité : le revêtement en poudre est fondamentalement un processus à faible teneur en COV, réduisant considérablement les contraintes de conformité environnementale, les coûts d'élimination des déchets dangereux et les risques d'exposition aux solvants toxiques.
Table des matières
Avant de comparer les technologies, vous devez établir les exigences de base en matière d’installations. L'empreinte de l'installation, le volume de production attendu et l'infrastructure énergétique disponible influencent fortement la faisabilité de l'un ou l'autre système. Une ligne automatisée à grand volume nécessite des ressources spatiales et énergétiques différentes de celles d'une cabine de pulvérisation manuelle à traitement par lots. Vous devez déterminer la superficie exacte disponible pour les lignes de lavage de prétraitement, les cabines d'application et les fours de durcissement. Si votre installation ne dispose pas de l'infrastructure de gaz naturel nécessaire pour faire fonctionner des fours à convection à haute température, vous êtes immédiatement confronté à une contrainte importante qui favorise les systèmes de liquides à durcissement ambiant. À l’inverse, si vous disposez de l’espace au sol et de la capacité utilitaire, une ligne continue de poudre sèche sur convoyeur offre d’énormes avantages en matière de débit.
La définition de l'environnement opérationnel dicte la résistance chimique et la ténacité physique requises de la finition finale. Vous devez déterminer si le produit sera confronté à des conditions intérieures ou extérieures, à une exposition élevée aux UV, aux embruns salins marins, à un contact chimique ou à une usure mécanique élevée. Les équipements agricoles fonctionnant dans des environnements abrasifs et très humides nécessitent des spécifications de revêtement très différentes de celles d'un rack de serveur intérieur. Nous évaluons la densité de réticulation de la matrice polymère pour nous assurer qu'elle peut résister aux facteurs de dégradation environnementaux spécifiques auxquels elle sera confrontée sur le terrain. Vous ne pouvez pas sur-spécifier la finition sans gonfler les délais de production, ni sous-spécifier sans risquer des échecs sur le terrain.
Les exigences de certification dictent souvent directement la sélection de la finition. Les revêtements architecturaux peuvent nécessiter des spécifications AAMA, les applications militaires exigent des spécifications CARC (revêtement résistant aux agents chimiques), les équipements de transformation des aliments doivent être conformes à la FDA en cas de contact alimentaire accidentel et les pièces automobiles doivent répondre aux normes strictes des constructeurs OEM en matière de brouillard salin. Assurez-vous que la méthode que vous avez choisie est conforme à ces références réglementaires non négociables. Lorsque vous soumissionnez pour un contrat exigeant une spécification militaire spécifique, le choix entre une application humide ou sèche est souvent fait pour vous par la norme en vigueur. Vous devez revoir les protocoles de test exacts, tels que ASTM B117 pour le brouillard salin ou ASTM D2794 pour la résistance aux chocs, avant de vous engager dans une technologie de finition.
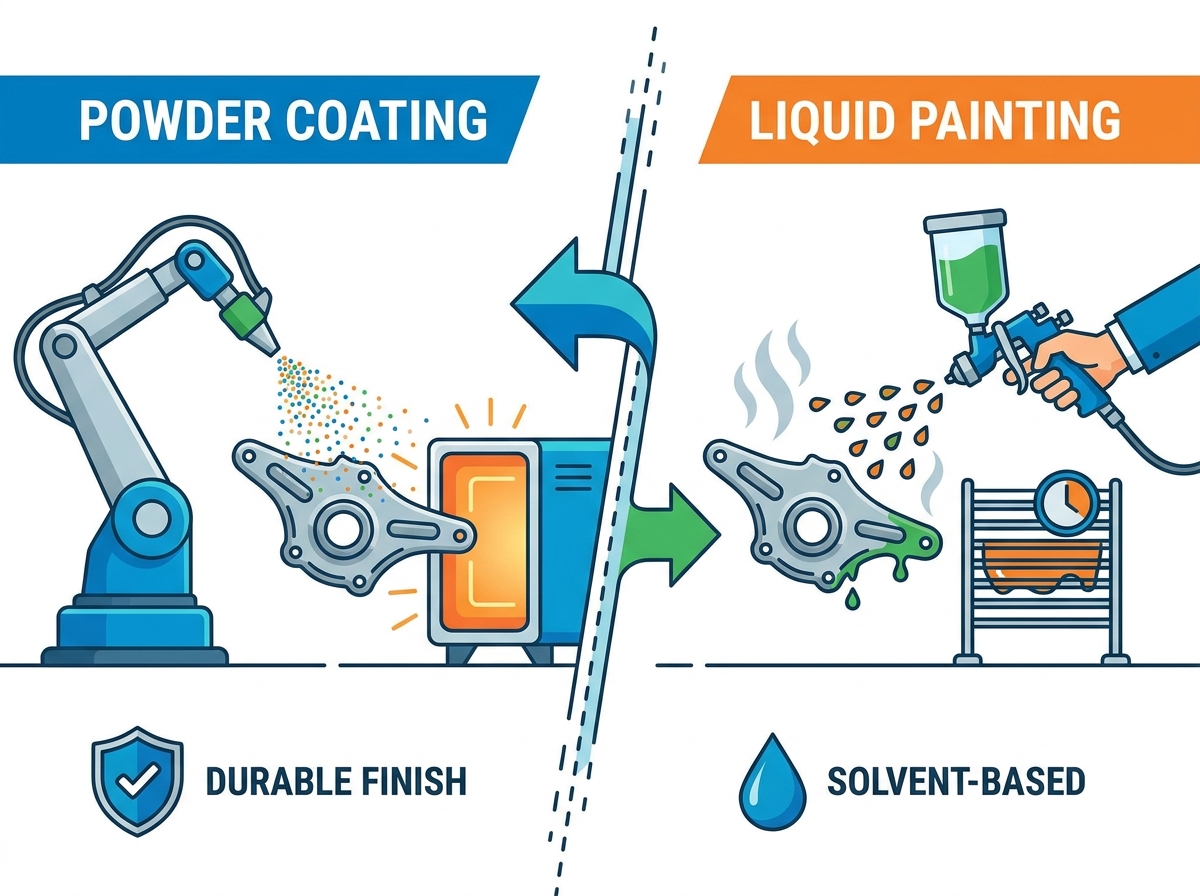
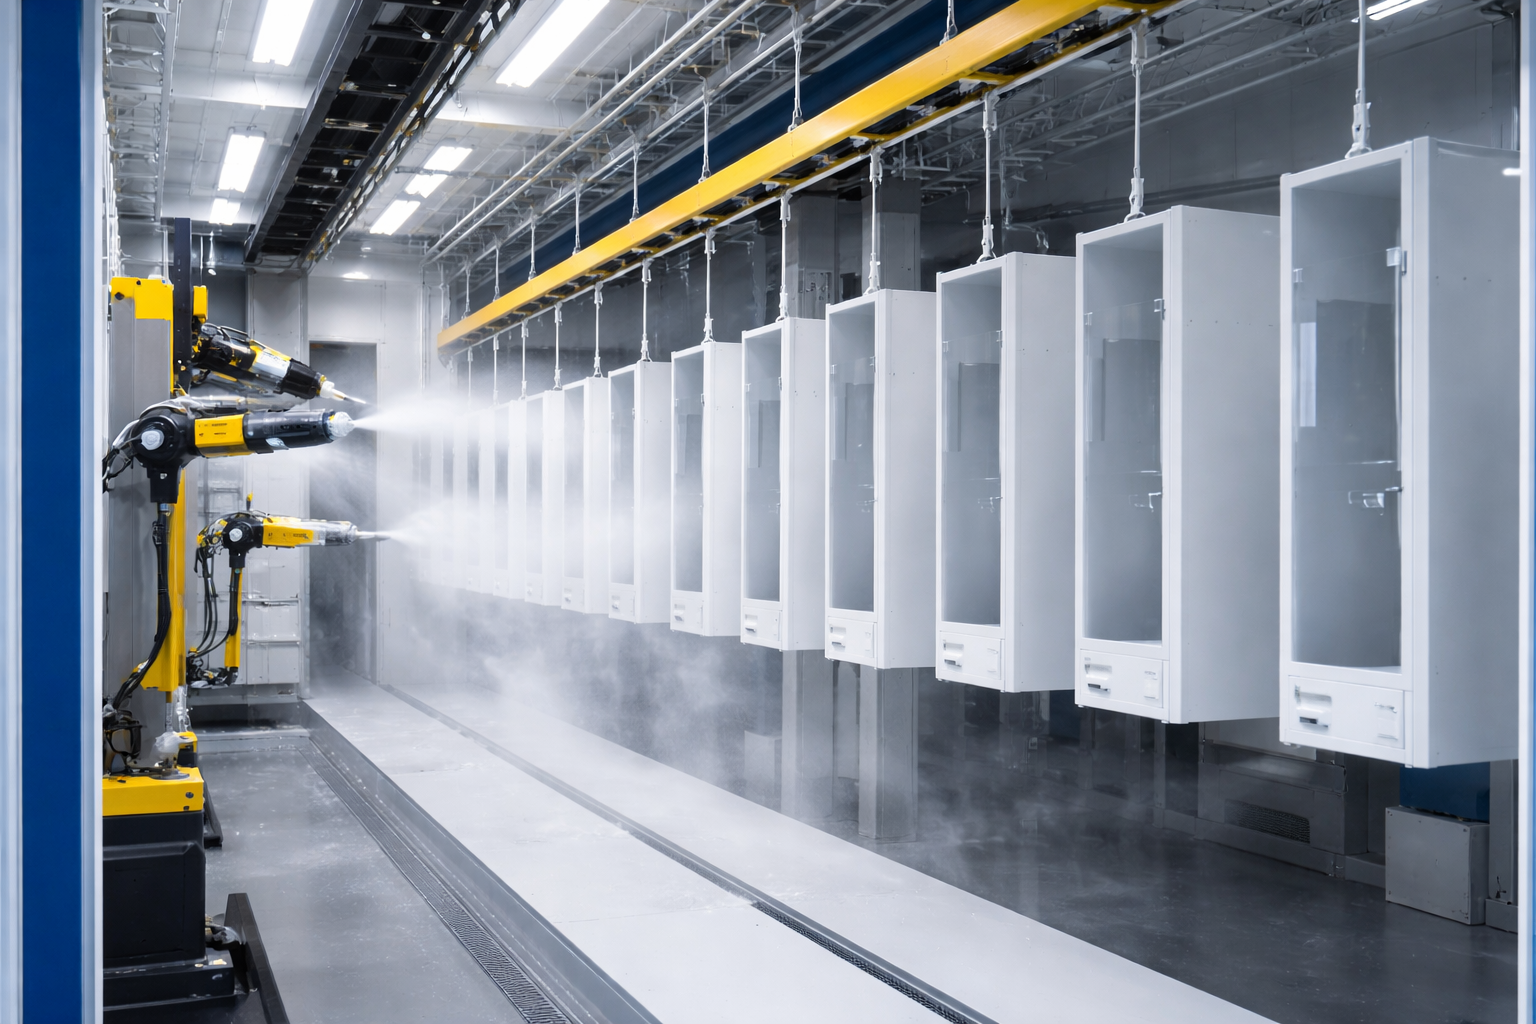
Le processus d'application électrostatique consiste à charger des particules de poudre sèche pour qu'elles adhèrent à un substrat métallique mis à la terre. Nous utilisons un pistolet à décharge corona pour transmettre une forte charge négative aux particules de poudre lorsqu'elles sortent de la buse. Ces particules chargées suivent les lignes de champ électrostatique jusqu'à la partie mise à la terre, s'enroulant autour des bords et adhérant à la surface. Les poudres thermoplastiques fondent et s'écoulent sans modification chimique, ce qui permet de les refondre si nécessaire. Les poudres thermodurcissables, qui dominent le marché industriel, se réticulent chimiquement lors du durcissement. La phase de durcissement thermique nécessite généralement un four de cuisson fonctionnant entre 350°F et 400°F. Au cours de cette phase, la poudre fond, s'écoule en un film continu et subit une réaction chimique pour former un réseau polymère réticulé très durable.
Pour réussir une application de poudre sèche, les opérateurs suivent une séquence stricte d’événements :
Chargez les pièces sur le système de convoyeur mis à la terre, en garantissant un contact métal sur métal solide pour une mise à la terre appropriée.
Traitez les pièces via un lavage chimique en plusieurs étapes pour éliminer les huiles, les saletés et les oxydes.
Appliquez un revêtement de conversion, tel que du phosphate de fer ou du zirconium, pour améliorer l'adhérence et la résistance à la corrosion.
Séchez complètement les pièces dans une étuve de séchage pour éviter que l'humidité n'interfère avec l'application électrostatique.
Appliquez la poudre sèche à l’aide de pistolets de chargement corona ou tribo dans un environnement de cabine contrôlé.
Transférez les pièces revêtues dans le four de durcissement, en les maintenant à la température maximale spécifiée du métal pendant le temps de séjour requis.
Refroidir les pièces à température ambiante avant le déchargement et l'emballage.
La peinture liquide repose sur l'atomisation et l'application de revêtements à base de solvant ou d'eau via des systèmes de pulvérisation sans air, électrostatiques ou HVLP (High Volume Low Pressure). Le système de distribution de fluide pompe le revêtement liquide vers le pistolet pulvérisateur, où de l'air comprimé ou une pression de fluide élevée brise le liquide en fines gouttelettes. Le processus de durcissement et de séchage implique l’évaporation de solvants volatils ou d’eau, suivie d’une réticulation chimique. Cela se produit souvent à des températures ambiantes ou à des niveaux de cuisson bas inférieurs à 180°F. Les polyuréthanes et époxy à deux composants (2K) nécessitent le mélange précis d'une résine de base et d'un catalyseur durcisseur juste avant l'application, déclenchant une réaction chimique qui durcit le film.
Le processus d’application de liquides nécessite une gestion minutieuse de la dynamique des fluides et des conditions environnementales :
Préparer la surface par abrasion mécanique ou nettoyage chimique pour garantir un profil d'ancrage approprié.
Mélangez les composants du revêtement avec précision, en respectant les temps d'induction stricts et les limites de durée de vie en pot.
Ajustez la pression du fluide, la pression de l'air d'atomisation et la configuration du ventilateur sur l'équipement de pulvérisation pour obtenir la taille de gouttelette souhaitée.
Appliquer une couche d'apprêt pour améliorer l'adhérence et fournir une barrière contre la corrosion.
Laisser l'apprêt s'évaporer, en laissant les solvants s'évaporer jusqu'à ce que la surface soit collante mais pas mouillée.
Appliquez la couche de finition en plusieurs passes fines pour obtenir l'épaisseur de film sec requise sans provoquer de coulures ou d'affaissements.
Faites durcir les pièces dans un environnement ambiant ou dans un four de cuisson à basse température, en surveillant l'humidité et le flux d'air pour éviter que le solvant n'éclate ou rougisse.
Nous évaluons la résistance aux chocs, la résistance à la traction, la flexibilité et la résistance aux éclats/rayures dans des conditions industrielles à fort trafic. Le processus de réticulation thermique de Le revêtement en poudre donne généralement une finition monocouche plus épaisse, plus résistante et plus résistante que les systèmes liquides multicouches. Cela le rend parfaitement adapté aux machines lourdes, aux composants structurels et aux pièces de soubassement d’automobile. Le poids moléculaire élevé de la matrice polymère réticulée offre une résistance exceptionnelle à l'abrasion mécanique. Les peintures liquides, en particulier les polyuréthanes à deux composants haut de gamme, offrent une excellente flexibilité et résistance chimique, mais elles nécessitent généralement plusieurs couches pour obtenir la même épaisseur de film et la même résistance aux chocs qu'une seule couche de poudre sèche.
Vous devez évaluer les performances contre la dégradation due aux UV, la pénétration d’humidité, le brouillard salin et les fluctuations extrêmes de température. Le prétraitement chimique, tel que les revêtements de conversion de fer ou de phosphate de zinc, et les apprêts riches en zinc jouent un rôle essentiel dans l'optimisation de la résistance à la corrosion pour les deux processus. Une bonne préparation de la surface n’est pas négociable pour des performances sur le terrain à long terme. Les poudres de polyester offrent une excellente résistance aux UV pour les applications extérieures, tandis que les poudres époxy offrent une résistance supérieure aux produits chimiques et à la corrosion pour les environnements intérieurs ou souterrains. Les polyuréthanes aliphatiques liquides restent la référence en matière de rétention extrême de brillance aux UV dans les applications aérospatiales et marines, surpassant les poudres de polyester standard en termes de stabilité des couleurs à long terme.
La peinture liquide reste supérieure pour les matériaux non métalliques sensibles à la chaleur comme les composites, la fibre de verre, les plastiques, le bois et les alliages à bas point de fusion qui ne peuvent pas survivre à des températures de durcissement élevées. Vous ne pouvez pas soumettre un boîtier en plastique ABS standard à un four de durcissement à 400°F sans déformation catastrophique. Les revêtements liquides durcissent à température ambiante ou à basse température de cuisson, ce qui en fait la seule option viable pour ces substrats. Cependant, les progrès réalisés dans le domaine des poudres à faible durcissement et durcies aux UV étendent la compatibilité aux bois d'ingénierie comme le MDF et à certains plastiques résistants à la chaleur. Ces poudres spécialisées durcissent à des températures aussi basses que 250 °F ou utilisent la lumière ultraviolette pour lancer la réaction de réticulation, évitant ainsi le besoin de chauffage à masse thermique élevée.
L'effet cage de Faraday constitue une limitation importante dans l'application de poudre sèche. Les champs électrostatiques empêchent la poudre sèche de pénétrer dans les recoins profonds, les coins internes et les géométries complexes. Les particules chargées sont attirées vers la surface mise à la terre la plus proche, s’accumulant sur les bords et laissant les cavités internes nues. Les opérateurs doivent ajuster manuellement les paramètres du pistolet, réduire la tension et modifier les débits de poudre pour forcer le matériau dans ces zones, ce qui entraîne souvent une formation de film inégale. La peinture liquide excelle dans le revêtement de chambres intérieures complexes, de dégagements serrés et de soudures structurelles très complexes où la répulsion électrostatique n'est pas un facteur. Les gouttelettes de liquide atomisées reposent sur la dynamique des fluides et la pression de l’air plutôt que sur l’attraction électrostatique, ce qui leur permet de pénétrer profondément dans des géométries complexes.
Fonctionnalité |
Revêtement en poudre |
Peinture liquide |
|---|---|---|
Épaisseur typique du film |
2,0 à 4,0 mils (une seule couche) |
0,5 à 2,0 mils (par couche) |
Température de durcissement |
350°F - 400°F |
Ambiante à 180°F |
Efficacité du transfert |
Jusqu'à 95 % (avec récupération) |
30% - 60% |
Effet cage de Faraday |
Haute sensibilité |
Aucun |
Compatibilité des substrats |
Métaux, alliages haute température |
Métaux, plastiques, bois, composites |
Analysez soigneusement les taux d’utilisation des matériaux. La pulvérisation excessive de poudres sèches peut être capturée, récupérée et recyclée dans le système d'alimentation, ce qui permet d'obtenir une efficacité de transfert totale jusqu'à 95 %. Nous utilisons des séparateurs à cyclone et des collecteurs à cartouche pour filtrer le surplus de pulvérisation de l'air évacué de la cabine, renvoyant la poudre utilisable vers la trémie de fluidisation. Comparez cela avec les excédents de peinture liquide, qui sont perdus de manière permanente sous forme de déchets solides ou liquides dangereux, réduisant l'efficacité du transfert efficace de 30 à 60 %. L'incapacité de récupérer les excédents de liquide augmente considérablement les taux de consommation de matériaux et génère des volumes importants de déchets dangereux qui nécessitent des protocoles d'élimination spécialisés.
Comparez le débit rapide et prévisible des systèmes de poudre sèche. Le refroidissement jusqu'à la manipulation prend 10 à 20 minutes après le durcissement sans qu'un temps d'évaporation du solvant ne soit nécessaire. Une fois que la pièce sort du four et atteint la température ambiante, elle est entièrement durcie et prête pour un assemblage ou un emballage immédiat. Cela contraste fortement avec les fenêtres de séchage prolongées, de solin multicouche et de durcissement ambiant requises pour les lignes de peinture liquide. Les revêtements liquides peuvent sembler secs au toucher en quelques heures, mais il leur faut souvent des jours ou des semaines pour atteindre un durcissement chimique complet et une dureté maximale. Cette fenêtre de polymérisation étendue crée d’importants goulots d’étranglement dans la production et nécessite d’énormes zones de stockage pour les pièces en attente de polymérisation.
Évaluez la facilité avec laquelle chaque système s'intègre dans des lignes de production entièrement automatisées et sur convoyeur à l'aide de réciprocateurs ou de pulvérisateurs robotisés. Les lignes de poudre sèche automatisées nécessitent généralement moins d’intervention manuelle une fois calibrées que les installations complexes de pulvérisation de liquide. Nous programmons des réciprocateurs pour appliquer un film cohérent sur de grandes surfaces planes, en nous appuyant sur des opérateurs de retouche manuelle uniquement pour les géométries complexes. Les systèmes liquides nécessitent une surveillance constante de la viscosité du fluide, des taux de réduction des solvants et de la pression de l'air d'atomisation. Les exigences de main-d'œuvre pour les retouches manuelles, le nettoyage des cabines et la formation des opérateurs sont nettement plus élevées pour les conduites de liquides en raison de la complexité de la dynamique des fluides et de la nature dangereuse des matériaux.
Les réglementations strictes de l'EPA, REACH et locales sur la qualité de l'air concernent les composés organiques volatils (COV) et les polluants atmosphériques dangereux (PAD) dans les opérations de peinture liquide à base de solvants. Vous devez suivre chaque gallon de solvant pulvérisé et signaler les émissions aux agences de réglementation. Le dépassement de vos limites autorisées en matière de COV entraîne de lourdes amendes et des fermetures potentielles d'installations. La poudre sèche contourne la grande majorité des restrictions relatives aux COV et aux HAP, simplifiant ainsi les exigences en matière de permis environnementaux, de déclaration des émissions et de système de filtration de l'air. Étant donné que les poudres sèches ne contiennent aucun solvant porteur, elles n’émettent pratiquement aucun COV pendant l’application et le durcissement, ce qui en fait le choix privilégié pour les installations opérant dans des zones de conformité environnementale stricte.
Problèmes de toxicité contrastés entre les deux méthodes. L'exposition à des solvants de peinture liquides très dangereux, tels que les isocyanates présents dans les peintures polyuréthane, présente de graves risques pour la santé, notamment une sensibilisation respiratoire et des dommages neurologiques. Les opérateurs doivent porter des respirateurs à adduction d'air et des combinaisons Tyvek intégrales pour éviter toute exposition. Les cabines de poudre sèche présentent principalement des risques mécaniques d’inhalation de poussières. Même si les opérateurs doivent porter des respirateurs contre les particules pour éviter d'inhaler la fine poussière de plastique, la toxicité chimique est nettement inférieure à celle des liquides contenant des solvants. Vous devez mettre en œuvre des programmes de surveillance médicale rigoureux pour les opérateurs de pulvérisation de liquide, alors que les opérateurs de poudre sèche nécessitent une protection respiratoire standard et des protocoles d'hygiène de base.
Analyser les risques des installations concernant le stockage et la manutention des matériaux. Le stockage de solvants hautement inflammables et de déchets de peinture liquide nécessite des salles de mélange antidéflagrantes, des systèmes d'extinction d'incendie spécialisés et le strict respect des protocoles de mise à la terre pour empêcher l'inflammation des décharges statiques. La gestion des risques liés à la sécurité des poussières combustibles dans les lignes de récupération nécessite une conformité stricte aux normes NFPA 654 et NFPA 33. Nous installons des panneaux de ventilation contre les explosions sur les dépoussiéreurs et mettons en œuvre des protocoles d’entretien rigoureux pour empêcher l’accumulation de poussière sur les surfaces horizontales. Bien que les poussières combustibles présentent un risque sérieux de déflagration, elles présentent généralement un risque d'incendie continu inférieur à celui des solvants volatils, qui peuvent émettre des vapeurs inflammables à température ambiante.
Réduisez l’investissement initial élevé en infrastructure requis pour une ligne commerciale de poudre sèche. Cela comprend des laveuses de prétraitement chimique en plusieurs étapes, des équipements d'application électrostatique, des systèmes de cabines de récupération et des fours à convection à haute température. Vous avez besoin d’un espace au sol considérable et d’importantes baisses de consommation de gaz naturel et d’électricité pour soutenir les fours de durcissement et les brûleurs de la ligne de lavage. Comparez cela à la barrière d’infrastructure initiale inférieure à l’entrée pour les cabines de pulvérisation de peinture liquide standard et les systèmes de distribution de fluides. Une opération de base de pulvérisation de liquide ne nécessite qu'une cabine d'évacuation, un compresseur d'air et un équipement de pulvérisation standard, ce qui facilite grandement son intégration dans une installation existante avec une capacité de service limitée.
Analyser les intrants opérationnels en cours et la consommation des ressources. Tenez compte de la consommation d'énergie, en comparant les fours à gaz à haute température aux systèmes de ventilation continue à haut volume pour l'extraction par solvant liquide. Les fours à poudre sèche consomment d’énormes quantités de gaz naturel pour maintenir des températures de 400°F. Cependant, les cabines de pulvérisation de liquides nécessitent d'énormes unités d'appoint d'air pour chauffer l'air de remplacement aspiré dans l'installation afin de remplacer les vapeurs de solvant épuisées. Comparez les taux d'utilisation des matériaux à des épaisseurs de film sec cibles équivalentes et évaluez le volume de déchets dangereux générés. Les systèmes liquides génèrent des boues, des solvants usés et des filtres contaminés qui nécessitent une manipulation et une élimination spécialisées, ce qui ajoute des charges opérationnelles continues importantes.
Résumez comment la production à grand volume amortit rapidement les exigences élevées de configuration initiale des lignes de poudre sèche. La récupération des matières premières, la réduction des besoins en main-d'œuvre et la réduction des volumes d'élimination des déchets contribuent à un modèle de production très efficace lorsque le débit augmente de manière significative. Si vous utilisez des milliers de pièces identiques par équipe, la possibilité de récupérer 95 % de votre surpulvérisation et d'éliminer l'élimination des déchets dangereux rend le processus de poudre sèche incroyablement efficace. À l’inverse, si vous exécutez des lots de faible volume et hautement personnalisés avec des changements de couleur constants, le procédé liquide offre une meilleure flexibilité et réduit les charges de changement.
Résoudre un inconvénient opérationnel majeur : la difficulté d’exécuter des réparations ponctuelles localisées et sans couture sur de la poudre durcie. Vous ne pouvez pas simplement poncer une égratignure et mélanger une nouvelle poudre dans la zone environnante. Les températures de durcissement élevées requises ruineront la finition environnante. Comparez l'exigence typique de décapage et de recouvrement complet d'une pièce avec le simple ponçage, l'adoucissement et le mélange localisé possibles avec de la peinture liquide. Détaillez la pratique industrielle consistant à utiliser des peintures liquides spécialisées de couleur assortie pour les retouches mineures sur le terrain sur les finitions en poudre sèche. Pour les défauts majeurs, vous devez utiliser des décapants chimiques ou des fours de combustion pour éliminer complètement le polymère réticulé avant de recommencer le processus de prétraitement et d'application à partir de zéro.
Le choix entre le revêtement en poudre et la peinture liquide dépend des exigences de votre produit, de l'environnement de production, des caractéristiques des matériaux et des attentes en matière de performances à long terme. En évaluant la durabilité, l'efficacité de la fabrication, la conformité environnementale et les coûts du cycle de vie, les fabricants peuvent sélectionner le processus de finition qui offre le meilleur équilibre entre qualité, productivité et valeur.
DINGPRECISION se spécialise dans la fabrication métallique de précision, la finition de surface et les solutions de fabrication sur mesure pour une large gamme d'applications industrielles. Avec des équipements de production avancés, des équipes d'ingénierie expérimentées et des systèmes de gestion de la qualité stricts, la société fournit des services de fabrication et de finition fiables qui aident les clients à obtenir une qualité de produit exceptionnelle et des performances de fabrication constantes.
Avant de sélectionner votre processus de finition, considérez les éléments suivants :
Évaluez votre matériau de substrat et votre environnement d’exploitation.
Comparez l’efficacité de la production, la durabilité des revêtements et les coûts du cycle de vie.
Vérifier la conformité environnementale et les exigences en matière de tests de qualité.
Associez-vous à un fabricant expérimenté qui offre des capacités intégrées de fabrication et de finition.
R : Non, il n'est pas recommandé d'appliquer de la poudre sèche sur de la peinture liquide existante. Les températures de durcissement élevées requises provoqueront des cloques, des brûlures ou un pelage de la peinture liquide sous-jacente, ruinant ainsi la finition. Le substrat doit être complètement décapé jusqu'au métal nu et correctement prétraité avant l'application.
R : Cela est dû à l’effet cage de Faraday. La charge électrostatique utilisée pour appliquer la poudre crée un champ magnétique qui repousse les particules des coins étroits et des recoins profonds, ce qui rend difficile l'obtention d'un revêtement uniforme dans des structures internes très complexes.
R : Oui, les exigences initiales en matière d’infrastructure pour la peinture liquide sont généralement inférieures. Il nécessite des équipements moins spécialisés, tels que des fours de durcissement à haute température et des cabines de récupération complexes, ce qui en fait un point d'entrée plus accessible pour les opérations avec une surface au sol et une capacité de service limitées.
R : Les rayures mineures sont généralement réparées à l’aide d’une peinture de retouche liquide spécialisée de couleur assortie. Étant donné que la poudre durcie ne peut pas être facilement mélangée ou réparée avec plus de poudre, des dommages importants nécessitent généralement de décaper la pièce entière et de la recouvrir.
R : Alors que les peintures liquides à base de solvants émettent des émissions élevées de COV, les peintures liquides modernes à base d’eau offrent des améliorations environnementales significatives. Ils réduisent considérablement les COV et les HAP, offrant ainsi une alternative plus conforme lorsque le durcissement à haute température n'est pas réalisable pour le substrat.


