
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-30 Origen: Sitio


El acabado industrial determina la vida útil del producto, las responsabilidades de garantía y la percepción de la marca en el campo. Los fabricantes y OEM se enfrentan a un complejo equilibrio a la hora de seleccionar un proceso de acabado. Elegir el método incorrecto genera cuellos de botella en la producción, corrosión prematura, multas por cumplimiento medioambiental y tiempos de producción unitarios inflados. Esta guía proporciona un marco objetivo y centrado en la ingeniería para evaluar Recubrimiento en polvo frente a la pintura líquida tradicional. Analizamos ambos métodos en términos de durabilidad, limitaciones del sustrato, escalabilidad de la producción y eficiencia operativa general. Es necesario comprender la resistencia mecánica, los límites térmicos y la mecánica de aplicación de cada sistema para tomar la decisión de ingeniería correcta. Desglosaremos los parámetros exactos que dictan si una aplicación electrostática seca o un aerosol atomizado húmedo se adapta a su línea de producción.
Durabilidad y rendimiento: el recubrimiento en polvo generalmente ofrece una resistencia mecánica superior al impacto, la abrasión y las condiciones ambientales adversas (UV, humedad) en comparación con los acabados líquidos estándar.
Restricciones de sustrato y geometría: la pintura líquida sigue siendo el estándar requerido para sustratos sensibles al calor (plásticos, madera) y geometrías altamente complejas donde la aplicación de polvo tiene problemas con el efecto jaula de Faraday.
Eficiencia de producción: El recubrimiento en polvo sobresale en entornos de producción automatizados de gran volumen debido a su alta eficiencia de transferencia, capacidad de recuperación de exceso de pulverización y ciclos de curado rápidos.
Cumplimiento y seguridad: el recubrimiento en polvo es fundamentalmente un proceso de cero a bajo COV, que reduce drásticamente las cargas de cumplimiento ambiental, los costos de eliminación de desechos peligrosos y los riesgos de exposición a solventes tóxicos.
Tabla de contenido
Antes de comparar tecnologías, debe establecer requisitos básicos de las instalaciones. La huella de las instalaciones, el volumen de producción esperado y la infraestructura energética disponible influyen en gran medida en la viabilidad de cualquiera de los sistemas. Una línea automatizada de gran volumen exige diferentes recursos espaciales y energéticos que una cabina de pintura manual de proceso por lotes. Debe determinar los metros cuadrados exactos disponibles para las líneas de lavado de pretratamiento, las cabinas de aplicación y los hornos de curado. Si sus instalaciones carecen de la infraestructura de gas natural para hacer funcionar hornos de convección de alta temperatura, inmediatamente se enfrentará a una dura limitación que favorece los sistemas líquidos de curado ambiental. Por el contrario, si tiene el espacio y la capacidad de servicios públicos, una línea de polvo seco con transportador continuo ofrece enormes ventajas de rendimiento.
La definición del entorno operativo dicta la resistencia química y la dureza física requeridas del acabado final. Debe determinar si el producto se enfrentará a condiciones interiores o exteriores, alta exposición a los rayos UV, niebla salina marina, contacto químico o desgaste mecánico por mucho tráfico. Los equipos agrícolas que funcionan en entornos abrasivos y con mucha humedad requieren una especificación de recubrimiento muy diferente a la de un rack de servidores para interiores. Evaluamos la densidad de reticulación de la matriz polimérica para garantizar que pueda resistir los factores de degradación ambiental específicos que encontrará en el campo. No se puede especificar demasiado el acabado sin inflar los tiempos de producción, ni se puede especificar menos sin correr el riesgo de fallas en el campo.
Los requisitos de certificación a menudo dictan directamente la selección del acabado. Los revestimientos arquitectónicos pueden requerir especificaciones AAMA, las aplicaciones militares exigen especificaciones CARC (recubrimiento resistente a agentes químicos), los equipos de procesamiento de alimentos necesitan el cumplimiento de la FDA para el contacto incidental con alimentos y las piezas de automóviles deben cumplir estrictos estándares OEM sobre pulverización de sal. Asegúrese de que el método elegido se alinee con estos puntos de referencia regulatorios no negociables. Cuando usted oferta por un contrato que requiere una especificación militar específica, la elección entre aplicación húmeda y seca a menudo la realiza el estándar vigente. Debe revisar los protocolos de prueba exactos, como ASTM B117 para niebla salina o ASTM D2794 para resistencia al impacto, antes de comprometerse con una tecnología de acabado.
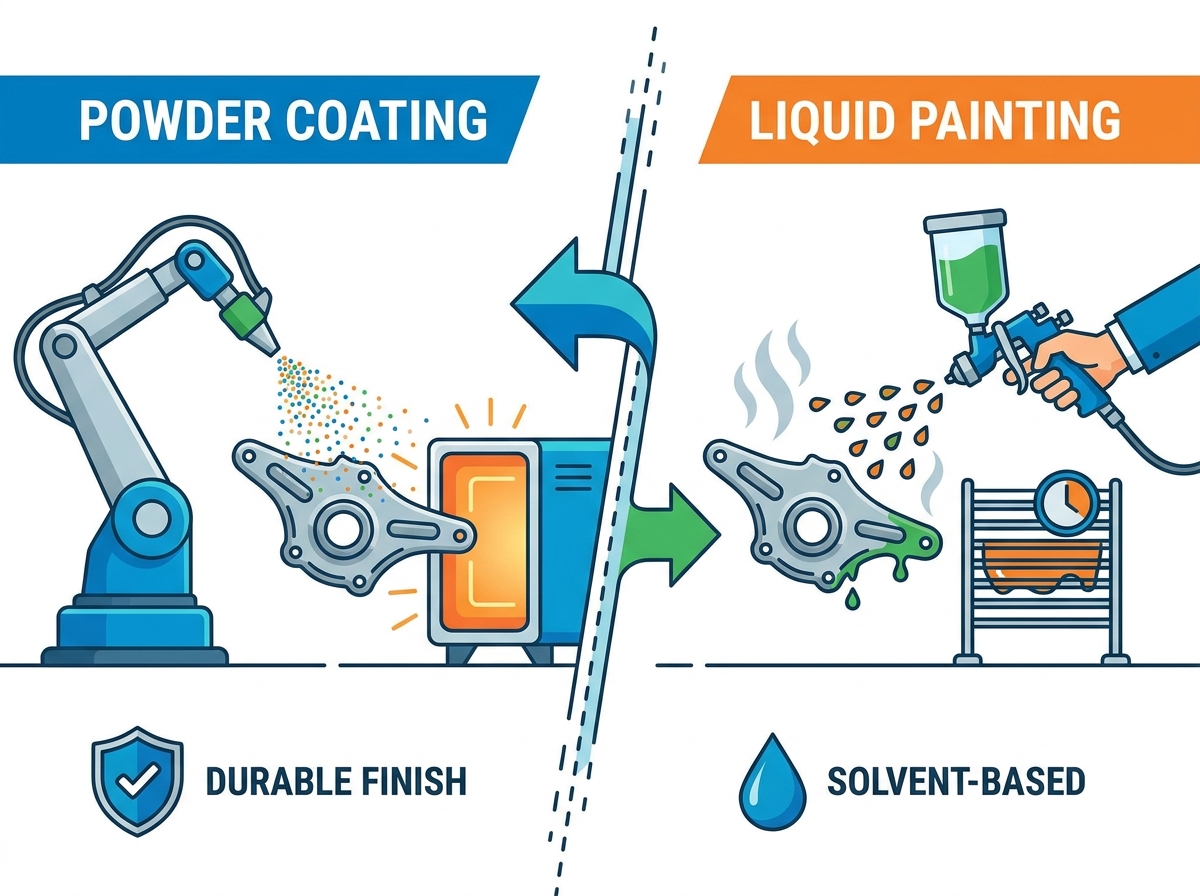
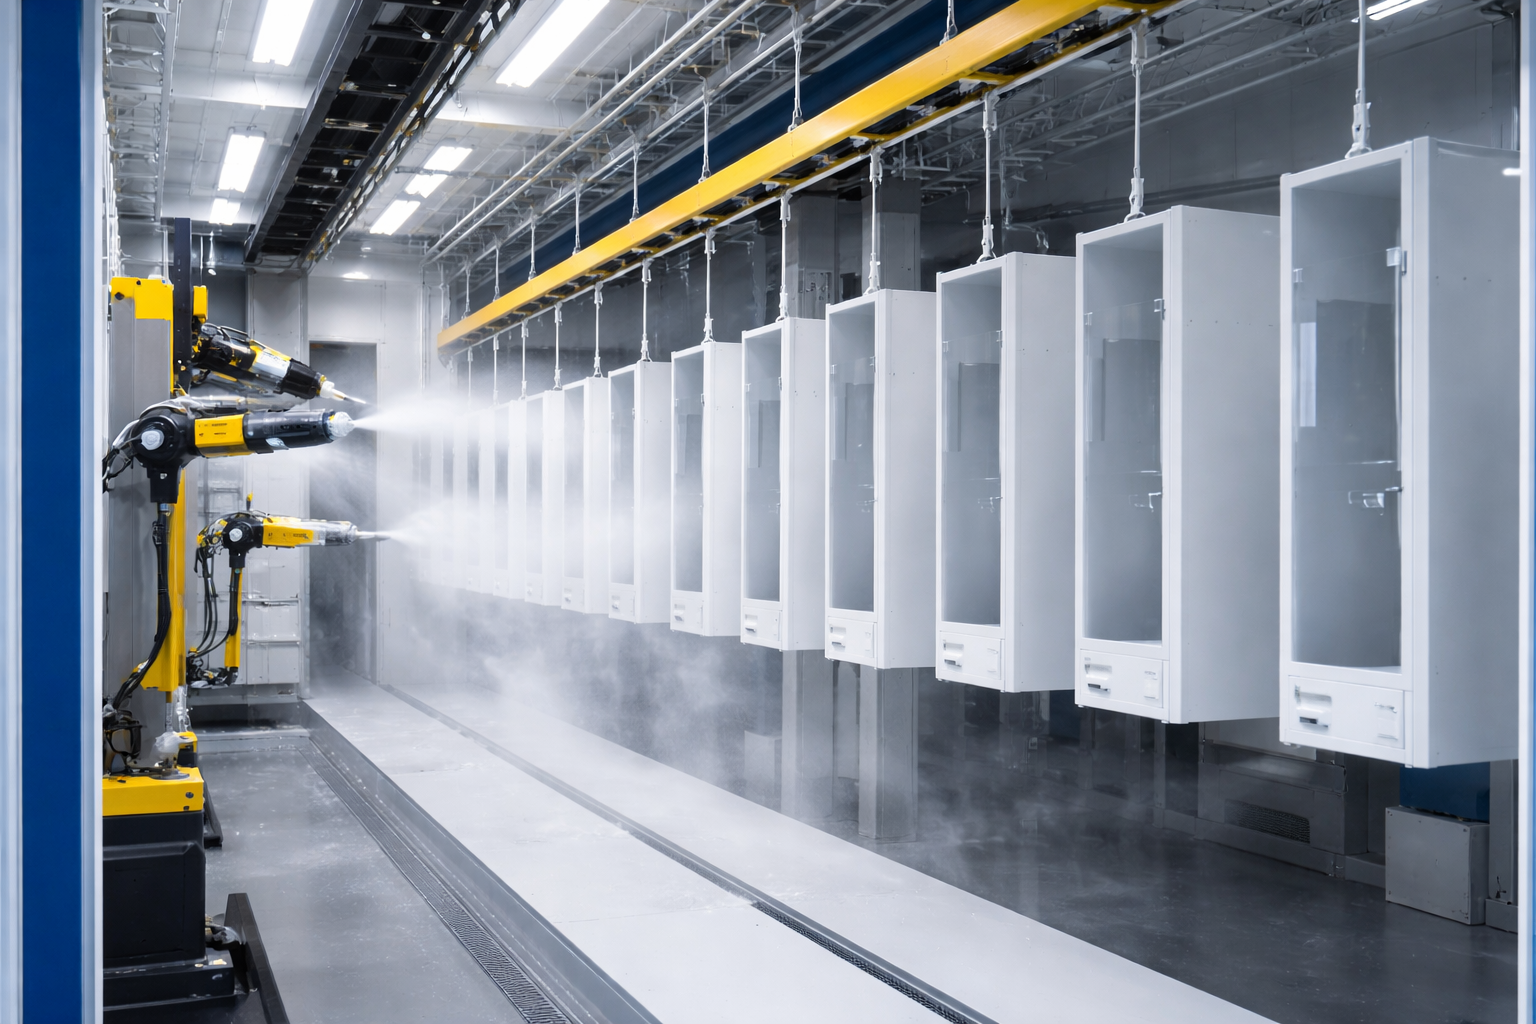
El proceso de aplicación electrostática implica cargar partículas de polvo seco para adherirse a un sustrato metálico conectado a tierra. Usamos una pistola de descarga en corona para impartir una fuerte carga negativa a las partículas de polvo cuando salen de la boquilla. Estas partículas cargadas siguen las líneas del campo electrostático hasta la parte conectada a tierra, envolviéndose alrededor de los bordes y adhiriéndose a la superficie. Los polvos termoplásticos se funden y fluyen sin cambios químicos, lo que permite volverlos a fundir si es necesario. Los polvos termoendurecibles, que dominan el mercado industrial, se reticulan químicamente durante el curado. La fase de curado térmico generalmente requiere un horno de horneado que funcione entre 350 °F y 400 °F. Durante esta fase, el polvo se funde, fluye en una película continua y sufre una reacción química para formar una red de polímero reticulado muy duradera.
Para ejecutar una aplicación exitosa de polvo seco, los operadores siguen una secuencia estricta de eventos:
Cargue las piezas en el sistema transportador conectado a tierra, asegurando un contacto sólido de metal con metal para una conexión a tierra adecuada.
Procese las piezas mediante un lavado químico de varias etapas para eliminar aceites, suciedad y óxidos.
Aplique un recubrimiento de conversión, como fosfato de hierro o circonio, para mejorar la adhesión y la resistencia a la corrosión.
Seque las piezas completamente en un horno de secado para evitar que la humedad interfiera con la aplicación electrostática.
Aplique el polvo seco usando pistolas de carga corona o tribo en un ambiente de cabina controlado.
Transfiera las piezas recubiertas al horno de curado, manteniéndolas a la temperatura máxima del metal especificada durante el tiempo de permanencia requerido.
Enfríe las piezas a temperatura ambiente antes de descargarlas y empaquetarlas.
La pintura líquida se basa en la atomización y aplicación de recubrimientos a base de solvente o agua mediante sistemas de pulverización sin aire, electrostáticos o HVLP (alto volumen y baja presión). El sistema de suministro de fluido bombea el recubrimiento líquido a la pistola rociadora, donde el aire comprimido o la alta presión del fluido rompen el líquido en finas gotas. El proceso de curado y secado implica la evaporación de agua o disolventes portadores volátiles, seguida de una reticulación química. Esto ocurre a menudo a temperaturas ambiente o niveles de horneado bajos por debajo de 180 °F. Los poliuretanos y epoxis de dos componentes (2K) requieren la mezcla precisa de una resina base y un catalizador endurecedor justo antes de la aplicación, lo que inicia una reacción química que cura la película.
El proceso de aplicación de líquidos requiere una gestión cuidadosa de la dinámica de fluidos y las condiciones ambientales:
Prepare la superficie mediante abrasión mecánica o limpieza química para garantizar un perfil de anclaje adecuado.
Mezcle los componentes del recubrimiento con precisión, respetando estrictos tiempos de inducción y limitaciones de vida útil.
Ajuste la presión del fluido, la presión del aire de atomización y el patrón de abanico en el equipo de aspersión para lograr el tamaño de gota deseado.
Aplique una capa de imprimación para mejorar la adhesión y proporcionar una barrera contra la corrosión.
Deje que la imprimación se seque, dejando que los solventes se evaporen hasta que la superficie esté pegajosa pero no mojada.
Aplique la capa superior en varias pasadas finas para crear el espesor de película seca requerido sin provocar corrimientos ni hundimientos.
Cure las piezas en un ambiente ambiente o en un horno de cocción a baja temperatura, monitoreando la humedad y el flujo de aire para evitar que el solvente explote o se ruborice.
Evaluamos la resistencia al impacto, la resistencia a la tracción, la flexibilidad y la resistencia a las astillas y rayones en condiciones industriales de alto tráfico. El proceso de reticulación térmica de El recubrimiento en polvo generalmente produce un acabado de una sola capa más espeso, resistente y resistente que los sistemas líquidos de múltiples capas. Esto lo hace muy adecuado para maquinaria pesada, componentes estructurales y partes de bajos de automóviles. El alto peso molecular de la matriz polimérica reticulada proporciona una resistencia excepcional a la abrasión mecánica. Las pinturas líquidas, en particular los poliuretanos de dos componentes de alta gama, ofrecen una excelente flexibilidad y resistencia química, pero generalmente requieren varias capas para lograr la misma estructura de película y resistencia al impacto que una sola capa de polvo seco.
Debe evaluar el rendimiento frente a la degradación de los rayos UV, la entrada de humedad, la niebla salina y las fluctuaciones extremas de temperatura. El pretratamiento químico, como los recubrimientos de conversión de hierro o fosfato de zinc, y las imprimaciones ricas en zinc desempeñan un papel fundamental para maximizar la resistencia a la corrosión en ambos procesos. La preparación adecuada de la superficie no es negociable para el rendimiento en el campo a largo plazo. Los polvos de poliéster ofrecen una excelente resistencia a los rayos UV para aplicaciones en exteriores, mientras que los polvos epóxicos brindan una resistencia química y a la corrosión superior para ambientes interiores o subterráneos. Los poliuretanos alifáticos líquidos siguen siendo el estándar de oro para la retención extrema del brillo UV en aplicaciones aeroespaciales y marinas, superando a los polvos de poliéster estándar en estabilidad del color a largo plazo.
La pintura líquida sigue siendo superior para materiales no metálicos sensibles al calor como compuestos, fibra de vidrio, plásticos, madera y aleaciones de bajo punto de fusión que no pueden sobrevivir a altas temperaturas de curado. No se puede someter una carcasa de plástico ABS estándar a un horno de curado a 400 °F sin que se produzca una deformación catastrófica. Los recubrimientos líquidos se curan a temperatura ambiente o a baja temperatura de horneado, lo que los convierte en la única opción viable para estos sustratos. Sin embargo, los avances en los polvos de curado UV y de bajo curado están ampliando la compatibilidad con maderas diseñadas como el MDF y plásticos específicos resistentes al calor. Estos polvos especializados curan a temperaturas tan bajas como 250 °F o utilizan luz ultravioleta para iniciar la reacción de reticulación, evitando la necesidad de calentamiento de alta masa térmica.
El efecto jaula de Faraday es una limitación importante en la aplicación de polvo seco. Los campos electrostáticos evitan que el polvo seco penetre en huecos profundos, esquinas internas y geometrías intrincadas. Las partículas cargadas son atraídas hacia la superficie conectada a tierra más cercana, acumulándose en los bordes y dejando las cavidades internas al descubierto. Los operadores deben ajustar manualmente la configuración de la pistola, reducir el voltaje y cambiar los caudales de polvo para forzar el ingreso del material a estas áreas, lo que a menudo resulta en una formación de película desigual. La pintura líquida sobresale al recubrir cámaras interiores complejas, espacios reducidos y soldaduras estructurales muy complejas donde la repulsión electrostática no es un factor. Las gotas de líquido atomizadas dependen de la dinámica de fluidos y la presión del aire en lugar de la atracción electrostática, lo que les permite penetrar profundamente en geometrías complejas.
Característica |
Recubrimiento en polvo |
Pintura liquida |
|---|---|---|
Espesor típico de la película |
2,0 - 4,0 mils (una sola capa) |
0,5 - 2,0 mils (por capa) |
Temperatura de curado |
350°F - 400°F |
Ambiente a 180°F |
Eficiencia de transferencia |
Hasta 95% (con recuperación) |
30% - 60% |
Efecto jaula de Faraday |
Alta susceptibilidad |
Ninguno |
Compatibilidad del sustrato |
Metales, aleaciones de alta temperatura. |
Metales, plásticos, madera, composites. |
Analice cuidadosamente las tasas de utilización de materiales. El exceso de pulverización de polvos secos se puede capturar, recuperar y reciclar nuevamente al sistema de alimentación, lo que produce hasta un 95 % de eficiencia de transferencia total. Utilizamos separadores ciclónicos y colectores de cartucho para filtrar el exceso de pulverización del aire de escape de la cabina, devolviendo el polvo utilizable a la tolva de fluidización. Compare esto con el exceso de pintura líquida, que se pierde permanentemente como residuo sólido o líquido peligroso, lo que reduce la eficiencia de transferencia efectiva entre un 30% y un 60%. La incapacidad de recuperar el exceso de líquido aumenta significativamente las tasas de consumo de material y genera volúmenes sustanciales de desechos peligrosos que requieren protocolos de eliminación especializados.
Compare el rendimiento rápido y predecible de los sistemas de polvo seco. El enfriamiento para manipular toma de 10 a 20 minutos después del curado y no requiere tiempo de evaporación del solvente. Una vez que la pieza sale del horno y alcanza la temperatura ambiente, está completamente curada y lista para su montaje o embalaje inmediato. Esto contrasta marcadamente con las ventanas de secado prolongado, tapajuntas multicapa y curado ambiental requeridas para las líneas de pintura líquida. Los recubrimientos líquidos pueden sentirse secos al tacto en unas horas, pero a menudo requieren días o semanas para lograr un curado químico completo y la máxima dureza. Esta ventana de curado extendida crea importantes cuellos de botella en la producción y requiere áreas de preparación masivas para las piezas que esperan curar.
Evalúe la facilidad con la que cada sistema se integra en líneas de producción con cinta transportadora totalmente automatizadas utilizando reciprocadores o pulverizadores robóticos. Las líneas automatizadas de polvo seco generalmente requieren menos intervención manual una vez calibradas en comparación con las complejas configuraciones de pulverización de líquidos. Programamos reciprocadores para aplicar una película consistente en grandes superficies planas, confiando en operadores de retoque manual solo para geometrías complejas. Los sistemas líquidos requieren un control constante de la viscosidad del fluido, las relaciones de reducción de disolventes y la presión del aire de atomización. Los requisitos de mano de obra para retoques manuales, limpieza de cabinas y capacitación de operadores son significativamente mayores para las líneas de líquidos debido a la complejidad de la dinámica de fluidos y la naturaleza peligrosa de los materiales.
Las estrictas regulaciones de calidad del aire locales, EPA y REACH rodean a los compuestos orgánicos volátiles (VOC) y los contaminantes atmosféricos peligrosos (HAP) en las operaciones de pintura líquida a base de solventes. Debe realizar un seguimiento de cada galón de solvente rociado e informar las emisiones a las agencias reguladoras. Exceder los límites permitidos de VOC resulta en multas severas y posibles cierres de instalaciones. El polvo seco evita la gran mayoría de las restricciones de COV y HAP, simplificando los requisitos de permisos ambientales, informes de emisiones y sistemas de filtración de aire. Debido a que los polvos secos no contienen disolventes portadores, prácticamente no emiten COV durante la aplicación y el curado, lo que los convierte en la opción preferida para instalaciones que operan en zonas de estricto cumplimiento ambiental.
Compare las preocupaciones sobre la toxicidad entre los dos métodos. La exposición a disolventes de pintura líquidos altamente peligrosos, como los isocianatos en las pinturas de poliuretano, plantea graves riesgos para la salud, incluida la sensibilización respiratoria y el daño neurológico. Los operadores deben usar respiradores con suministro de aire y trajes Tyvek de cuerpo completo para evitar la exposición. Las cabinas de polvo seco presentan principalmente riesgos de inhalación mecánica de polvo. Si bien los operadores deben usar respiradores para partículas para evitar la inhalación del fino polvo plástico, la toxicidad química es significativamente menor que la de los líquidos a base de solventes. Debe implementar programas rigurosos de vigilancia médica para los operadores de pulverización líquida, mientras que los operadores de polvo seco requieren protección respiratoria estándar y protocolos básicos de higiene.
Analizar los riesgos de las instalaciones con respecto al almacenamiento y manejo de materiales. El almacenamiento de solventes altamente inflamables y desechos de pintura líquida requiere salas de mezcla a prueba de explosiones, sistemas especializados de extinción de incendios y un estricto cumplimiento de los protocolos de conexión a tierra para evitar la ignición por descarga estática. La gestión de los riesgos de seguridad del polvo combustible en líneas de recuperación requiere un estricto cumplimiento de NFPA 654 y NFPA 33. Instalamos paneles de ventilación contra explosiones en colectores de polvo e implementamos rigurosos protocolos de limpieza para evitar la acumulación de polvo en superficies horizontales. Si bien el polvo combustible presenta un grave riesgo de deflagración, generalmente presenta un menor riesgo de incendio continuo que los solventes volátiles, que pueden emitir vapores inflamables a temperatura ambiente.
Desglose la alta inversión inicial en infraestructura requerida para una línea comercial de polvo seco. Esto incluye lavadoras de pretratamiento químico de múltiples etapas, equipos de aplicación electrostática, sistemas de cabina de recuperación y hornos de convección de alta temperatura. Necesita un espacio enorme y importantes caídas de servicios eléctricos y de gas natural para soportar los hornos de curado y los quemadores de la línea de lavado. Compare esto con la barrera de entrada de infraestructura inicial más baja para las cabinas de pintura líquida estándar y los sistemas de suministro de fluidos. Una operación básica de pulverización de líquido requiere sólo una cabina de extracción, un compresor de aire y un equipo de pulverización estándar, lo que hace que sea mucho más fácil de integrar en una instalación existente con capacidad de servicios públicos limitada.
Analizar los insumos operativos en curso y el consumo de recursos. Considere el consumo de energía, comparando hornos de alta temperatura a gas con sistemas de ventilación por extracción continuos de alto volumen para la extracción de solventes líquidos. Los hornos de polvo seco consumen enormes cantidades de gas natural para mantener temperaturas de 400°F. Sin embargo, las cabinas de pulverización líquida requieren enormes unidades de reposición de aire para calentar el aire de reemplazo que ingresa a la instalación para reemplazar los vapores de solvente agotados. Compare las tasas de utilización de materiales con espesores de película seca objetivo equivalentes y evalúe el volumen de desechos peligrosos generados. Los sistemas líquidos generan lodos, solventes gastados y filtros contaminados que requieren manejo y eliminación especializados, lo que agrega importantes cargas operativas continuas.
Resuma cómo las producciones de gran volumen amortizan rápidamente los altos requisitos de configuración inicial de las líneas de polvo seco. La recuperación de materias primas, menores requisitos de mano de obra y menores volúmenes de eliminación de residuos contribuyen a un modelo de producción altamente eficiente cuando el rendimiento aumenta significativamente. Si utiliza miles de piezas idénticas por turno, la capacidad de recuperar el 95 % del exceso de pulverización y eliminar la eliminación de residuos peligrosos hace que el proceso de polvo seco sea increíblemente eficiente. Por el contrario, si ejecuta lotes de bajo volumen y altamente personalizados con cambios de color constantes, el proceso líquido ofrece mayor flexibilidad y menores cargas de cambio.
Resuelva un inconveniente operativo importante: la dificultad de ejecutar reparaciones puntuales localizadas y sin fisuras en polvo curado. No se puede simplemente lijar un rasguño y mezclar polvo nuevo en el área circundante. Las altas temperaturas de curado requeridas arruinarán el acabado circundante. Compare el requisito típico de quitar y recubrir completamente una pieza con el simple lijado, difuminado y mezclado localizado posible con pintura líquida. Detalle la práctica de la industria de utilizar pinturas líquidas especializadas del mismo color para retoques menores en acabados en polvo seco. Para defectos importantes, debe utilizar decapantes químicos u hornos de combustión para eliminar completamente el polímero reticulado antes de comenzar el proceso de pretratamiento y aplicación desde cero.
La elección entre recubrimiento en polvo y pintura líquida depende de los requisitos del producto, el entorno de producción, las características del material y las expectativas de rendimiento a largo plazo. Al evaluar la durabilidad, la eficiencia de fabricación, el cumplimiento medioambiental y los costos del ciclo de vida, los fabricantes pueden seleccionar el proceso de acabado que ofrezca el mejor equilibrio entre calidad, productividad y valor.
DINGPRECISION se especializa en fabricación de metales de precisión, acabado de superficies y soluciones de fabricación personalizadas para una amplia gama de aplicaciones industriales. Con equipos de producción avanzados, equipos de ingeniería experimentados y estrictos sistemas de gestión de calidad, la empresa ofrece servicios confiables de fabricación y acabado que ayudan a los clientes a lograr una excelente calidad del producto y un rendimiento de fabricación constante.
Antes de seleccionar su proceso de acabado, considere lo siguiente:
Evalúe el material de su sustrato y el entorno operativo.
Compare la eficiencia de producción, la durabilidad del recubrimiento y los costos del ciclo de vida.
Verificar el cumplimiento ambiental y los requisitos de pruebas de calidad.
Asóciese con un fabricante experimentado que ofrezca capacidades integradas de fabricación y acabado.
R: No, no se recomienda aplicar polvo seco sobre pintura líquida existente. Las altas temperaturas de curado requeridas harán que la pintura líquida subyacente se ampolle, queme o se pele, arruinando el acabado. El sustrato debe ser completamente decapado hasta dejar el metal desnudo y pretratado adecuadamente antes de la aplicación.
R: Esto se debe al efecto jaula de Faraday. La carga electrostática utilizada para aplicar el polvo crea un campo magnético que repele las partículas de esquinas estrechas y huecos profundos, lo que dificulta lograr un recubrimiento uniforme en estructuras internas altamente complejas.
R: Sí, el requisito de infraestructura inicial para la pintura líquida es generalmente menor. Requiere equipos menos especializados, como hornos de curado de alta temperatura y cabinas de recuperación complejas, lo que lo convierte en un punto de entrada más accesible para operaciones con espacio y capacidad de servicios públicos limitados.
R: Los rayones menores generalmente se reparan con una pintura de retoque líquida especializada del mismo color. Debido a que el polvo curado no se puede mezclar o reparar fácilmente con más polvo, los daños importantes generalmente requieren quitar toda la pieza y volver a recubrirla.
R: Si bien las pinturas líquidas a base de solventes tienen altas emisiones de COV, las pinturas líquidas modernas a base de agua ofrecen importantes mejoras ambientales. Reducen drásticamente los COV y los HAP, lo que proporciona una alternativa más compatible cuando el curado a alta temperatura no es factible para el sustrato.


