
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-10 Origine : Site


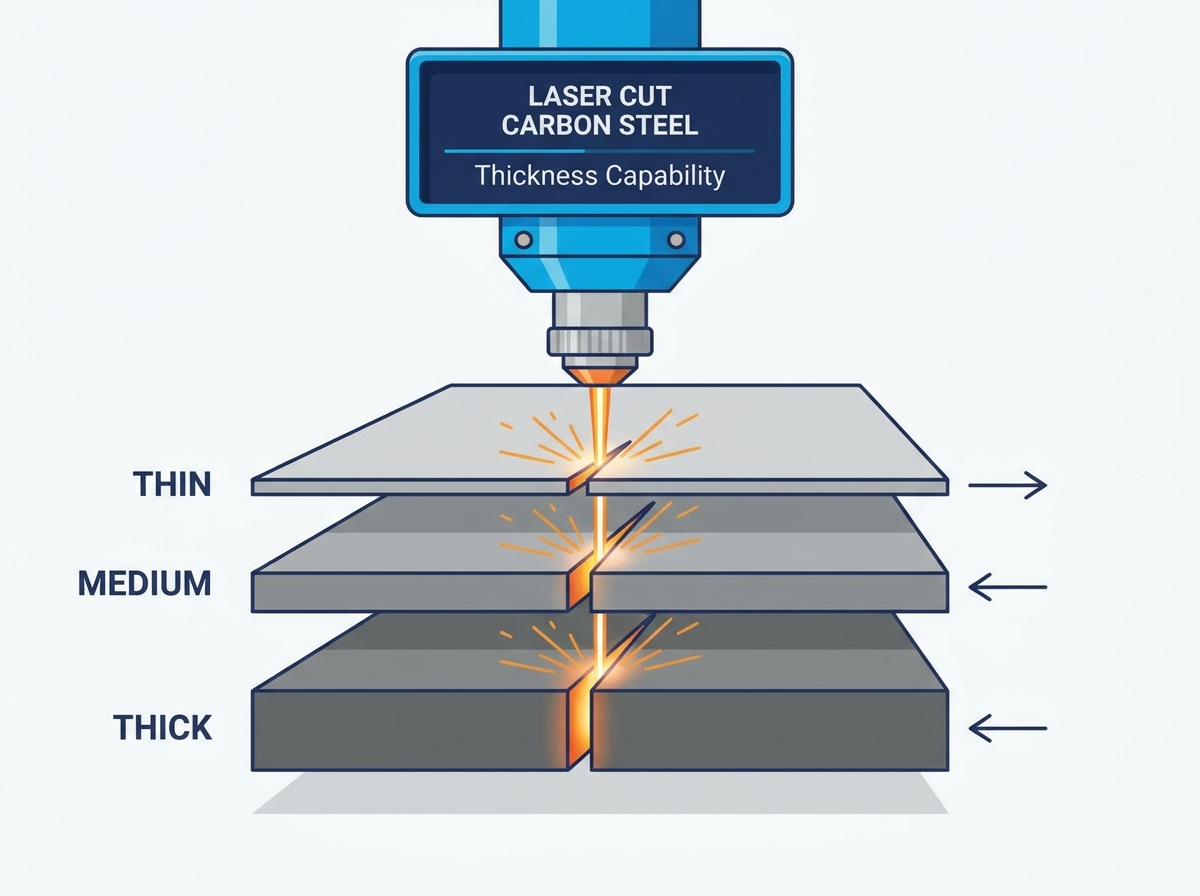
La découpe laser à fibre permet de traiter l'acier au carbone dans une large gamme d'épaisseurs. Cependant, l'épaisseur maximale dépend de la puissance du laser, de la qualité de l'acier, du gaz d'assistance, de la configuration de la machine et de la qualité des bords requise. Une machine capable de séparer une plaque épaisse peut ne pas être en mesure de la couper de manière cohérente à une vitesse de production acceptable.
Pour les fabricants, la question clé n’est pas seulement de savoir quelle épaisseur un laser à fibre peut couper, mais aussi de savoir s’il peut répondre aux tolérances dimensionnelles, aux exigences de qualité des bords, aux objectifs de production et aux attentes en matière de coûts.
Ce guide explique les principaux facteurs qui déterminent l'épaisseur de coupe de l'acier au carbone et comment évaluer un processus de découpe laser pour une production réelle.
Points clés à retenir :
Une puissance laser plus élevée augmente généralement la capacité de découpe et peut améliorer la productivité sur des plaques plus épaisses.
L'oxygène est couramment utilisé pour l'acier au carbone car sa réaction avec l'acier chaud ajoute de l'énergie au processus de coupe.
L'azote peut aider à produire des bords moins oxydés, mais son adéquation dépend de l'épaisseur, de la puissance, de la pression du gaz et du coût.
L'épaisseur de séparation maximale n'est pas la même chose qu'une épaisseur de production fiable.
Le meilleur choix d’équipement dépend du coût total par pièce, et non de la seule puissance.

Table des matières
Il n’existe pas d’épaisseur maximale unique qui s’applique à chaque machine de découpe laser fibre. La capacité de coupe dépend de plusieurs facteurs agissant ensemble.
Une puissance laser plus élevée permet généralement à plus d’énergie d’atteindre la zone de coupe. Cela peut augmenter l’épaisseur maximale qu’une machine peut séparer et améliorer la vitesse de coupe dans une plage de fonctionnement appropriée.
Cependant, la puissance seule ne garantit pas une coupe nette. La tête de coupe, la position focale, la buse, le système d'alimentation en gaz, l'état de la machine et la surface du matériau affectent également les performances.
Différentes qualités d'acier au carbone peuvent réagir différemment aux mêmes paramètres de coupe. La composition de l'alliage, la calamine de la surface, la rouille, la planéité et la consistance du matériau peuvent affecter le processus de coupe.
Pour les applications exigeantes, confirmez la nuance et l'épaisseur exactes de l'acier auprès du fournisseur de découpe plutôt que de vous fier à une spécification générique de l'acier au carbone.
L'oxygène et l'azote prennent en charge différentes stratégies de coupe. L'oxygène est couramment utilisé lors de la découpe de tôles d'acier au carbone, car sa réaction avec l'acier chauffé apporte une chaleur supplémentaire. L'azote peut être sélectionné lorsqu'il est important de réduire l'oxydation sur le bord coupé.
Le gaz approprié dépend de la finition requise, de l’épaisseur de la plaque, de la pression et du débit disponibles ainsi que des coûts d’exploitation.
Une plaque peut être séparée avec succès mais présenter encore de fortes scories, des stries visibles ou une conicité excessive. Ces conditions peuvent créer des travaux supplémentaires de meulage, d’usinage ou d’ajustement.
Définissez la qualité des bords et la tolérance dimensionnelle acceptables avant de comparer les spécifications de la machine.
La puissance du laser est un point de départ important, mais les valeurs d'épaisseur doivent être traitées comme des valeurs de référence spécifiques à l'équipement plutôt que comme des garanties universelles.
Plage de puissance du laser |
Objectif d'évaluation typique |
Que vérifier |
|---|---|---|
1 à 4 kW |
Feuille fine et fabrication légère à moyenne |
Vitesse de coupe, qualité des bords et épaisseur supérieure pratique |
6 à 15 kW |
Gamme de production plus large, y compris des tôles plus lourdes |
Paramètres de coupe, demande de gaz et qualité stables à l'épaisseur cible |
20 kW et plus |
Applications à haut débit ou exigeantes sur plaques épaisses |
Spécifications de la machine, infrastructure, coûts d'exploitation et résultats de coupe d'échantillons |
Ces gammes constituent un cadre de sélection général et non un tableau d’épaisseur garantie. L'épaisseur maximale utilisable varie selon le modèle de machine, le matériau, le gaz d'assistance et les exigences de qualité. Demandez toujours le tableau de coupe vérifié par le fabricant pour la machine et le processus spécifiques.
Pour le contexte, DINGPRECISION décrit son équipement de découpe laser interne et ses capacités de traitement de l'acier au carbone sur son page officielle des services de fabrication de tôle . Pour un projet de production, confirmez l’épaisseur, la tolérance et l’état des bords requis directement auprès du fournisseur.
Le gaz d'assistance affecte les performances de coupe, l'état des bords et le coût total de traitement. Il doit être sélectionné en fonction des exigences de la pièce finie.
L'oxygène réagit avec l'acier chauffé et génère de la chaleur supplémentaire. Cette réaction permet de couper de l'acier au carbone plus épais dans des conditions appropriées.
Les avantages potentiels comprennent :
Découpe efficace de tôles d'acier au carbone sur une gamme d'épaisseurs.
Dépendance réduite à l’énergie laser seule pour soutenir le processus de découpe.
Convient aux applications où un bord oxydé est acceptable ou peut être retiré lors de la finition.
Le principal compromis est que l’oxycoupage crée une couche d’oxyde sur le bord coupé. Si la pièce doit être soudée ou revêtue, la préparation de surface requise doit être incluse dans le plan de production.
L'azote est couramment utilisé lorsque l'oxydation doit être réduite. Il permet d'éliminer la matière en fusion tout en limitant la réaction entre l'acier chaud et l'oxygène de l'air ambiant.
Les avantages potentiels comprennent :
Moins d’oxydation sur le bord coupé dans des conditions appropriées.
Travail réduit d’élimination des oxydes pour les applications nécessitant un bord propre.
Avantages potentiels pour la finition en aval lorsque le processus est correctement spécifié.
La découpe à l’azote peut nécessiter un débit et une pression de gaz élevés. Sur l'acier au carbone épais, l'épaisseur réalisable et l'avantage économique doivent être confirmés pour la machine spécifique.
L’air comprimé sec et filtré peut être une option pour certaines applications d’acier au carbone plus mince. Son adéquation dépend de la puissance du laser, de la qualité de l'air, des paramètres de découpe et du niveau d'oxydation acceptable.
Il ne faut pas supposer que l’air égale les performances de l’oxygène ou de l’azote dans toutes les épaisseurs. Testez les exigences réelles en matière de matériaux et de pièces avant de les sélectionner pour la production.
Gaz d'assistance |
Principale caractéristique du processus |
Considération principale |
|---|---|---|
Oxygène |
Ajoute de la chaleur grâce à une réaction d'oxydation |
L'élimination de l'oxyde peut être nécessaire |
Azote |
Aide à limiter l'oxydation au niveau du bord coupé |
Consommation de gaz et épaisseur réalisable |
Air comprimé |
Utilise un mélange de gaz facilement disponible |
Exigences en matière de qualité de l'air et de finition des bords |

Deux limites différentes comptent lors de l’évaluation d’un laser à fibre.
L'épaisseur maximale de séparation est la plus grande épaisseur qu'une machine peut séparer dans des conditions spécifiques. Le bord résultant peut nécessiter un nettoyage important et la vitesse de coupe peut être trop lente pour une production régulière.
L'épaisseur de production pratique est l'épaisseur que la machine peut traiter à plusieurs reprises tout en respectant la qualité des bords, la tolérance dimensionnelle, le temps de cycle et l'objectif de coût requis.
Le deuxième chiffre est généralement plus utile pour la sélection de l'équipement.
Avant d'accepter une réclamation d'épaisseur maximale, demandez au fournisseur des détails sur :
La qualité exacte de l'acier et l'épaisseur de la tôle.
Le gaz d'assistance, la pression du gaz et le débit requis.
Vitesse de coupe et méthode de perçage.
Cône des bords, scories et état de surface.
Tolérance dimensionnelle et répétabilité.
La quantité d'ébavurage ou autre post-traitement requis.
Demander un échantillon de coupe en utilisant votre propre matériau et dessin est plus fiable que de comparer uniquement les spécifications principales.
À mesure que l’épaisseur augmente, maintenir une coupe stable peut devenir plus difficile. Plusieurs problèmes méritent une attention particulière lors de la validation du processus.
Les scories sont des matériaux qui se resolidifient le long du bord coupé, souvent près du bas de la plaque. Cela peut résulter de paramètres de coupe inappropriés, d'une élimination de la matière fondue inefficace ou d'un fonctionnement en dehors de la plage de processus stable de la machine.
Les scories importantes peuvent nécessiter un meulage ou un ébavurage. Incluez cette main d'œuvre dans le calcul du coût par pièce.
Les stries sont des lignes visibles sur la surface coupée. Leur aspect dépend du procédé de découpe et peut devenir plus prononcé lorsque le procédé n'est pas bien adapté à l'épaisseur du matériau.
Si le bord est utilisé pour un assemblage de précision ou un usinage ultérieur, évaluez la surface finie par rapport aux exigences de dessin et de qualité.
Le faisceau laser et le processus de découpe peuvent produire une face découpée qui n'est pas parfaitement perpendiculaire à la surface de la plaque. La conicité et la variation dimensionnelle peuvent devenir plus importantes sur des matériaux plus épais.
Si les pièces contiennent des fentes de précision, des éléments de verrouillage ou des composants bien ajustés, testez la géométrie réelle plutôt que de vous fier uniquement à la précision de positionnement de la machine.
Pour plus de détails sur les performances dimensionnelles, voir DINGPRECISION Guide des tolérances de découpe laser.
Une machine plus puissante peut améliorer le débit, mais elle peut également nécessiter des investissements et une infrastructure de support plus importants. Évaluez le processus complet plutôt que la source laser seule.
Les facteurs de coût importants comprennent :
Électricité et refroidissement : Vérifiez les besoins électriques et la capacité de refroidissement de la machine.
Gaz d'assistance : Estimez la consommation de gaz et les coûts d'approvisionnement à l'épaisseur et au volume de production prévus.
Consommables et maintenance : incluent les buses, les fenêtres de protection, les inspections optiques et l'entretien de routine.
Expérience de l'opérateur : La stabilité de la découpe de tôles épaisses dépend de la sélection correcte des paramètres et de la surveillance du processus.
Transformation secondaire : prise en compte du meulage, de l'élimination des oxydes, de l'usinage, de l'inspection et des rebuts.
Utilisation de la machine : un système haute puissance peut ne pas être économique si les travaux sur tôles épaisses sont peu fréquents.
La comparaison la plus utile est le coût total par pièce acceptée, y compris le temps machine, le gaz, la main d'œuvre, la maintenance et la finition.
La découpe laser fibre n'est pas automatiquement le meilleur choix pour chaque travail de tôle épaisse.
Le découpage au plasma peut être intéressant pour des pièces structurelles plus épaisses lorsque la tolérance et la finition des bords requises peuvent être obtenues de manière économique. L'adéquation réelle dépend de l'épaisseur de la plaque, de la géométrie de la pièce, des exigences de qualité et du volume de production.
La découpe au jet d'eau peut être adaptée lorsque l'application impose des limites strictes aux changements liés à la chaleur ou lorsque le matériau n'est pas adapté à la découpe thermique. Cela peut également être utile pour certains matériaux et géométries difficiles à traiter avec un laser.
Comparez les technologies en utilisant les mêmes dessins de pièces, matériaux, tolérances, quantités de production et exigences de finition. Le temps de découpe machine le plus court ne produit pas toujours le coût de pièce finie le plus bas.
Utilisez la liste de contrôle suivante avant de sélectionner une machine ou un fournisseur de fabrication :
Identifiez la nuance d'acier au carbone et la gamme complète d'épaisseurs de tôle.
Définissez la tolérance requise et l’état de coupe acceptable.
Confirmez si des bords sans oxyde sont nécessaires pour le soudage, le revêtement ou l'assemblage.
Demandez des données de coupe vérifiées pour la machine exacte et le gaz d'assistance.
Exécutez un échantillon de coupe et inspectez les scories, la conicité, la rugosité et la précision dimensionnelle.
Comparez les coûts de gaz, d'électricité, de consommables, de main d'œuvre et de finition.
Confirmez que le fournisseur peut répondre à votre volume de production de manière cohérente.
Pour les projets OEM et tôlerie, DINGPRECISION fournit services intégrés de découpe au laser et de fabrication de tôles . Partagez vos exigences en matière de dessin, de qualité de matériau, d'épaisseur et de qualité pour confirmer la faisabilité du processus et demandez un devis spécifique au projet via le page de contact officielle.
L’épaisseur qu’un laser à fibre peut couper dans l’acier au carbone ne dépend pas seulement de la puissance du laser. La qualité du matériau, le gaz d'assistance, la configuration de la machine, la qualité des bords et les exigences de production affectent tous la limite pratique.
L'épaisseur maximale annoncée pour une machine doit être considérée comme un point de départ et non comme une garantie de production. Pour prendre une décision éclairée, validez le processus en utilisant vos besoins réels en matériaux et en pièces, puis comparez le coût total par pièce acceptée.
Il n’y a pas de maximum universel. L'épaisseur de coupe dépend de la puissance du laser, de la conception de la machine, de la qualité de l'acier, du gaz d'assistance et de la qualité des bords requise. Confirmez le tableau de découpe de la machine spécifique et demandez un échantillon de coupe.
L'oxygène est couramment utilisé pour l'acier au carbone car sa réaction avec l'acier chauffé ajoute de l'énergie au processus. L'azote peut être choisi lorsqu'une oxydation réduite est importante. Le meilleur choix dépend de l’épaisseur, des exigences de finition et des coûts d’exploitation.
L'épaisseur maximale fait généralement référence à la plus grande épaisseur qu'une machine peut séparer dans des conditions spécifiées. L'épaisseur de production est la plage dans laquelle elle peut couper de manière constante à la qualité, à la vitesse et au coût requis.
Des scories se forment lorsque le matériau fondu n’est pas retiré proprement et se solidifient le long du bord coupé. Les paramètres de coupe, les conditions du gaz d'assistance, la surface du matériau et la capacité de la machine peuvent tous y contribuer.
Fournissez la qualité de l'acier, l'épaisseur, le dessin, la tolérance, les exigences en matière de finition des bords et le volume de production. Demandez des données de processus vérifiées et un échantillon de coupe, puis évaluez la qualité et le coût total de traitement.
Demander un devis personnalisé pour un boîtier IP
Téléphone: +1 0757-26630312
E-mail: niewenhui@dingprecision.com
Site web: www.dingprecision.com


