
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-29 Origine : Site


Les opérations de fabrication de tôles équilibrent constamment la nécessité d’augmenter le débit de production et la nécessité de maintenir la flexibilité opérationnelle. Les responsables de la fabrication sont quotidiennement confrontés à des défis croissants dans l'atelier. La pénurie de soudeurs qualifiés limite la capacité, tandis que les clients exigent des tolérances plus strictes et s'attendent à une fabrication zéro défaut pour chaque lot. Relever ces défis nécessite de dépasser le simple débat entre l’homme et la machine. L'évaluation des méthodes de fabrication nécessite une approche stratégique basée sur les données, basée sur la composition des pièces, le volume de production et la qualité en amont. Intégration Le soudage robotisé modifie toute la dynamique de production, nécessitant une évaluation minutieuse de l’impact opérationnel à long terme et de l’état de préparation des installations.

Débit par rapport à la préparation : le soudage robotisé offre systématiquement des temps d'arc 2 à 3 fois plus rapides et permet des cycles de service continus 24h/24 et 7j/7, mais nécessite un ajustement rigoureux et reproductible des pièces et des fixations coûteuses pour fonctionner efficacement.
Avantage de flexibilité : le soudage manuel reste le choix supérieur pour la production à haut mélange et à faible volume (HMLV), la fabrication sur mesure et l'accès aux joints complexes où l'adaptabilité humaine et un contrôle « pratique » en temps réel sont requis.
Coûts de mise en œuvre cachés : le coût réel du soudage robotisé s'étend au-delà des dépenses d'investissement initiales, nécessitant des investissements dans la programmation, la maintenance et la précision en amont (découpe/pliage laser).
Alignement stratégique : la décision repose sur une évaluation stricte du volume de production, de la standardisation des pièces et du retour sur investissement à long terme plutôt que sur des mesures isolées du temps de cycle.
Table des matières
Une main-d’œuvre vieillissante a un impact considérable sur l’industrie manufacturière. Les soudeurs certifiés partent à la retraite plus rapidement que les nouveaux professionnels n’entrent dans le domaine, et cette rareté prolonge directement les délais de production. Les ateliers de fabrication ont du mal à honorer des commandes importantes dans des délais serrés lorsqu'ils ne peuvent pas assurer plusieurs équipes. Les contraintes de capacité obligent les responsables de fabrication à évaluer sérieusement l’automatisation. Maintenir la production nécessite de nouvelles stratégies lorsque le capital humain fait défaut. Les systèmes automatisés offrent une voie pour stabiliser les calendriers de production. S'appuyer uniquement sur le travail manuel introduit des goulots d'étranglement imprévisibles dans le pipeline de fabrication, en particulier lorsqu'un seul opérateur clé se déclare malade ou part pour un atelier concurrent.
Pour lutter contre cela, les établissements doivent examiner leur arriéré actuel et identifier les pièces qui restent dans la file d'attente le plus longtemps. Il s’agit souvent de composants répétitifs et volumineux qui nécessitent des mains expertes. En transférant ces pièces spécifiques vers une cellule automatisée, vous libérez vos artisans expérimentés pour qu'ils puissent s'attaquer aux assemblages complexes et de grande valeur qui nécessitent réellement leur expertise. Cette réaffectation stratégique de la main-d’œuvre permet aux magasins modernes de survivre à la pénurie de talents.
La fabrication moderne de tôles est soumise à des exigences de qualité strictes. Les secteurs de l’aérospatiale, de l’automobile et des boîtiers médicaux exigent une précision absolue. Les critères de réussite de tout procédé de soudage ne sont pas négociables. Les joints nécessitent une pénétration constante et une porosité minimale. Un apport de chaleur contrôlé est essentiel pour éviter la déformation des matériaux de faible épaisseur comme l'acier inoxydable de calibre 16 ou l'aluminium. Tout écart compromet l’intégrité structurelle de l’assemblage final.
Les mandats d’assurance qualité poussent les installations de fabrication à adopter des processus hautement reproductibles. Le respect de ces normes strictes dicte le choix de la méthodologie de soudage. Lorsqu’un châssis de dispositif médical nécessite une couture continue, étanche et sans brûlure, la marge d’erreur est inexistante. Vous avez besoin d'un processus qui fournit exactement le même apport de chaleur et la même vitesse de déplacement sur la pièce numéro un que sur la pièce numéro mille.
Le soudage manuel MIG (GMAW) et TIG (GTAW) constitue l'épine dorsale des environnements de fabrication actuels. Ces processus reposent entièrement sur l’ingéniosité humaine et le retour tactile. Les opérateurs utilisent la manipulation des flaques d'eau en temps réel pour compenser les incohérences matérielles. Un soudeur qualifié ajuste intuitivement la vitesse de déplacement et l’angle de la torche. Ils lisent le bain de soudure et réagissent instantanément aux changements de conditions d'écartement.
Cette adaptabilité rend le soudage manuel indispensable pour les tâches complexes et variables. L’expertise humaine comble le fossé lorsque les processus en amont produisent des pièces imparfaites. Si un opérateur de presse plieuse plie légèrement une bride, un soudeur humain peut combler cet écart en tissant la torche ou en ajustant le dépassement du fil. Ils sentent la chaleur rayonnante du métal de base et savent exactement quand relâcher la pédale pour éviter une éruption.
Les systèmes de soudage industriels automatisés se composent de bras articulés, de sources d’alimentation, de dévidoirs et de contrôleurs. Ces systèmes font passer le processus de variables contrôlées par l'homme à des paramètres programmables. Les opérateurs définissent la vitesse de déplacement, la tension, la vitesse d'alimentation du fil et l'angle de la torche via le code. La machine exécute ces instructions avec une fidélité absolue.
Exécution Le soudage robotisé élimine les variations physiques inhérentes au travail manuel. La précision programmable garantit que chaque soudure correspond parfaitement à la ligne de base établie. Cette automatisation fixe excelle dans les environnements de production hautement standardisés. Une fois connecté, le système ne déviera pas, garantissant que la zone affectée par la chaleur reste uniforme sur des milliers de cycles.
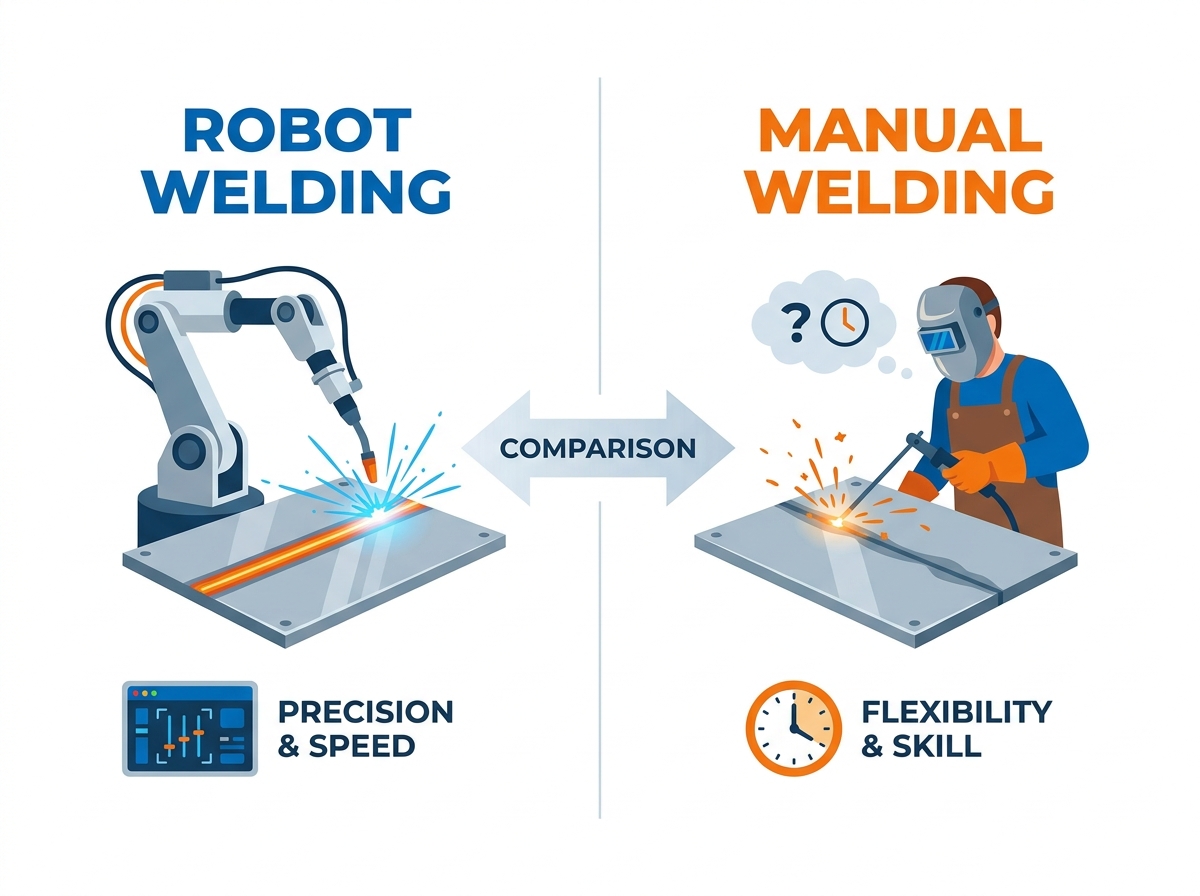
Les systèmes automatisés offrent un multiplicateur de vitesse significatif. Ils atteignent un temps d'arc continu 2 à 3 fois plus rapide que celui des opérateurs humains. Les machines ne subissent pas de fatigue de l’opérateur. Ils maintiennent des vitesses de déplacement maximales tout au long du quart de travail. Les cycles de service continus redéfinissent les capacités de production. Les cellules automatisées offrent un potentiel de fabrication continu 24 heures sur 24 et 7 jours sur 7, « sans interruption ».
Le travail posté humain est confronté à des limites physiques strictes. Les temps de cycle de soudage manuel doivent tenir compte du repositionnement, des périodes de repos et du nettoyage manuel des scories ou de l'élimination des projections. Lorsque vous mesurez le débit réel, vous devez examiner l’ensemble du changement, et non seulement une seule partie. Un humain peut souder un seul support aussi vite qu'une machine, mais il ne peut pas maintenir ce rythme pendant huit heures d'affilée sans pauses, étirements et ralentissements induits par la fatigue.
Métrique |
Soudage manuel |
Soudage automatisé |
|---|---|---|
Heure d'activation de l'arc |
20% - 30% |
75% - 85% |
Cohérence de la vitesse de déplacement |
Variable en fonction de la fatigue |
100% cohérent |
Cycle de service |
Limité par l'endurance humaine |
Capacité continue 24h/24 et 7j/7 |
Temps de configuration par pièce |
Faible (serrage modulaire) |
Élevé (luminaire personnalisé) |
L’équipement automatisé maintient parfaitement les angles de torche et les vitesses de déplacement exacts. Cette répétabilité conduit à une apparence uniforme des billes et à une pénétration prévisible. Les soudeurs manuels assurent une intervention en temps réel. Ils s’ajustent dynamiquement aux écarts à la volée. Les robots s'appuient sur une technologie avancée de suivi des coutures comme la vision laser ou la détection d'arc traversant pour corriger les écarts de trajectoire.
Les chemins préprogrammés ne peuvent pas corriger intuitivement les changements soudains de matériaux sans ces capteurs avancés. Le soudage manuel introduit intrinsèquement de la variabilité. Cela augmente le risque de soudure excessive et de brûlure sur les tôles fines. Les retouches ultérieures ont un impact négatif sur le calendrier de production. Si un opérateur manuel dépose trop de métal d'apport, quelqu'un d'autre doit passer vingt minutes à le broyer à ras. Les systèmes automatisés déposent la quantité exacte de fil requise, réduisant ainsi considérablement les temps de meulage et de finition après soudage.
Le soudage manuel offre une capacité inégalée à pivoter entre des pièces entièrement différentes. Les soudeurs effectuent une transition entre les matériaux et les configurations de joints sans aucun temps d'arrêt de programmation. Cette flexibilité domine les environnements à forte mixité et faible volume (HMLV). Les systèmes automatisés traditionnels présentent une rigidité significative dans ces contextes.
La programmation et les changements consomment de précieuses heures de production. Ces temps de configuration peuvent facilement annuler les gains de temps de cycle obtenus lors du soudage lui-même. L'adaptabilité reste l'argument le plus fort en faveur du maintien d'opérateurs humains qualifiés dans les ateliers de fabrication sur mesure. Si vous dirigez un atelier de travail dans lequel vous ne voyez jamais deux fois la même pièce, l'automatisation stricte restera inactive pendant que vos programmeurs auront du mal à suivre le rythme quotidien des pièces.
L'automatisation réduit considérablement l'exposition humaine aux environnements dangereux. Il isole les travailleurs des fumées de soudage, du rayonnement de l'arc, des étincelles et du stress thermique extrême. Le soudage manuel comporte des risques ergonomiques inhérents à long terme. Les opérateurs souffrent fréquemment de microtraumatismes répétés (RSI) dus à un positionnement inconfortable.
L’atténuation de ces risques améliore les mesures globales de sécurité des installations. Les cellules automatisées réduisent les obligations d'indemnisation des accidents du travail associées. La priorité donnée à la santé des opérateurs conduit souvent à la transition vers des solutions de fabrication automatisées. En plaçant l'opérateur à l'extérieur d'une cellule de sécurité pour charger et décharger les pièces, vous les retirez de la zone de danger immédiate, créant ainsi un environnement d'atelier plus propre et plus sûr.
Le point de défaillance le plus critique dans l’automatisation du soudage réside dans la présentation des pièces. Les robots ne peuvent pas facilement compenser un mauvais ajustement ou des écarts variables. Ils nécessitent un équipement de détection sophistiqué pour gérer les incohérences. La mise à niveau des processus en amont devient une nécessité absolue. Une découpe laser de précision et des presses plieuses CNC de haute précision doivent alimenter la cellule automatisée.
Des flans incohérents entraîneront la production de soudures défectueuses par le système automatisé. Garantir des tolérances strictes en amont nécessite une discipline opérationnelle importante et des mises à niveau des équipements. Si les courbures de votre presse plieuse actuelle varient de deux degrés d'une pièce à l'autre, votre cellule de soudage automatisée tombera en panne. Le robot soudera exactement là où il a été programmé pour souder, même si le joint est à un quart de pouce en raison d'un mauvais pli.
Les systèmes automatisés nécessitent un montage robuste et très précis. Ces fixations usinées sur mesure maintiennent les pièces en tôle selon des coordonnées exactes. Tout mouvement pendant le cycle ruine la pièce. Le développement de ces luminaires nécessite du temps et des ressources d’ingénierie. Le stockage d’appareils robotiques volumineux consomme un espace au sol précieux.
Les soudeurs manuels utilisent des systèmes de serrage modulaires et adaptables. Ils construisent rapidement des gabarits temporaires à l'aide d'outils d'atelier standard. Les exigences rigides de l’automatisation en matière d’outillage constituent une barrière importante à l’entrée pour de nombreux magasins. Vous devez concevoir des fixations qui non seulement maintiennent la pièce parfaitement immobile, mais qui fournissent également suffisamment d'espace pour que le col de la torche puisse accéder à chaque joint requis sans collision.
La mise en œuvre de l’automatisation modifie complètement le profil de main-d’œuvre requis. Les installations remplacent les soudeurs manuels par des programmeurs robotiques, des techniciens et du personnel de maintenance. Ces frais techniques nécessitent une formation spécialisée et un support continu. Le logiciel de programmation hors ligne (OLP) permet de réduire les temps d'arrêt.
Cependant, la programmation pendant l'apprentissage pour l'introduction de nouvelles pièces arrête toujours la production. La maintenance de l'équipement implique l'entretien de servos, de contrôleurs et de systèmes de distribution de câbles spécialisés. La charge technique passe de la dextérité manuelle au dépannage numérique et mécanique. Vous avez besoin de personnel qui comprend à la fois la physique d’un arc de soudage et la géométrie des coordonnées d’un bras robotique à six axes.
Certains profils opérationnels privilégient fortement l’expertise humaine. Les travaux de fabrication et de réparation sur mesure nécessitent une adaptabilité immédiate. Des géométries très complexes avec un accès limité à la torche défient les bras automatisés. Les environnements où la qualité des pièces en amont est incohérente doivent s’appuyer sur une intervention manuelle.
Des séries de production courtes qui ne justifient pas le temps de programmation nécessaire à l’automatisation.
Boutiques traitant des éléments architecturaux divers et uniques.
Opérations de réparation où l'état du matériau de base est inconnu ou fortement contaminé.
Assemblages nécessitant des soudures complexes et hors position à l’intérieur d’enceintes étanches.
Les méthodes manuelles offrent la flexibilité nécessaire pour relever les défis de fabrication quotidiens imprévisibles. Un artisan qualifié peut examiner un plan, saisir quelques pinces et assembler le premier article avant même qu'un programmeur ait fini d'importer le modèle CAO dans le logiciel de programmation hors ligne.
Des scénarios de production spécifiques rendent l’automatisation très avantageuse. La production à faible mix/grand volume (LMHV) maximise le retour sur le temps de programmation. Les longues séries de pièces standardisées bénéficient d’un temps d’arc continu. L’assemblage de jauges épaisses à fines nécessite un contrôle thermique précis et reproductible pour éviter toute distorsion.
Les opérations qui ont du mal à évoluer en raison de graves pénuries de main-d’œuvre doivent s’automatiser pour survivre. La fabrication de gros volumes de composants automobiles ou d’appareils électroménagers exige la cohérence que seuls les systèmes automatisés peuvent offrir. Si vous avez un contrat pour livrer cinq mille supports identiques chaque mois pendant les deux prochaines années, l’automatisation est la seule voie logique à suivre.
Le soudage collaboratif par robot (cobot) offre une solution hybride. Ces systèmes offrent des interfaces de programmation plus simples et nécessitent un encombrement réduit. Ils comblent le fossé entre la flexibilité manuelle et la cohérence robotique industrielle. Les opérateurs guident physiquement le bras du cobot pour enseigner rapidement les chemins de soudure.
Cet enseignement intuitif rend l’automatisation HMLV beaucoup plus viable. Les magasins à volume moyen et diversifié utilisent des cobots pour augmenter leur main d'œuvre existante. Les cobots gèrent des travaux répétitifs tandis que les soudeurs qualifiés se concentrent sur des assemblages complexes et personnalisés. Vous pouvez faire rouler un chariot cobot jusqu'à une lourde table de soudage, lui apprendre une simple soudure linéaire en cinq minutes et le laisser exécuter un lot de cinquante pièces pendant que l'opérateur prépare le travail suivant.
Le choix entre le soudage robotisé et le soudage manuel doit être basé sur votre volume de production, la complexité du produit, les exigences de qualité et les objectifs de fabrication à long terme. En évaluant l'état de préparation à l'automatisation, la stabilité du processus en amont et le retour sur investissement, les fabricants peuvent sélectionner la solution de soudage qui offre le meilleur équilibre entre efficacité, flexibilité et qualité du produit.
DINGPRECISION se spécialise dans la fabrication de tôles de précision, le soudage et les solutions de fabrication sur mesure pour des clients d'un large éventail d'industries. Soutenue par des équipements de fabrication de pointe, des équipes d'ingénierie expérimentées et des systèmes de contrôle qualité rigoureux, la société fournit des services de fabrication fiables qui aident les clients à améliorer l'efficacité de la production, à maintenir une qualité constante et à accélérer la livraison des projets.
Avant de décider de votre procédé de soudage, pensez à :
Évaluez votre volume de production et la standardisation de vos produits.
Évaluez la précision de découpe et de pliage en amont avant de mettre en œuvre l’automatisation.
Comparez les coûts d'exploitation, la productivité et les exigences de qualité à long terme.
Associez-vous à un fabricant de fabrication expérimenté qui fournit une assistance technique professionnelle et des solutions de fabrication évolutives.
R : Oui, les systèmes automatisés offrent des temps d'arc 2 à 3 fois plus rapides. Ils fonctionnent en continu sans fatigue. Cependant, la vitesse globale dépend fortement du temps de programmation et des changements de pièces. Les tirages courts peuvent en réalité prendre plus de temps en raison des exigences de configuration.
R : Les principaux inconvénients incluent l’exigence stricte d’un ajustement parfait des pièces et le manque de flexibilité pour les pièces personnalisées. Ils nécessitent également des connaissances spécialisées en programmation et un montage dédié et rigide pour chaque assemblage unique.
R : Non. Les systèmes automatisés augmentent la capacité de production. L'expertise humaine reste essentielle pour la programmation, la surveillance du système, le travail personnalisé complexe et le pointage initial des pièces avant le début des cycles automatisés.
R : Les espaces doivent généralement être contrôlés dans la moitié du diamètre du fil de soudage. Le dépassement de cette tolérance augmente considérablement le risque de brûlure ou de manque de fusion pendant le cycle automatisé.
R : Les robots industriels traditionnels rencontrent des difficultés dans les environnements HMLV en raison d'une surcharge de programmation importante. Cependant, les nouveaux systèmes de robots collaboratifs (cobots) proposent des méthodes d'enseignement intuitives, rendant l'automatisation HMLV de plus en plus viable.
R : Les systèmes automatisés contrôlent avec précision la vitesse de déplacement et l’apport de chaleur. Cette consistance réduit considérablement la zone affectée thermiquement (ZAT). Il minimise bien mieux le gauchissement que les techniques de soudage manuelles incohérentes.


