
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-29 Origen: Sitio


Las operaciones de fabricación de chapa metálica equilibran constantemente la necesidad de escalar el rendimiento de la producción con la necesidad de mantener la flexibilidad operativa. Los gerentes de fabricación enfrentan desafíos complejos diariamente en el taller. La escasez de soldadores cualificados restringe la capacidad, mientras que los clientes exigen tolerancias más estrictas y esperan una fabricación sin defectos en cada lote. Para abordar estos desafíos es necesario superar el simple debate entre hombre y máquina. La evaluación de los métodos de fabricación exige un enfoque estratégico basado en datos basado en la combinación de piezas, el volumen de producción y la calidad ascendente. Integrando Robot Welding cambia toda la dinámica de producción y requiere una evaluación cuidadosa del impacto operativo a largo plazo y la preparación de las instalaciones.

Rendimiento versus preparación: la soldadura robótica ofrece consistentemente tiempos de encendido del arco de 2 a 3 veces más rápidos y permite ciclos de trabajo continuos las 24 horas del día, los 7 días de la semana, pero exige un ajuste de piezas riguroso y repetible y accesorios costosos para funcionar de manera efectiva.
Ventaja de la flexibilidad: la soldadura manual sigue siendo la opción superior para la producción de alta mezcla y bajo volumen (HMLV), fabricación personalizada y acceso a juntas complejas donde se requiere adaptabilidad humana y control 'práctico' en tiempo real.
Costos de implementación ocultos: el costo real de la soldadura robótica se extiende más allá del CapEx inicial, lo que requiere inversiones en programación, mantenimiento y precisión ascendente (corte/doblado por láser).
Alineación estratégica: la decisión depende de una evaluación estricta del volumen de producción, la estandarización de piezas y el retorno de la inversión a largo plazo en lugar de métricas aisladas de tiempo de ciclo.
Tabla de contenido
El envejecimiento de la fuerza laboral tiene un gran impacto en la industria de la fabricación. Los soldadores certificados se jubilan más rápido de lo que ingresan nuevos profesionales al campo, y esta escasez extiende directamente los plazos de producción. Los talleres de fabricación luchan por cumplir con pedidos grandes dentro de plazos ajustados cuando no pueden dotar de personal a varios turnos. Las limitaciones de capacidad obligan a los gerentes de fabricación a evaluar seriamente la automatización. Mantener la producción requiere nuevas estrategias cuando el capital humano es insuficiente. Los sistemas automatizados ofrecen una vía para estabilizar los programas de producción. Depender únicamente del trabajo manual introduce cuellos de botella impredecibles en el proceso de fabricación, especialmente cuando un solo operador clave se reporta enfermo o se va a un taller de la competencia.
Para combatir esto, las instalaciones deben analizar su cartera de pedidos actual e identificar qué piezas permanecen en la cola por más tiempo. A menudo, se trata de componentes repetitivos y de gran volumen que ocupan manos expertas. Al trasladar estas piezas específicas a una celda automatizada, libera a sus comerciantes experimentados para que puedan abordar los ensamblajes complejos y de alto valor que realmente requieren su experiencia. Esta reasignación estratégica de mano de obra es la forma en que los talleres modernos sobreviven a la escasez de talento.
La fabricación moderna de chapa se realiza bajo estrictos requisitos de calidad. Los sectores aeroespacial, automovilístico y de armarios médicos exigen una precisión absoluta. Los criterios de éxito para cualquier proceso de soldadura no son negociables. Las juntas requieren una penetración constante y una porosidad mínima. El aporte de calor controlado es vital para evitar la deformación en materiales de calibre fino como el acero inoxidable de calibre 16 o el aluminio. Cualquier desviación compromete la integridad estructural del conjunto final.
Los mandatos de control de calidad impulsan a las instalaciones de fabricación a adoptar procesos altamente repetibles. El cumplimiento de estos estrictos estándares dicta la elección de la metodología de soldadura. Cuando el chasis de un dispositivo médico requiere una costura continua, a prueba de fugas y sin quemaduras, el margen de error es inexistente. Necesita un proceso que proporcione exactamente la misma entrada de calor y velocidad de desplazamiento en la pieza número uno que en la pieza número mil.
La soldadura manual MIG (GMAW) y TIG (GTAW) constituye la columna vertebral de los entornos de fabricación actuales. Estos procesos dependen enteramente del ingenio humano y la retroalimentación táctil. Los operadores utilizan la manipulación de charcos en tiempo real para compensar las inconsistencias de los materiales. Un soldador experto ajusta intuitivamente la velocidad de desplazamiento y el ángulo de la antorcha. Leen el baño de soldadura y reaccionan instantáneamente a las condiciones cambiantes del espacio.
Esta adaptabilidad hace que la soldadura manual sea indispensable para tareas complejas y variables. La experiencia humana cierra la brecha cuando los procesos previos producen piezas imperfectas. Si el operador de una plegadora dobla ligeramente una brida, un soldador humano puede cerrar ese espacio entretejiendo el soplete o ajustando el saliente del cable. Sienten el calor que irradia el metal base y saben exactamente cuándo soltar el pedal para evitar una explosión.
Los sistemas de soldadura automatizada industrial constan de brazos articulados, fuentes de energía, alimentadores de alambre y controladores. Estos sistemas hacen la transición del proceso de variables controladas por humanos a parámetros programables. Los operadores definen la velocidad de desplazamiento, el voltaje, la velocidad de alimentación del alambre y el ángulo de la antorcha a través del código. La máquina ejecuta estas instrucciones con absoluta fidelidad.
Implementando Robot Welding elimina las variaciones físicas inherentes al trabajo manual. La precisión programable garantiza que cada soldadura coincida perfectamente con la línea base establecida. Esta automatización fija sobresale en entornos de producción altamente estandarizados. Una vez activado, el sistema no se desviará, lo que garantiza que la zona afectada por el calor permanezca uniforme a lo largo de miles de ciclos.
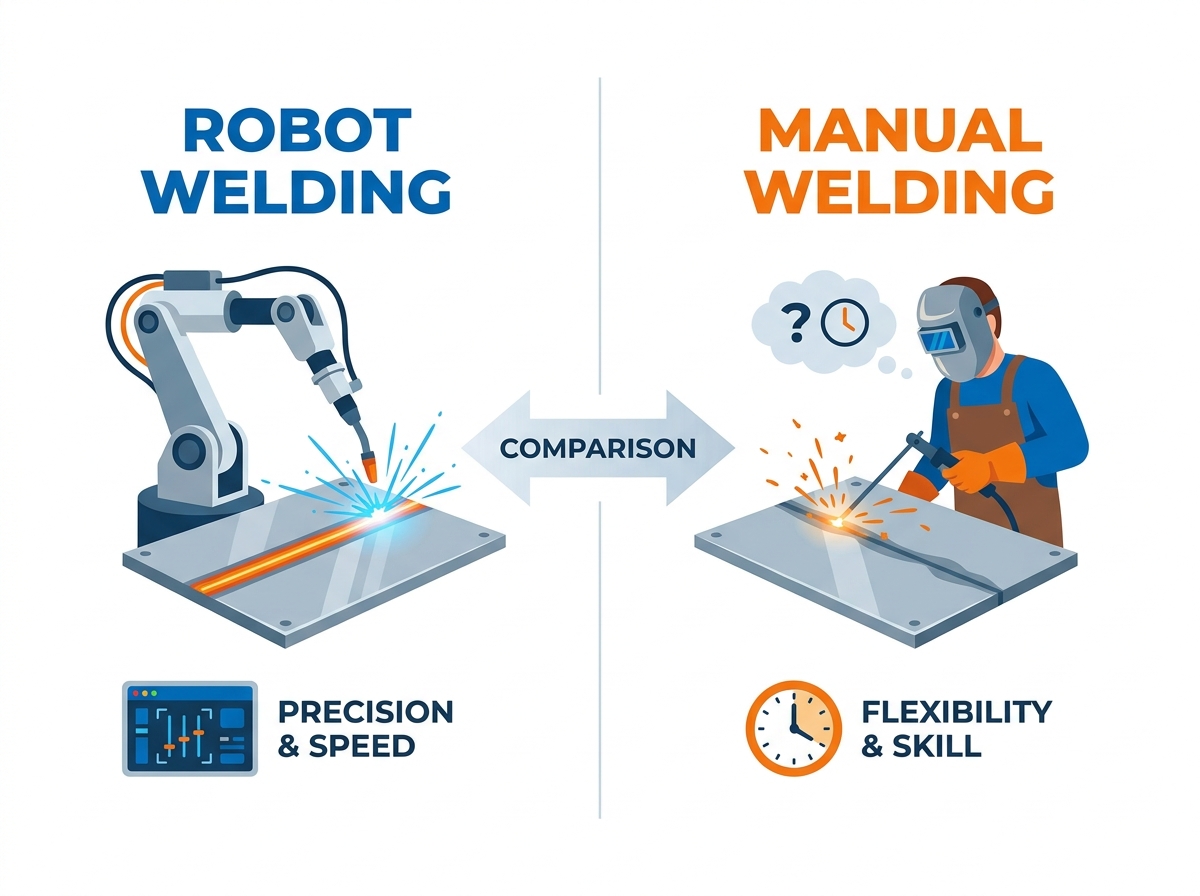
Los sistemas automatizados ofrecen un importante multiplicador de velocidad. Logran un tiempo de encendido continuo del arco entre 2 y 3 veces más rápido en comparación con los operadores humanos. Las máquinas no experimentan fatiga del operador. Mantienen velocidades máximas de desplazamiento durante todo el turno. Los ciclos de trabajo continuos redefinen las capacidades de producción. Las células automatizadas ofrecen un potencial de fabricación continuo y sin interrupciones las 24 horas del día, los 7 días de la semana.
El trabajo humano por turnos enfrenta límites físicos estrictos. Los tiempos del ciclo de soldadura manual deben tener en cuenta el reposicionamiento, los períodos de descanso y la limpieza manual de escoria o eliminación de salpicaduras. Cuando se mide el rendimiento real, hay que observar todo el turno, no solo una parte. Un ser humano podría soldar un solo soporte tan rápido como una máquina, pero no puede mantener ese ritmo durante ocho horas seguidas sin descansos, estiramientos y desaceleraciones inducidas por la fatiga.
Métrico |
Soldadura Manual |
Soldadura automatizada |
|---|---|---|
Tiempo de inicio del arco |
20% - 30% |
75% - 85% |
Consistencia de la velocidad de viaje |
Variable basada en la fatiga |
100% consistente |
Ciclo de trabajo |
Limitado por la resistencia humana |
Capacidad continua 24 horas al día, 7 días a la semana |
Tiempo de configuración por pieza |
Bajo (sujeción modular) |
Alto (accesorio personalizado) |
El equipo automatizado mantiene impecablemente los ángulos exactos de la antorcha y las velocidades de desplazamiento. Esta repetibilidad conduce a una apariencia uniforme del cordón y una penetración predecible. Los soldadores manuales proporcionan intervención en tiempo real. Se ajustan dinámicamente a las variaciones de espacios sobre la marcha. Los robots dependen de tecnología avanzada de seguimiento de costuras, como visión láser o detección de arco pasante, para corregir las desviaciones del camino.
Las rutas preprogramadas no pueden solucionar intuitivamente cambios repentinos de material sin estos sensores avanzados. La soldadura manual introduce inherentemente variabilidad. Esto aumenta el riesgo de soldadura excesiva y quemaduras en chapas finas. El retrabajo posterior afecta negativamente el programa de producción. Si un operador manual coloca demasiado metal de aportación, otra persona tiene que dedicar veinte minutos a pulirlo hasta dejarlo al ras. Los sistemas automatizados depositan la cantidad exacta de alambre necesaria, lo que reduce drásticamente los tiempos de pulido y acabado posteriores a la soldadura.
La soldadura manual ofrece una capacidad inigualable para pivotar entre piezas completamente diferentes. Los soldadores realizan la transición entre materiales y configuraciones de juntas sin tiempo de inactividad de programación. Esta flexibilidad domina los entornos de alta mezcla y bajo volumen (HMLV). Los sistemas automatizados tradicionales exhiben una rigidez significativa en estos entornos.
La programación y los cambios consumen valiosas horas de producción. Estos tiempos de preparación pueden anular fácilmente las ganancias de tiempo de ciclo logradas durante la soldadura real. La adaptabilidad sigue siendo el argumento más fuerte para retener operadores humanos capacitados en los talleres de fabricación personalizados. Si dirige un taller donde nunca ve la misma pieza dos veces, la automatización estricta permanecerá inactiva mientras sus programadores luchan por mantenerse al día con la rotación diaria de piezas.
La automatización reduce drásticamente la exposición humana a entornos peligrosos. Aísla a los trabajadores de los humos de soldadura, la radiación del arco, las chispas y el estrés por calor extremo. La soldadura manual conlleva riesgos ergonómicos inherentes a largo plazo. Los operadores frecuentemente sufren lesiones por esfuerzos repetitivos (RSI) debido a una posición incómoda.
Mitigar estos riesgos mejora las métricas generales de seguridad de las instalaciones. Las células automatizadas reducen las obligaciones de compensación laboral asociadas. Dar prioridad a la salud del operador a menudo impulsa la transición hacia soluciones de fabricación automatizadas. Al colocar al operador fuera de una celda de seguridad para cargar y descargar piezas, las retira de la zona de peligro inmediata, creando un entorno de taller más limpio y seguro.
El punto de falla más crítico en la automatización de la soldadura radica en la presentación de las piezas. Los robots no pueden compensar fácilmente un mal ajuste o espacios variables. Requieren equipos de detección sofisticados para manejar las inconsistencias. Actualizar los procesos upstream se convierte en una necesidad absoluta. El corte por láser de precisión y las plegadoras CNC de alta precisión deben alimentar la celda automatizada.
Los espacios en blanco inconsistentes harán que el sistema automatizado produzca soldaduras defectuosas. Garantizar tolerancias estrictas ascendentes requiere una importante disciplina operativa y actualizaciones de equipos. Si las curvas de su plegadora actual varían dos grados de una pieza a otra, su celda de soldadura automatizada fallará. El robot soldará exactamente donde fue programado para soldar, incluso si la costura está a un cuarto de pulgada de distancia debido a una mala curvatura.
Los sistemas automatizados requieren fijaciones resistentes y de alta precisión. Estos accesorios mecanizados a medida sujetan piezas de chapa en coordenadas exactas. Cualquier movimiento durante el ciclo arruina la pieza. El desarrollo de estos accesorios exige tiempo y recursos de ingeniería. El almacenamiento de accesorios robóticos voluminosos consume un valioso espacio.
Los soldadores manuales utilizan sistemas de sujeción modulares y adaptables. Construyen plantillas temporales rápidamente utilizando herramientas estándar de taller. Los rígidos requisitos de herramientas de la automatización presentan una importante barrera de entrada para muchos talleres. Debe diseñar accesorios que no sólo mantengan la pieza perfectamente quieta sino que también proporcionen suficiente espacio para que el cuello del soplete acceda a todas las juntas requeridas sin colisión.
La implementación de la automatización cambia por completo el perfil laboral requerido. Las instalaciones reemplazan a los soldadores manuales con programadores, técnicos y personal de mantenimiento robóticos. Esta sobrecarga técnica requiere capacitación especializada y soporte continuo. El software de programación fuera de línea (OLP) ayuda a mitigar el tiempo de inactividad.
Sin embargo, la programación pendiente de aprendizaje para la introducción de nuevas piezas aún detiene la producción. El mantenimiento del equipo implica el mantenimiento de servos complejos, controladores y sistemas de entrega de cables especializados. La carga técnica pasa de la destreza manual a la resolución de problemas mecánicos y digitales. Necesita personal que comprenda tanto la física de un arco de soldadura como la geometría de coordenadas de un brazo robótico de seis ejes.
Ciertos perfiles operativos favorecen fuertemente la experiencia humana. Los trabajos de fabricación y reparación personalizados requieren una adaptabilidad inmediata. Las geometrías altamente complejas con acceso limitado a la antorcha desafían a los brazos automatizados. Los entornos con una calidad inconsistente de las piezas aguas arriba deben depender de la intervención manual.
Tiradas de producción cortas que no justifican el tiempo de programación necesario para la automatización.
Tiendas con elementos arquitectónicos diversos y singulares.
Operaciones de reparación en las que el estado del material base es desconocido o está muy contaminado.
Conjuntos que requieren soldaduras complejas y fuera de posición dentro de recintos herméticos.
Los métodos manuales proporcionan la flexibilidad necesaria para afrontar los impredecibles desafíos de fabricación diarios. Un comerciante experto puede mirar un plano, tomar algunas abrazaderas y tener el primer artículo ensamblado antes de que un programador termine de importar el modelo CAD al software de programación fuera de línea.
Los escenarios de producción específicos hacen que la automatización sea muy ventajosa. La producción de baja mezcla/alto volumen (LMHV) maximiza el retorno del tiempo de programación. Las tiradas largas de piezas estandarizadas se benefician del tiempo continuo de encendido del arco. La unión de calibre grueso a delgado requiere un control de calor exacto y repetible para evitar la distorsión.
Las operaciones que luchan por escalar debido a una grave escasez de mano de obra deben automatizarse para sobrevivir. La fabricación de alto volumen de componentes de electrodomésticos o automóviles exige la coherencia que sólo los sistemas automatizados pueden proporcionar. Si tiene un contrato para entregar cinco mil soportes idénticos cada mes durante los próximos dos años, la automatización es el único camino lógico a seguir.
La soldadura con robot colaborativo (cobot) ofrece una solución híbrida. Estos sistemas proporcionan interfaces de programación más sencillas y requieren un espacio de instalación más pequeño. Cubren la brecha entre la flexibilidad manual y la consistencia robótica industrial. Los operadores guían físicamente el brazo del cobot para enseñar rápidamente las rutas de soldadura.
Esta enseñanza intuitiva hace que la automatización HMLV sea mucho más viable. Los talleres de volumen medio y gran variedad utilizan cobots para aumentar su fuerza laboral existente. Los cobots se encargan de procesos repetitivos, mientras que los soldadores expertos se centran en ensamblajes complejos y personalizados. Puede hacer rodar un carro cobot hasta una mesa de soldadura pesada, enseñarle una soldadura lineal simple en cinco minutos y dejar que ejecute un lote de cincuenta piezas mientras el operador prepara el siguiente trabajo.
La elección entre soldadura robótica y soldadura manual debe basarse en el volumen de producción, la complejidad del producto, los requisitos de calidad y los objetivos de fabricación a largo plazo. Al evaluar la preparación para la automatización, la estabilidad del proceso ascendente y el retorno de la inversión, los fabricantes pueden seleccionar la solución de soldadura que ofrezca el mejor equilibrio entre eficiencia, flexibilidad y calidad del producto.
DINGPRECISION se especializa en fabricación de chapa de precisión, soldadura y soluciones de fabricación personalizadas para clientes de una amplia gama de industrias. Respaldada por equipos de fabricación avanzados, equipos de ingeniería experimentados y rigurosos sistemas de control de calidad, la empresa ofrece servicios de fabricación confiables que ayudan a los clientes a mejorar la eficiencia de la producción, mantener una calidad constante y acelerar la entrega de proyectos.
Antes de decidir tu proceso de soldadura, recuerda:
Evalúe su volumen de producción y estandarización de productos.
Evalúe la precisión de corte y doblado aguas arriba antes de implementar la automatización.
Compare los costos operativos, la productividad y los requisitos de calidad a largo plazo.
Asóciese con un fabricante de fabricación experimentado que brinde soporte de ingeniería profesional y soluciones de fabricación escalables.
R: Sí, los sistemas automatizados ofrecen tiempos de encendido del arco entre 2 y 3 veces más rápidos. Operan continuamente sin fatiga. Sin embargo, la velocidad general depende en gran medida del tiempo de programación y de los cambios de piezas. En realidad, las tiradas cortas pueden tardar más debido a los requisitos de configuración.
R: Las principales desventajas incluyen el requisito estricto de un ajuste perfecto de las piezas y la falta de flexibilidad para las piezas personalizadas. También requieren conocimientos de programación especializados y accesorios rígidos y dedicados para cada ensamblaje único.
R: No. Los sistemas automatizados aumentan la capacidad de producción. La experiencia humana sigue siendo esencial para la programación, la supervisión del sistema, el trabajo personalizado complejo y el hilado inicial de piezas antes de que comiencen los ciclos automatizados.
R: Por lo general, los espacios deben controlarse dentro de la mitad del diámetro del alambre de soldadura. Exceder esta tolerancia aumenta drásticamente el riesgo de quemado o falta de fusión durante el ciclo automatizado.
R: Los robots industriales tradicionales tienen dificultades en entornos HMLV debido a una gran sobrecarga de programación. Sin embargo, los sistemas de robots colaborativos (cobot) más nuevos cuentan con métodos de enseñanza intuitivos, lo que hace que la automatización HMLV sea cada vez más viable.
R: Los sistemas automatizados controlan con precisión la velocidad de desplazamiento y la entrada de calor. Esta consistencia reduce significativamente la zona afectada por el calor (ZAT). Minimiza la deformación mucho mejor que las técnicas de soldadura manual inconsistentes.


