


を比較する場合は 板金製造用にステンレス鋼と炭素鋼、完成部品の動作条件と機能要件から始めます。
低炭素鋼は、多くの場合、適切な腐食保護が施されるコスト重視の部品にとって実用的な選択肢です。耐食性、金属の露出仕上げ、または繰り返しの洗浄が重要な場合には、ステンレス鋼が好ましい場合があります。
どちらの材料も、製品寿命全体にわたって、自動的に強くなったり、成形が容易になったり、より経済的になったりするわけではありません。グレード、厚さ、状態、形状、仕上げ、メンテナンスはすべて結果に影響します。
このガイドは、機器の筐体、キャビネット、ブラケット、パネル、溶接アセンブリなどの一般的な板金アプリケーションに焦点を当てています。
炭素鋼とステンレス鋼は幅広い材料カテゴリです。有意義な比較には、特定のグレードと納品条件が必要です。
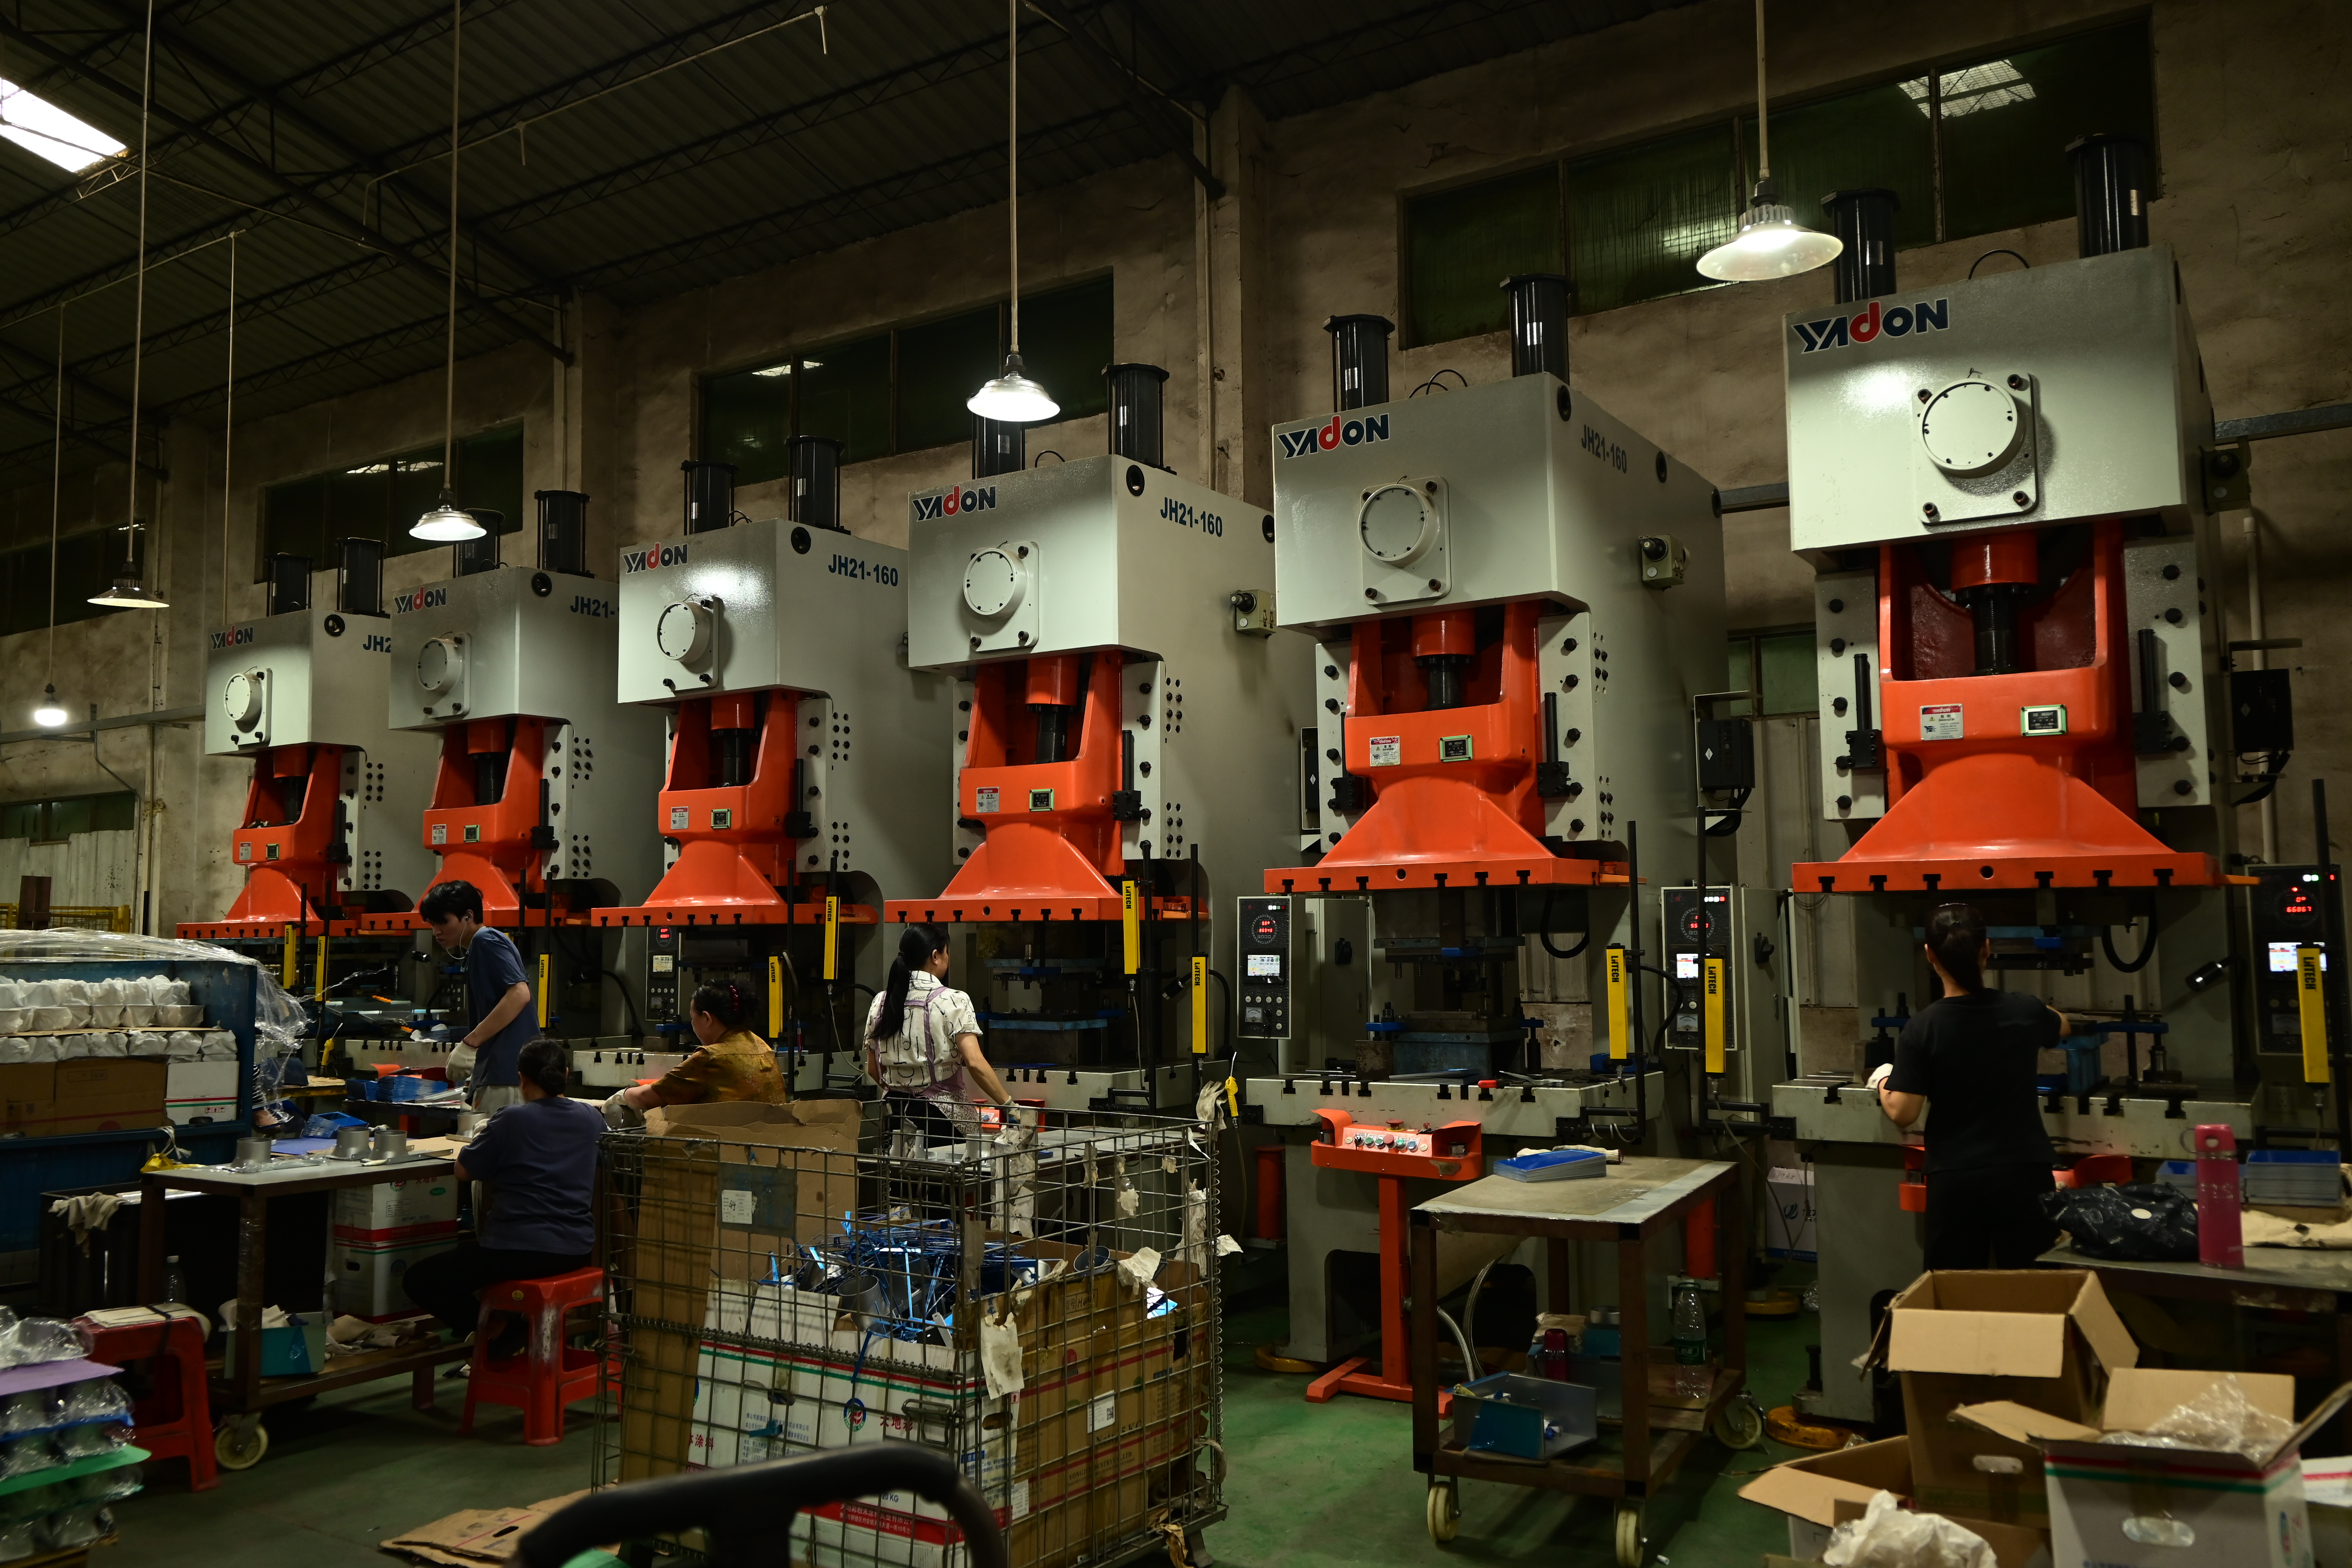
軟鋼とも呼ばれる低炭素鋼は、成形部品や溶接部品に広く使用されています。中炭素鋼および高炭素鋼は他の用途にも使用されますが、その硬度と熱処理の可能性を通常のエンクロージャ シートの代表として扱うべきではありません。
ステンレス鋼には少なくとも 10.5% のクロムが含まれています。その耐食性は、クロムを豊富に含む不動態表面膜によってもたらされます。その保護はグレード、表面状態、環境によって異なります。
一般的なステンレスのオプションには次のものがあります。
304: 多くの一般的な製造用途に広く使用されているオーステナイト系グレード。
316: モリブデンを含むオーステナイト系グレードで、一般に 304 と比較して塩化物関連の局所腐食に対する耐性が向上しています。
430: 腐食、成形、溶接、外観特性が用途を満たす場合に使用されるフェライト系グレード。
316 は海水や攻撃的な化学物質に対して耐性がありません。同様に、430 はニッケル含有量の少なさだけで判断すべきではありません。
要素 |
低炭素鋼板 |
一般的なオーステナイト系ステンレス板 |
|---|---|---|
初期材料費 |
低い場合が多い |
グレードや仕上げによってはさらに高くなる場合が多い |
腐食防止 |
通常はコーティングまたは金属保護層を使用します |
グレードの適合性と適切に維持された表面に依存します |
強さ |
グレードや状態により異なります |
グレードや状態により異なります |
形にする |
日常的な曲げや描画に適していることが多い |
多くの場合、加工硬化とスプリングバックを考慮した非常に成形性が高い |
溶接 |
一般的なマイルドグレードは一般的に溶接可能です |
グレードに応じた手順と表面修復が必要 |
外観 |
塗装、コーティング、メッキが施されることが多い |
露出したブラッシュ仕上げまたはポリッシュ仕上げで供給可能 |
メンテナンス |
保護には検査と修理が必要な場合があります |
清掃と検査が必要な場合があります |
重さ |
ステンレス鋼と同等の密度 |
炭素鋼と同等の密度 |
同じジオメトリの場合、通常、密度の差はわずかです。多くの場合、厚さ、補強材、アセンブリの設計が重量に大きな影響を与えます。
保護されていない炭素鋼は、水分と酸素の存在下で錆びる可能性があります。したがって、その適合性は露出と選択した保護システムによって異なります。
オプションには、塗装または粉体塗装されたスチール、亜鉛メッキシート、電気亜鉛メッキシート、またはその他の指定されたシステムが含まれる場合があります。
下地、前処理、塗装、エッジ、目地、排水、補修方法を合わせて検討してください。平らなテストパネルでは良好に機能するコーティングでも、溶接部の保護が不十分であったり、エッジが損傷したりすると、同じ結果が得られない可能性があります。
コーティングされていないシートと亜鉛コーティングされたシートのオプションの詳細な比較については、DINGPRECISION のサイトを参照してください。 鋼材選定ガイド.
ステンレス鋼は、グレードや設計が環境に適合しない場合、孔食、隙間腐食、汚れ、その他の劣化が発生する可能性があります。
評価する:
塩の堆積を含む塩化物への曝露。
洗浄剤と濃度。
動作温度。
湿潤、乾燥、排水。
隙間と閉じ込められた汚染。
表面仕上げとクリーニングアクセス。
304 は多くの屋内用途に適しています。 316 は一部の塩化物を含む環境では有用な改善をもたらす可能性がありますが、より厳しい条件では異なるグレードや設計が必要になる場合があります。
外部キャビネットの場合、材料の選択ではエンクロージャの詳細も考慮する必要があります。ディンプレシジョンの 屋外電気エンクロージャの材料ガイドでは、 関連する暴露および構造要因について説明しています。
ステンレス鋼は、適切なグレードと仕上げにより洗浄可能で耐腐食性の表面を提供できるため、衛生機器で一般的です。
ただし、「304」または「316」だけでは、食品との接触への適合性、衛生設計、または特定のプロジェクト要件への準拠を確立することはできません。
表面粗さ、溶接品質、隙間、排水、洗浄手順、および適用される仕様も確認する必要があります。一部の装置では、露出したプロセス領域にステンレス鋼を使用し、保護された支持構造にコーティングされた炭素鋼を使用する場合があります。
普遍的な強さの勝者は存在しません。
降伏強さ、引張強さ、伸び、硬さは、グレード、厚さ、加工、熱処理によって異なります。高強度炭素鋼が軟質成形シートと異なるのと同様に、冷間加工されたステンレス鋼は焼きなましされた材料とは異なる挙動を示す可能性があります。
強度や剛性も違います。降伏強度が高くても、同じ使用荷重下でパネルの柔軟性が自動的に低下するわけではありません。パネルの剛性は、厚さ、形状、サポート、弾性率に大きく依存します。
設計を評価する際には、該当するシート仕様と材料証明書を使用してください。異なる製品の形態や状態からハンドブックの値を個別に比較することは避けてください。
軟鋼と多くのステンレスグレードの両方を問題なく成形できます。
オーステナイト系ステンレス鋼は高い延性を備えていますが、加工硬化とスプリングバックが工具、力、曲げの補正に影響します。マテリアルを変更すると、異なる設定とフラット パターンの修正が必要になる場合があります。
確認する:
最小内側曲げ半径。
シートの厚さと材料の状態。
関連する場合、粒子の方向。
ツーリングと利用可能な機械の能力。
穴と曲げからのフィーチャの距離。
曲げシーケンスとアクセス。
完成品の公差。
ステンレス鋼は常にきつい曲げが可能である、または 1 つの曲げ許容値が両方の材料で再利用できるとは考えないでください。

切断性能は材種、板厚、設備、アシストガス、必要な刃先状態によって異なります。
酸化物を含まないステンレスのレーザーカットエッジが必要な場合は、通常、窒素が使用されます。ただし、ガスの選択と相対的な切断速度はプロセスの決定であり、ステンレスが常に遅くなければならない、または 1 つのガスを使用しなければならないという普遍的なルールではありません。
パンチ力と工具寿命は、材料の強度、クリアランス、潤滑、形状、工具の状態によって異なります。ステンレス加工には調整が必要な場合がありますが、特定の作業に応じて要件を確立する必要があります。
多くの低炭素鋼およびオーステナイト系ステンレスグレードは、適切な手順を使用して溶接可能です。
ステンレス鋼の場合は、フィラーの選択、シールド、入熱、歪み、露出した溶接面の状態を確認します。オーステナイト系ステンレスは軟鋼よりも熱伝導率が低く、熱膨張が大きいことが多いため、歪み制御の必要性が高まります。
シールドガスは溶接プロセスと用途によって異なります。 TIG溶接では純粋なアルゴンが一般的です。ステンレス MIG 溶接では、プロセス固有の混合物を使用できます。 1 つのガス レシピをすべての溶接に適用する必要はありません。
根の酸化を制御する必要がある場合は、バックパージが必要になる場合があります。溶接後、熱着色、酸化物、汚染にどのように対処するかを指定します。
酸洗いと不動態化は異なる目的を果たします。不動態化は、重い溶接スケールを除去したり、必要な洗浄プロセスを置き換えるためのものであると考えるべきではありません。
ディンプレシジョンの 板金加工サービスは、 切断、曲げ、溶接、表面処理をカバーします。お見積り時に素材別の製造ルートをご確認ください。
多くの場合、炭素鋼の購入価格は低くなりますが、準備、コーティング、マスキング、検査、およびその後のメンテナンスにコストがかかります。
ステンレス鋼は、適切な環境下で保護コーティングを施す必要性を軽減する可能性があります。ただし、製造、化粧仕上げ、洗浄、溶接後の処理は依然として重要な作業となる可能性があります。
比較する:
材質グレード、厚さ、利用可能なシートサイズ。
歩留まりと製造時間を削減します。
工具、治具、消耗品。
表面処理や化粧品の加工などを行っていただきます。
検査と文書化。
梱包と取り扱い。
サービス中の清掃、修理、交換。
同等の機能要件については現在の見積もりをリクエストしてください。価格比率が固定されている、またはステンレスが常にライフサイクル コストを最低にすると仮定しないでください。

ステンレス表面に転写された炭素鋼粒子は、錆による汚れを引き起こす可能性があります。必要に応じて専用の工具や研磨剤を使用するなど、適切な取り扱い、洗浄、汚染管理を行ってください。
異種金属接触も見直しが必要です。ステンレスと炭素鋼が導電性液体中で電気的に接続されると、電解腐食が貴度の低い材料への攻撃を加速する可能性があります。
隔離、排水、コーティングの詳細、および露出領域の関係を考慮してください。ステンレス製の留め具を使用しても、周囲の炭素鋼接合部が自動的に耐食性になるわけではありません。
要件 |
提供する情報 |
|---|---|
環境 |
屋内または屋外の場所、湿気、化学薬品、塩化物、温度 |
関数 |
荷重、剛性、界面、および予想される耐用年数 |
材料 |
提案されるグレード、規格、厚さ、状態、および代替ルール |
製作 |
曲げ、溶接、ハードウェア、および組み立ての要件 |
仕上げる |
コーティングシステムまたはステンレス仕上げ、化粧ゾーン、および洗浄要件 |
承諾 |
寸法、材料記録、仕上げチェック、合意されたテスト |
供給 |
数量、配送の必要性、および梱包 |
2 つの材料ルートを検討している場合は、比較可能な見積もりを依頼し、各ルートに必要な設計変更を特定します。
一般的なルールではありません。指定されたグレード、条件、厚さを比較してください。また、降伏強度をパネルの剛性や全体的なアセンブリのパフォーマンスから区別します。
いいえ、一般に 304 と比較して耐塩化物性が向上しますが、暴露、温度、堆積物、隙間、洗浄が依然として重要です。過酷な環境では、別の材質や設計が必要になる場合があります。
時々。腐食への露出、損傷のリスク、洗浄、外観、メンテナンスへのアクセス、およびサービス要件を評価します。コーティング システムは、完全な設計の一部として評価する必要があります。
はい、適切な手順とフィラーを選択すれば可能です。希釈、使用温度、腐食への曝露、および接合部の保護を確認してください。すべての組み合わせに適した単一のフィラーはありません。
はい。適切な洗浄と検査は、表面を保護するのに役立ちます。塩分、堆積物、互換性のない洗浄剤、鉄の汚染、溶接面の損傷は問題を引き起こす可能性があります。
エンクロージャ、キャビネット、ブラケット、または溶接アセンブリのステンレス鋼とコーティングされた炭素鋼を比較しますか?図面、動作環境、材質の好み、仕上げ、数量を DINGPRECISION と共有します。
DINGPRECISION にお問い合わせください。 製造範囲について話し合い、見積もりを依頼するには、 提案された材料ルートをレビューできるように、重要な曲げ、溶接、化粧面、および検査要件を特定します。
カスタム IP 定格エンクロージャの見積もりをリクエストする
電話: +1 0757-26630312
電子メール: niewenhui@dingprecision.com
Webサイト: www.dingprecision.com


