


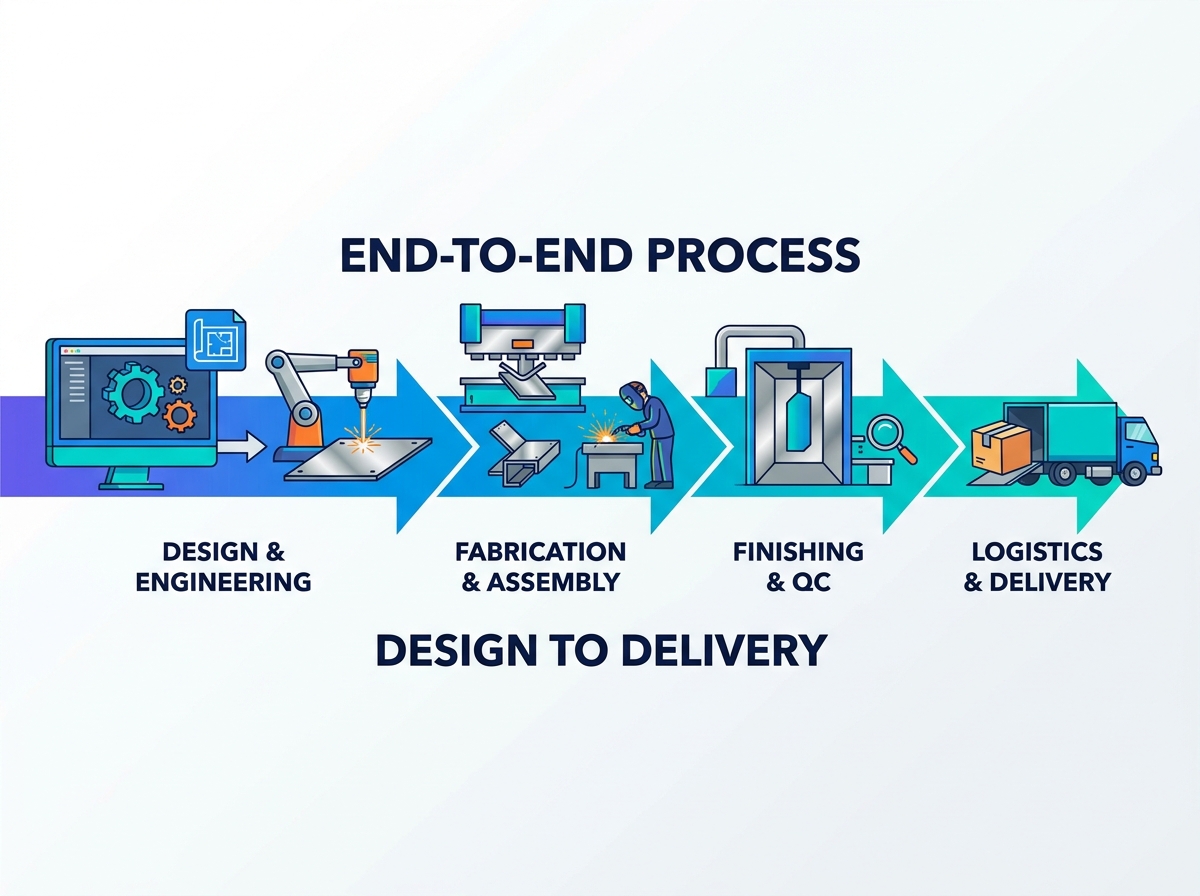
単一の製造プロジェクトで複数の専門ベンダーを管理すると、リードタイムの延長、許容誤差の積み重ね、責任の細分化など、複合的なリスクが生じます。調達チームとエンジニアリング チームは、コストを膨らませたり品質を犠牲にしたりすることなく、設計、切断、溶接、仕上げのプロセスを調整するのに苦労することがよくあります。分断されたサプライ チェーンに依存すると、拡張性が制限され、品質保証が複雑になります。ターンキーへの移行 金属製造サービスでは、これらのリスクが軽減されます。単一のパートナーが製造性設計 (DFM) から最終納品までのライフサイクル全体を所有するこのガイドでは、エンドツーエンドの製造業者を評価し、プロセス能力を評価し、技術的能力、最新のデジタル能力、長期的な価値に基づいてベンダー選択フレームワークを構築する方法を詳しく説明します。
単一ソースの責任: 製造プロセスを 1 つのプロバイダーに統合することで、ベンダー間の輸送時間を排除し、管理および物流のオーバーヘッドを削減し、初期設計公差の厳守を保証します。
DFM はコストの原動力です。最新の 3D 視覚化された製造容易性設計 (DFM) フィードバックを使用して、初期設計段階で製造パートナーと協力することは、コストを節約できる材料の代替品を特定し、不必要な生産ステップを削減する最も効果的な方法です。
専門分野の調整: 構造の完全性とコスト効率を確保するには、プロバイダーの中核となる技術的焦点 (精密板金と重構造の製造など) がプロジェクトの物理的および技術的要件と一致している必要があります。
スケーラビリティには冗長性が必要: 信頼できる製造サービスは、プロジェクトをラピッド プロトタイピングから大量生産にスムーズに移行するために、機器の冗長性とスケーラブルなワークフローを実証する必要があります。
コンプライアンスには交渉の余地はありません: パートナーを評価するには、業界固有の認証 (ISO 9001、AS9100 など) と文書化された検証可能な品質管理システムの厳密な検証が必要です。
目次
従来の調達モデルでは、エンジニアリング チームが物流コーディネーターとして機能する必要があります。フラット パターンをレーザー切断工場に送り、ブランクを別の溶接工場に送り、最後に溶接されたアセンブリを粉体塗装施設に送ります。この断片的なアプローチにより、運用上の大きな摩擦が生じます。部品が施設間を移動するたびに、隠れた輸送コストが発生し、生産スケジュールに日数が追加されます。購買担当者が複数の発注書を管理し、異なる出荷スケジュールを追跡し、さまざまなベンダーからの材料認証を追跡するため、管理コストが急増します。
サプライチェーンの断片化による最も深刻な結果は、品質管理の喪失です。最終アセンブリが公差の積み重ねの問題により検査に合格しない場合、非難合戦が始まります。溶接工はスロットが大きすぎることをカッターのせいにし、カッターは公差が厳しいことをエンジニアのせいにし、仕上げ工は表面処理が不十分なことを溶接工のせいにする。単一のパートナーがプロセス全体を所有することで、このダイナミックな関係が解消されます。 1 つの施設が設計、切断、成形、溶接、仕上げを行う場合、最終部品に対して全責任を負います。曲げ半径がずれている場合、プレス ブレーキのオペレーターはレーザー部門に歩いて行き、ただちにフラット パターンを調整します。この閉ループのフィードバックにより、プロジェクト管理時間が大幅に短縮され、部品が出荷ドックに到着する前に仕様を満たしていることが保証されます。
ターンキーパートナーシップを成功させるには、特定の運用基準が必要です。統合されたエンタープライズ リソース プランニング (ERP) システムによって裏付けられた透明なリード タイムが必要です。単一の連絡窓口でアカウントを管理し、部品が製造現場のどこにあるかに関する最新情報をリアルタイムで提供する必要があります。デジタルファーストの通信チャネルにより、エンジニアはリビジョンの変更をメーカーのプログラミング部門に直接プッシュできます。統一された品質保証プロトコルはすべての生産段階にまたがる必要があり、すべての重要なルーティングステップで初回製品検査 (FAI) を利用して逸脱を早期に発見する必要があります。
エンジニアリングレビューは、1 枚の金属シートを切断ベッドにロードする前に行う必要があります。高度な製造業者は、自動化された DFM ソフトウェアとインタラクティブな 3D CAD 視覚化ツールを利用して、STEP ファイルを分析し、製造のボトルネックを特定します。曲げ控除、K ファクター、および材料の粒子方向を調べて、プレス ブレーキ上にフラット パターンが正しく形成されることを確認します。この迅速なフィードバック ループにより、エンジニアは物理的に製造が不可能な部品や不必要に製造コストがかかる部品を設計することがなくなります。
設計最適化手法は収益に直接影響します。製造業者は、部品をより効率的にネスティングすることで材料の無駄を削減することを提案しています。曲げプロファイルが簡素化され、カスタムのプレス ブレーキ ツールが不要になります。アセンブリ全体で同じ PEM ナット サイズを使用するなど、ハードウェアを標準化すると、セットアップ時間とハードウェア挿入エラーが削減されます。エンジニアはまた、構造応力と環境への曝露に基づいて適切な合金の選択を支援し、コンポーネントを過剰に設計することなく材料が用途に適合することを確認します。
製造現場では、原料シートを精密なブランクに加工するための一次材料処理方法が使用されています。ファイバー レーザーは薄ゲージ切断で主流を占めており、炭素鋼、ステンレス鋼、アルミニウムに極めて高い速度ときれいなエッジを提供します。ウォータージェット切断は、高圧水と研磨剤を使用して、熱影響部 (HAZ) を作らずに金属をスライスすることで、厚い板や熱に弱い材料を処理します。 CNC パンチングマシンは、ルーバー、皿穴、または広範な穴パターンを必要とする部品に引き続き非常に関連しており、専用の成形ツールを利用して単一のセットアップでパンチングと成形を行います。自動ネスティング ソフトウェアはシートの歩留まりを最大化し、部品を回転および連動させて材料のスクラップを削減します。
成形と曲げにより、平らなブランクを立体構造に変換します。 CNC バックゲージと油圧クラウニング システムを備えた精密プレス ブレーキにより、正確な寸法公差が保証されます。オペレーターは、グースネック パンチ、鋭角ダイ、ヘミング ツールなどの広範な工具在庫を利用して、複数のバッチにわたって繰り返し精度を達成します。最新のプレス ブレーキはオフライン プログラミングを備えており、エンジニアはコンピューター上で曲げシーケンスをシミュレーションし、作業が床に到達する前に工具の衝突をチェックできます。
切断技術 |
最適な材料の厚さ |
主な利点 |
制限事項 |
|---|---|---|---|
ファイバーレーザー |
0.020インチ~1.000インチ |
極限のスピード、クリーンなエッジ、厳しい公差 |
厚い厚さの高反射材料に苦戦 |
研磨ウォータージェット |
0.125インチ~6.000インチ+ |
熱影響部がなく、あらゆる材料を切断します |
切断速度が遅くなり、運転コストが高くなります |
CNCパンチング |
0.030インチ~0.250インチ |
高速穴あけ、インラインフォーミング(ルーバー) |
特定の工具が必要、輪郭にかじった跡が残る |
高解像度プラズマ |
0.250インチ~2.000インチ |
厚板の高速穴あけにコスト効率が高い |
レーザーと比較して、より広いカーフ、より粗いエッジ品質 |
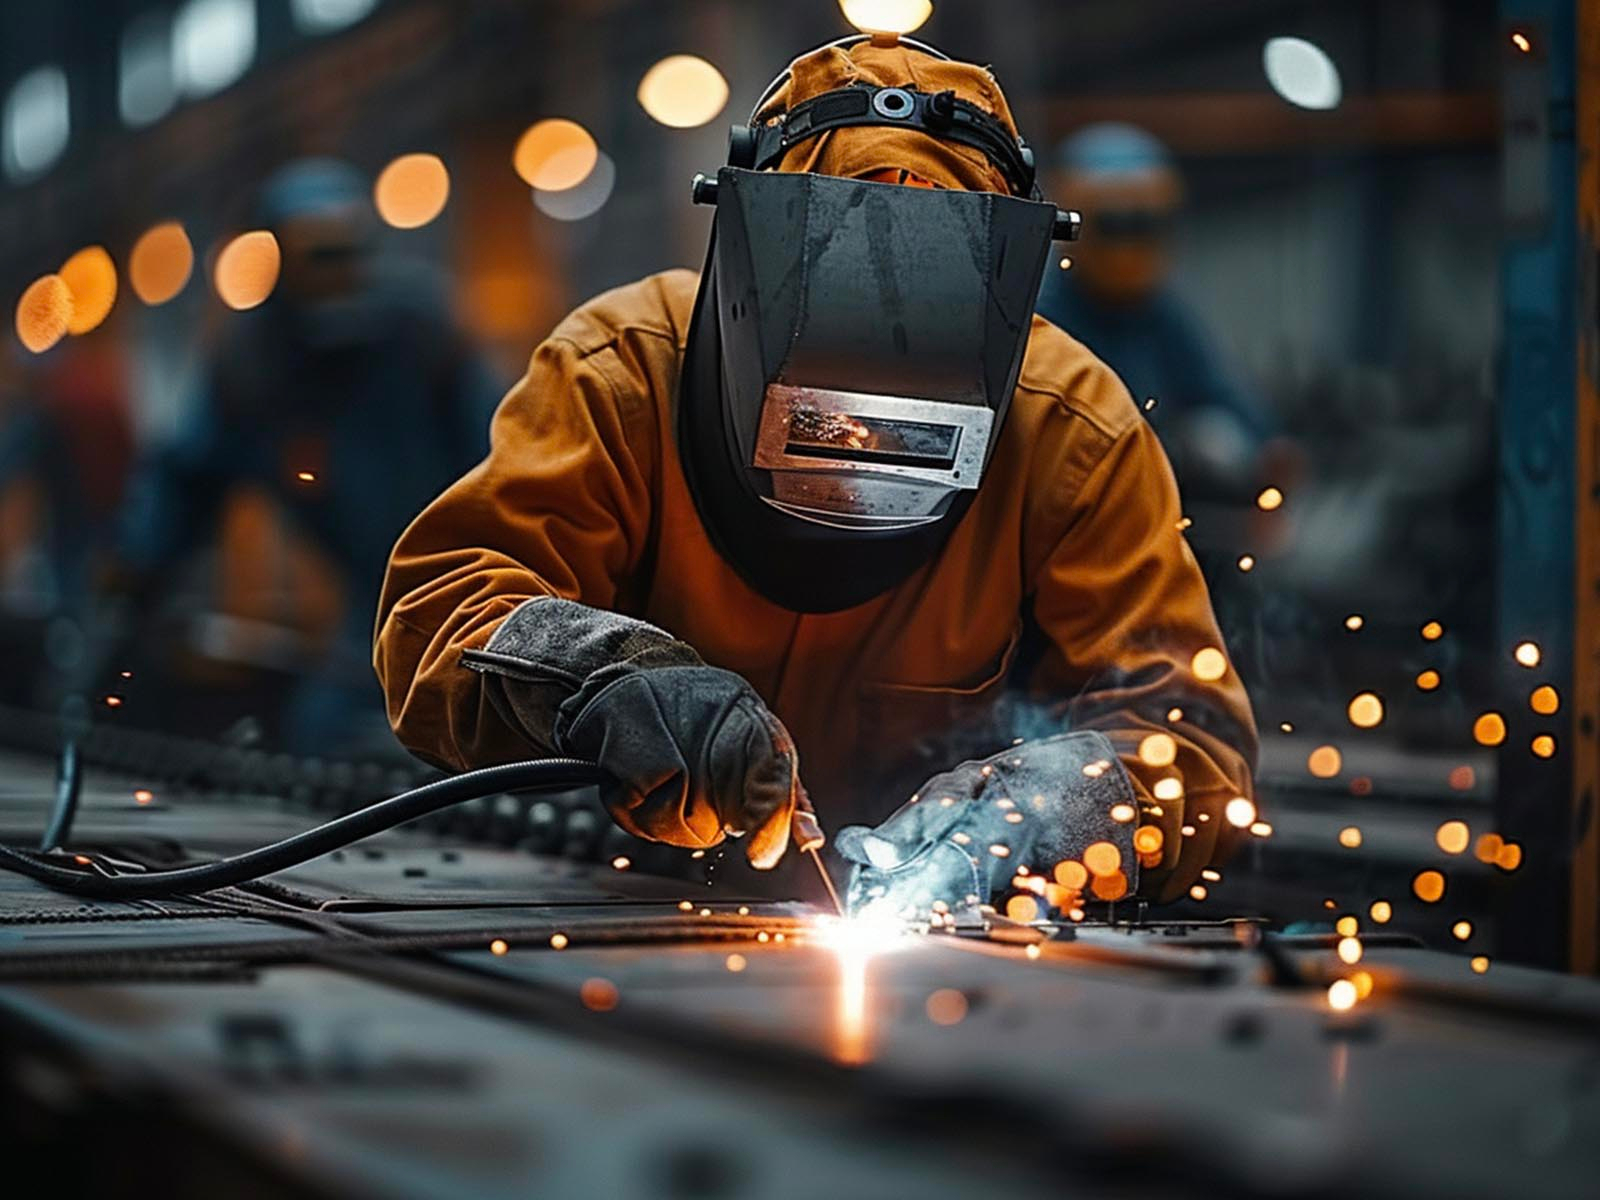
溶接プロセスには、材料の種類と生産量に応じた特定の専門知識が必要です。 MIG (金属不活性ガス) 溶接は、炭素鋼フレームや重量構造部品に高い溶着速度をもたらします。 TIG (タングステン不活性ガス) 溶接は、正確な熱制御と優れた美観を提供し、薄ゲージのステンレス鋼およびアルミニウム エンクロージャの標準となっています。ロボット溶接セルは大量生産を処理し、カスタム溶接治具を利用して部品を所定の位置に固定し、すべての溶接が同一であることを保証します。この自動化により、コンポーネント全体の一貫性が向上し、反復的なタスクでの手作業への依存が軽減されます。
複雑な機械組立サービスは、価値をサプライチェーンのさらに下流に押し上げます。製造業者は自動挿入プレスを使用してハードウェアを取り付け、PEM スタンドオフとスタッドが面一でしっかりと固定されていることを確認します。社内の電気機械統合により、製造業者は DIN レール、ワイヤー ハーネス、冷却ファンを金属筐体に直接取り付けることができます。完全に組み立てられたプラグアンドプレイユニットを提供することで、自社の生産ラインでの最終組み立て時間を短縮します。
生の金属は、適切な仕上げを行わないと現場に残らないことはほとんどありません。仕上げオプションは、耐久性、環境保護、美観を提供します。パウダー コーティングでは、乾燥したパウダーを静電的に塗布し、オーブンで硬化させて硬くて耐衝撃性のシェルを作成します。陽極酸化処理はアルミニウムの表面化学を変化させ、極度の耐食性と耐久性のある仕上げを実現します。亜鉛メッキは、頑丈な屋外用途向けに炭素鋼を溶融亜鉛に浸します。ビードブラストは溶接部の変色を除去し、ステンレス鋼に均一なマット仕上げを与えます。
ターンキーパートナーの物流上の利点は出荷ドックにも及びます。社内の梱包部門は、輸送中に重いアセンブリや不自然な形状のアセンブリを保護するために、カスタムの箱と発泡インサートを設計します。カスタム キッティング サービスでは、特定の部品をグループ化して、組立ライン作業員が特定のビルドに必要なものがすべて入った 1 つのボックスを取り出せるようにします。ローカライズされた配送フリートとエンドユーザーへの直接配送オプションにより、倉庫を完全にバイパスし、完成品を顧客に直接配送します。
すべての金属店が同じように作られているわけではありません。プロバイダーの専門分野とプロジェクト クラスを一致させる必要があります。精密板金製造では、厳しい公差、薄いゲージの材料、および化粧仕上げに重点が置かれています。重量構造用鋼の製造では、超音波試験を必要とする巨大な I ビーム、厚板、構造溶接を扱います。カスタム軽量コンポーネントの製造には、多くの場合、高速スタンピングと順送金型が含まれます。中核となる機械や労働力が特定の材料グレード、厚さ、体積要件と一致しないプロバイダーを選択すると、大惨事につながります。構造工場では繊細なアルミニウムの筐体を破壊してしまいますし、精密板金工場では 5,000 ポンドのスチール製スキッドを移動させるクレーンの能力がありません。
最新のデジタル インターフェイスは、機敏なパートナーを従来の納期の遅い機械工場から分離します。即時オンライン RFQ システムと自動 3D ファイル分析ツールを使用すると、STEP ファイルをアップロードして、数週間ではなく数時間で見積もりを受け取ることができます。これらのシステムは、形状を分析し、機械時間を計算し、材料の可用性を即座に確認します。リアルタイムの生産追跡により、部品がルーティング プロセスのどこにあるかを正確に示すデジタル ダッシュボードが提供されます。透過的なデジタル通信により、エンジニアがリビジョンを更新すると、作業現場は新しいフラット パターンを即座に受け取り、陳腐化した部品の生産を防ぐことができます。
プロバイダーの機器リストを厳密に監査します。堅牢な施設には、最新の自動化された機械と冗長性が組み込まれている必要があります。工場にレーザー カッターが 1 台しかなく、それがメンテナンスのために停止した場合、生産スケジュール全体が停止します。複数のレーザー、一連のプレス ブレーキ、およびいくつかの溶接ステーションを備えた施設を探してください。自動マテリアルハンドリングシステム(無人で原料シートをロードし、切断された部品をアンロードするレーザータワーなど)は、高効率の照明なし製造への取り組みを示しています。
認定は信頼性のベースラインを確立します。プロバイダーは、品質管理システムが正しく機能していることを証明するために、関連する資格情報を所有している必要があります。 ISO 9001は製造全般の基盤となります。 ITAR 登録は、輸出規制データを扱う防衛請負業者には必須です。 AS9100 は航空宇宙分野の厳格なトレーサビリティを規定し、ASME 認定は圧力容器の溶接を規定します。紙の証明書だけでなく、品質ラボを検査してください。三次元測定機 (CMM)、レーザー スキャナ、光学コンパレータなどの高度な検査ツールを利用して、元の CAD モデルと比較して部品の寸法を検証する必要があります。
プロバイダーがボリュームの移行をどのように処理するかを評価します。有能なパートナーは、ソフトウェア ツールと手動プロセスを使用して設計を検証するためのラピッド プロトタイピングを提供し、最初の製品をすぐに手に入れることができます。製品が市場で注目を集めるにつれて、自動化された生産実行にシームレスに拡張する必要があります。これは、完全な再設計を必要とせず、また新しい大量生産ベンダーを探す必要もなく、部品をロボット溶接セルやハードツールに移行することを意味します。
エンジニアは常に、初期の材料コストとライフサイクルの長さを比較検討します。標準的な炭素鋼は安価で溶接が簡単ですが、屋外で使用するには大規模な表面処理と厚い粉体塗装が必要です。特殊なステンレス合金 (316L など) や軽量アルミニウム (5052 など) は原材料コストが高くなりますが、固有の耐食性を備えています。事前に適切な材料を選択しておくことで、現場での早期故障を防ぎ、保証請求を減らし、将来的に費用のかかるメンテナンスの再塗装の必要性を排除します。
カスタム製造には、工具に関する厳密な財務上の仕組みが関係します。カスタムのスタンピング金型、頑丈な成形ツール、またはロボット溶接治具への初期投資が高額になると、前払い資金が必要になります。ただし、これらの投資は、大量生産におけるユニットあたりのコストの大幅な削減によって正当化されます。カスタム順送金型のコストは数万ドルかかる可能性がありますが、これにより部品のサイクル タイムがプレス ブレーキでの 3 分からスタンピング プレスでの 3 秒に短縮されます。年間の販売量予測に基づいて損益分岐点を計算する必要があります。
不透明なプロジェクト管理により、予算は黙って枯渇します。情報要求 (RFI) への回答が遅れると、生産ラインが停止します。承認されていない設計の逸脱(製造現場のオペレータがエンジニアリングに指示せずに部品を適合させるために曲げ半径を変更する場合)は、最終組み立て時に大規模な手戻りを引き起こします。リアルタイムの生産追跡ができないということは、下流の組立プロセスを正確にスケジュールできないことを意味し、部品の到着を待つ間、現場で無駄な労働が発生することになります。
世界的な金属不足、工場の割り当て、関税の変動により、生産が遅れ、予算が膨らむリスクがあります。国内の工場や大規模なサービスセンターと深い関係を維持している製造業者と提携することで、このリスクを軽減します。強力なパートナーが主要なアカウント向けに戦略的な原材料在庫を保持し、市場の突然の急騰からお客様を守ります。契約には、認知された商品指数に関連付けられた透明性の高いマテリアルエスカレーション条項が含まれていることを確認してください。これにより、価格調整は恣意的な値上げではなくデータに基づいて行われます。
生産途中のエンジニアリング変更は、スクラップ、やり直し、予算超過の原因となります。厳密なデジタル変更指示プロトコルを実装します。物理的な生産を開始する前に、デジタル ツインまたは 3D ビジュアライゼーションの承認を必要とします。改訂が必要な場合、製造業者は、エンジニアリング変更オーダー (ECO) が承認される前に、廃棄されたブランクのコストとスケジュールの遅延を詳細に示した明確な影響分析を提供する必要があります。
工具の磨耗、機械の熱膨張、または手作業によるオペレータの疲労により、後のバッチで規格外の部品が生成されることがあります。新しいセットアップごとに First Article Inspection (FAI) レポートを義務付けます。大量生産では重要な寸法の統計的プロセス制御 (SPC) データが必要です。ロボットは疲労に悩まされず、最初の部品に適用したのとまったく同じ溶接パラメータを 1,000 番目の部品に適用するため、繰り返し作業に自動化されたロボット セルを利用する製造業者を優先します。
適切な金属製造サービスプロバイダーを選択することは、製造能力だけではなく、設計から最終納品までプロジェクトをサポートできるパートナーを見つけることにもつながります。エンジニアリングの専門知識、生産能力、品質管理、サプライチェーンの信頼性を評価することで、コストを削減し、効率を向上させ、製造プロセス全体を通じて一貫した製品品質を確保できます。
DINGPRECISION は 、幅広い業界の顧客に精密金属製造サービスとカスタム製造ソリューションを提供することを専門としています。高度な生産設備、経験豊富なエンジニアリング チーム、厳格な品質管理システムを備えた同社は、要求の厳しい国際基準を満たす信頼性の高い高精度の金属部品とターンキー製造ソリューションを提供しています。
金属製造パートナーを選択する前に、次の点を考慮してください。
サプライヤーのエンジニアリング能力と DFM サポートを評価します。
生産能力、認証、品質管理システムを検証します。
包括的な社内製造能力を備えたメーカーを選択してください。
安定した生産、迅速な技術サポート、信頼できる長期協力を提供する信頼できるサプライヤーと提携します。
A: 板金製造では、切断、打ち抜き、曲げによる厚さ約 0.250 インチまでの平らな金属の加工に特に重点を置いています。カスタム金属製造には、厚板、構造梁、特殊な機械加工、重溶接、電気機械統合を必要とする複雑なアセンブリなど、より広範囲の材料が含まれます。
A: DFM は、実稼働を開始する前に、過度に複雑な機能を特定します。標準的な材料の厚さを提案し、既存の工具に合わせて曲げ半径を最適化し、部品を効率的にネストします。これにより、機械のセットアップ時間が短縮され、材料のスクラップが最小限に抑えられ、高価なカスタム プレス ブレーキ 金型が不要になります。
A: 信頼できる施設は、品質管理に関する ISO 9001 などの基本認証を取得している必要があります。分野に応じて、構造的完全性の AWS 認定溶接工、航空宇宙トレーサビリティの AS9100、防衛コンプライアンスの ITAR、医療機器の ISO 13485 などの特殊な資格を探してください。
A: ターンキー製造により物流コストが大幅に削減され、施設間の輸送による損傷のリスクが排除されます。これにより、リードタイムが短縮され、プロジェクト管理のオーバーヘッドが削減され、単一ソースによる説明責任が保証されます。部品が検査に合格しなかった場合、ターンキープロバイダーはサードパーティベンダーを責めることなく内部で修理します。
A: 最新のデジタル見積、レーザー切断、標準ツールを利用すると、迅速なプロトタイプの作成にはわずか数日しかかかりません。カスタムのスタンピング金型、ロボット溶接治具、または特殊な押出成形を必要とする複雑な大量生産を完全に実装して拡張するには、数週間から数か月かかる場合があります。
A: 特定の公差を備えた 2D 図面と 3D CAD モデル (STEP ファイル) を提供する必要があります。正確な材料グレード、ハードウェア仕様、希望する仕上げ要件、推定年間生産量を含めて、製造業者が正確な機械時間と材料歩留まりを確実に計算できるようにします。


