
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio


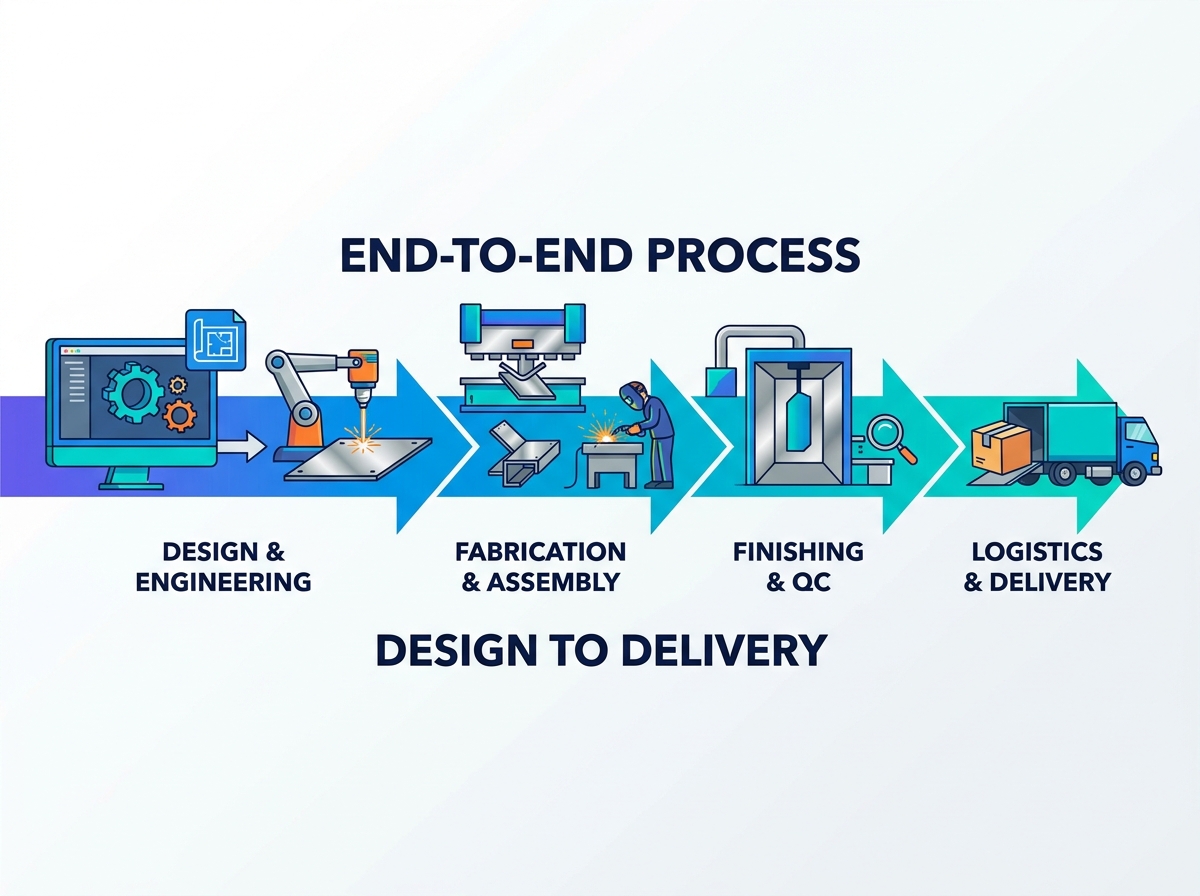
La gestión de varios proveedores especializados para un único proyecto de fabricación introduce riesgos complejos: plazos de entrega prolongados, errores de acumulación de tolerancias y responsabilidad fragmentada. Los equipos de adquisiciones e ingeniería con frecuencia luchan por alinear los procesos de diseño, corte, soldadura y acabado sin inflar los costos ni comprometer la calidad. Depender de cadenas de suministro inconexas limita la escalabilidad y complica el control de calidad. Transición a llave en mano Los servicios de fabricación de metal , donde un único socio es propietario de todo el ciclo de vida desde el diseño para la fabricación (DFM) hasta la entrega final, mitiga estos riesgos. Esta guía desglosa cómo evaluar a los fabricantes de un extremo a otro, evaluar las capacidades de los procesos y estructurar un marco de selección de proveedores basado en la competencia técnica, las capacidades digitales modernas y el valor a largo plazo.
Responsabilidad de fuente única: la consolidación del proceso de fabricación bajo un solo proveedor elimina los tiempos de tránsito entre proveedores, reduce los gastos administrativos y logísticos y garantiza el cumplimiento estricto de las tolerancias de diseño iniciales.
DFM es el generador de costos: involucrar a un socio de fabricación durante la fase de diseño inicial utilizando retroalimentación moderna del Diseño para la Manufacturabilidad (DFM) visualizada en 3D es la forma más efectiva de identificar sustituciones de materiales que ahorren costos y reducir pasos de producción innecesarios.
Alineación de especialización: el enfoque técnico central de un proveedor (por ejemplo, chapa de precisión versus fabricación estructural pesada) debe coincidir con los requisitos físicos y técnicos del proyecto para garantizar la integridad estructural y la rentabilidad.
La escalabilidad requiere redundancia: un servicio de fabricación confiable debe demostrar redundancia de equipos y flujos de trabajo escalables para realizar una transición sin problemas de un proyecto desde la creación rápida de prototipos hasta la producción de gran volumen.
El cumplimiento no es negociable: la evaluación de un socio requiere una verificación estricta de las certificaciones específicas de la industria (por ejemplo, ISO 9001, AS9100) y sistemas de control de calidad documentados y verificables.
Tabla de contenido
Los modelos de adquisiciones tradicionales obligan a los equipos de ingeniería a actuar como coordinadores de logística. Se envían patrones planos a una empresa de corte por láser, se envían los espacios en bruto a un taller de soldadura independiente y, finalmente, se envían los conjuntos soldados a una instalación de recubrimiento en polvo. Este enfoque fragmentado crea fricciones operativas masivas. Cada vez que una pieza se mueve entre instalaciones, usted absorbe costos de flete ocultos y agrega días al cronograma de producción. Los gastos administrativos se disparan a medida que los agentes de compras gestionan múltiples órdenes de compra, realizan un seguimiento de cronogramas de envío dispares y buscan certificaciones de materiales de diferentes proveedores.
La consecuencia más grave de una cadena de suministro fragmentada es la pérdida de control de calidad. Cuando un ensamblaje final no pasa la inspección debido a un problema de acumulación de tolerancias, comienza el juego de culpas. El soldador culpa al cortador por las ranuras de gran tamaño, el cortador culpa al ingeniero por las tolerancias estrictas y el acabador culpa al soldador por la mala preparación de la superficie. Un único socio propietario de todo el proceso elimina esta dinámica. Cuando una instalación se encarga del diseño, corte, conformado, soldadura y acabado, tiene la responsabilidad total de la pieza final. Si un radio de curvatura está desactivado, el operador de la plegadora se dirige al departamento de láser para ajustar el patrón plano inmediatamente. Esta retroalimentación de circuito cerrado reduce drásticamente las horas de gestión de proyectos y garantiza que las piezas cumplan con las especificaciones antes de llegar al muelle de envío.
Las asociaciones llave en mano exitosas se basan en criterios operativos específicos. Necesita plazos de entrega transparentes respaldados por sistemas integrados de planificación de recursos empresariales (ERP). Un único punto de contacto debe administrar su cuenta, proporcionando actualizaciones en tiempo real sobre dónde se encuentran sus piezas en el taller. Los canales de comunicación digitales permiten a los ingenieros enviar cambios de revisión directamente al departamento de programación del fabricante. Un protocolo unificado de garantía de calidad debe abarcar todas las etapas de producción, utilizando inspecciones del primer artículo (FAI) en cada paso crítico de la ruta para detectar desviaciones tempranamente.
Se deben realizar revisiones de ingeniería antes de cargar una sola hoja de metal en una plataforma de corte. Los fabricantes avanzados utilizan software DFM automatizado y herramientas de visualización CAD 3D interactivas para analizar archivos STEP e identificar cuellos de botella en la fabricación. Observan las deducciones de curvatura, los factores K y la dirección de la veta del material para garantizar que el patrón plano se forme correctamente en la plegadora. Este rápido circuito de retroalimentación evita que los ingenieros diseñen piezas que son físicamente imposibles de fabricar o innecesariamente costosas de producir.
Las técnicas de optimización del diseño impactan directamente en el resultado final. Los fabricantes sugieren reducir el desperdicio de material anidando las piezas de manera más eficiente. Simplifican los perfiles de plegado para eliminar la necesidad de herramientas personalizadas para plegadoras. La estandarización del hardware, como el uso del mismo tamaño de tuerca PEM en todo un conjunto, reduce el tiempo de configuración y los errores de inserción del hardware. Los ingenieros también ayudan a seleccionar las aleaciones apropiadas en función de la tensión estructural y la exposición ambiental, asegurando que el material coincida con la aplicación sin aplicar demasiada ingeniería al componente.
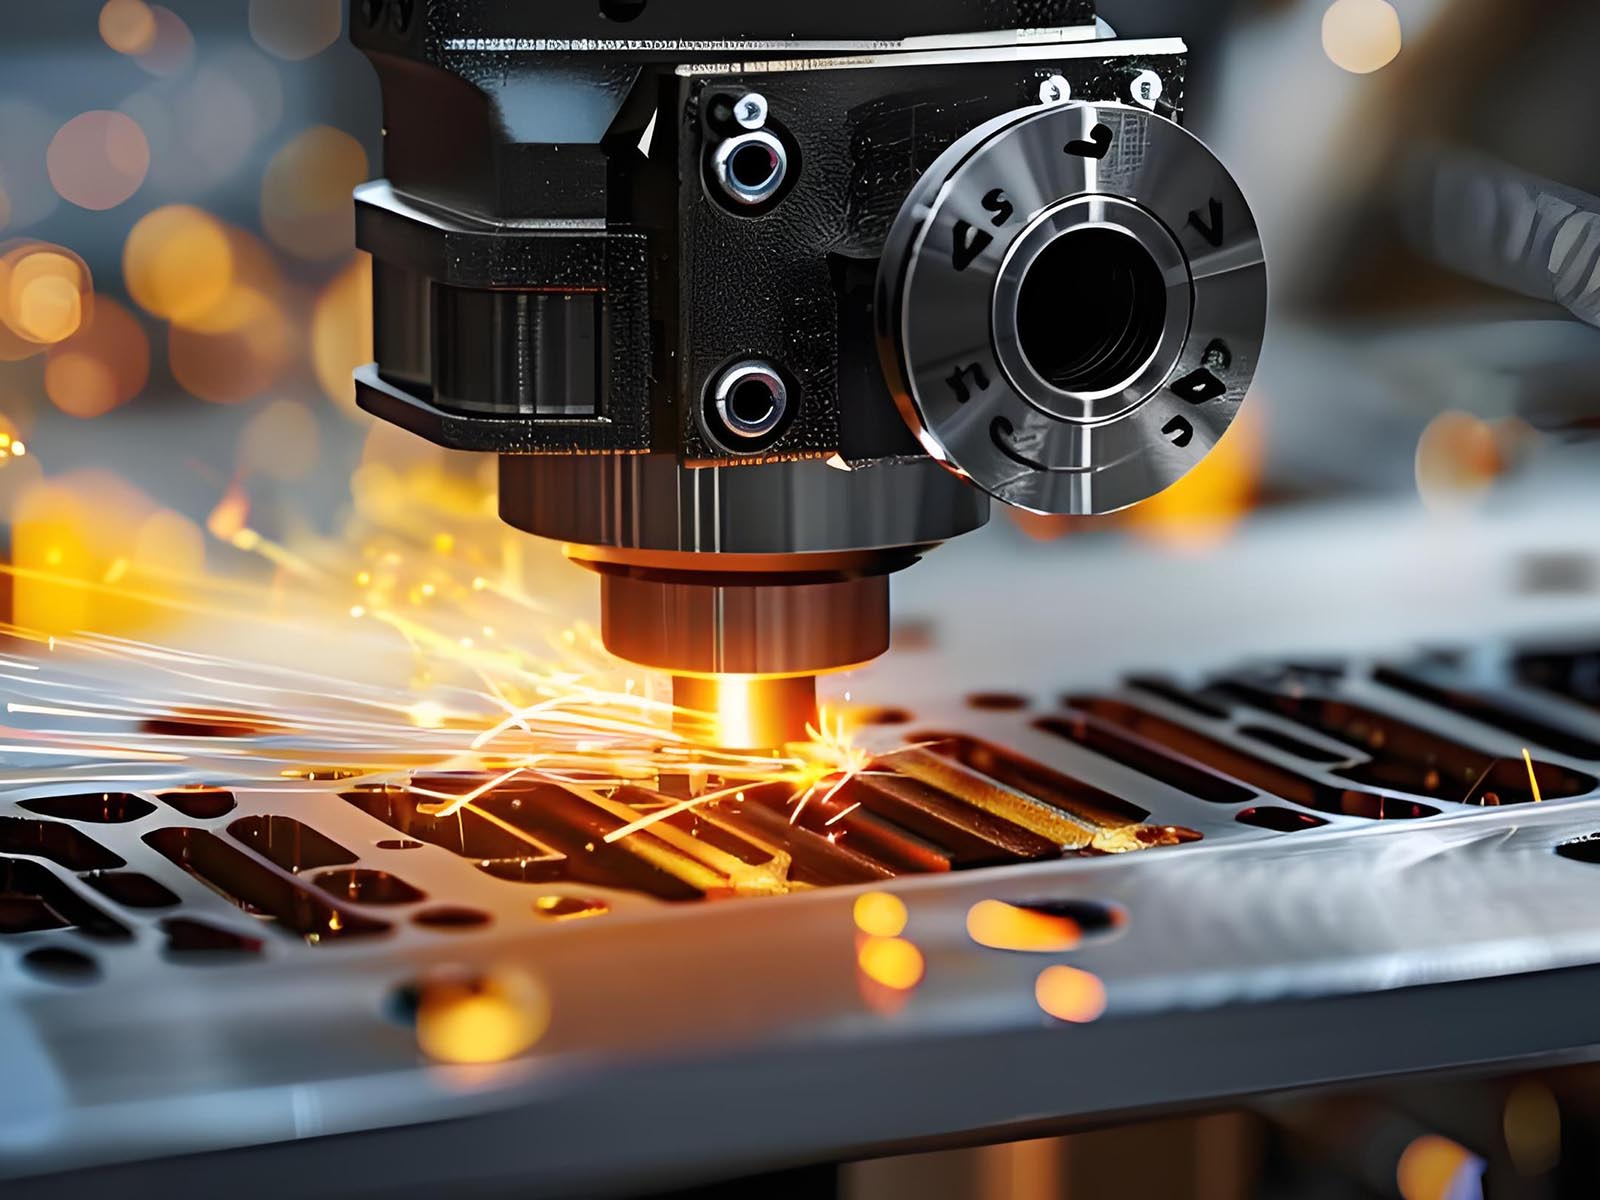
El taller depende de métodos de procesamiento de materiales primarios para convertir láminas en bruto en espacios en blanco precisos. Los láseres de fibra dominan el corte de calibre fino y ofrecen una velocidad extrema y bordes limpios en acero al carbono, acero inoxidable y aluminio. El corte por chorro de agua maneja placas más gruesas y materiales sensibles al calor, utilizando agua a alta presión y abrasivos para cortar metal sin crear una zona afectada por el calor (HAZ). Las punzonadoras CNC siguen siendo muy relevantes para piezas que requieren rejillas, avellanadores o patrones de orificios extensos, y utilizan herramientas de conformado especializadas para perforar y formar en una sola configuración. El software de anidamiento automatizado maximiza el rendimiento de las hojas, rotando y entrelazando piezas para reducir el desperdicio de material.
El moldeado y el doblado transforman espacios planos en estructuras tridimensionales. Las plegadoras de precisión equipadas con topes traseros CNC y sistemas de coronación hidráulica garantizan tolerancias dimensionales exactas. Los operadores dependen de un amplio inventario de herramientas, que incluye punzones de cuello de cisne, troqueles agudos y herramientas para dobladillos, para lograr una precisión repetida en múltiples lotes. Las plegadoras modernas cuentan con programación fuera de línea, lo que permite a los ingenieros simular la secuencia de plegado en una computadora para verificar si hay colisiones de herramientas antes de que el trabajo llegue al piso.
Tecnología de corte |
Espesor óptimo del material |
Ventajas clave |
Limitaciones |
|---|---|---|---|
Láser de fibra |
0,020' a 1,000' |
Velocidad extrema, bordes limpios, tolerancias ajustadas |
Tiene problemas con materiales altamente reflectantes en espesores elevados |
Chorro de agua abrasivo |
0,125' a 6,000'+ |
No hay zona afectada por el calor, corta cualquier material |
Velocidades de corte más lentas, mayores costos operativos |
Punzonado CNC |
0,030' a 0,250' |
Perforación a alta velocidad, formación en línea (rejillas) |
Requiere herramientas específicas, deja marcas de mordiscos en los contornos. |
Plasma de alta definición |
0,250' a 2,000' |
Rentable para placas gruesas y perforación rápida |
Corte más ancho y calidad de borde más áspera en comparación con el láser |
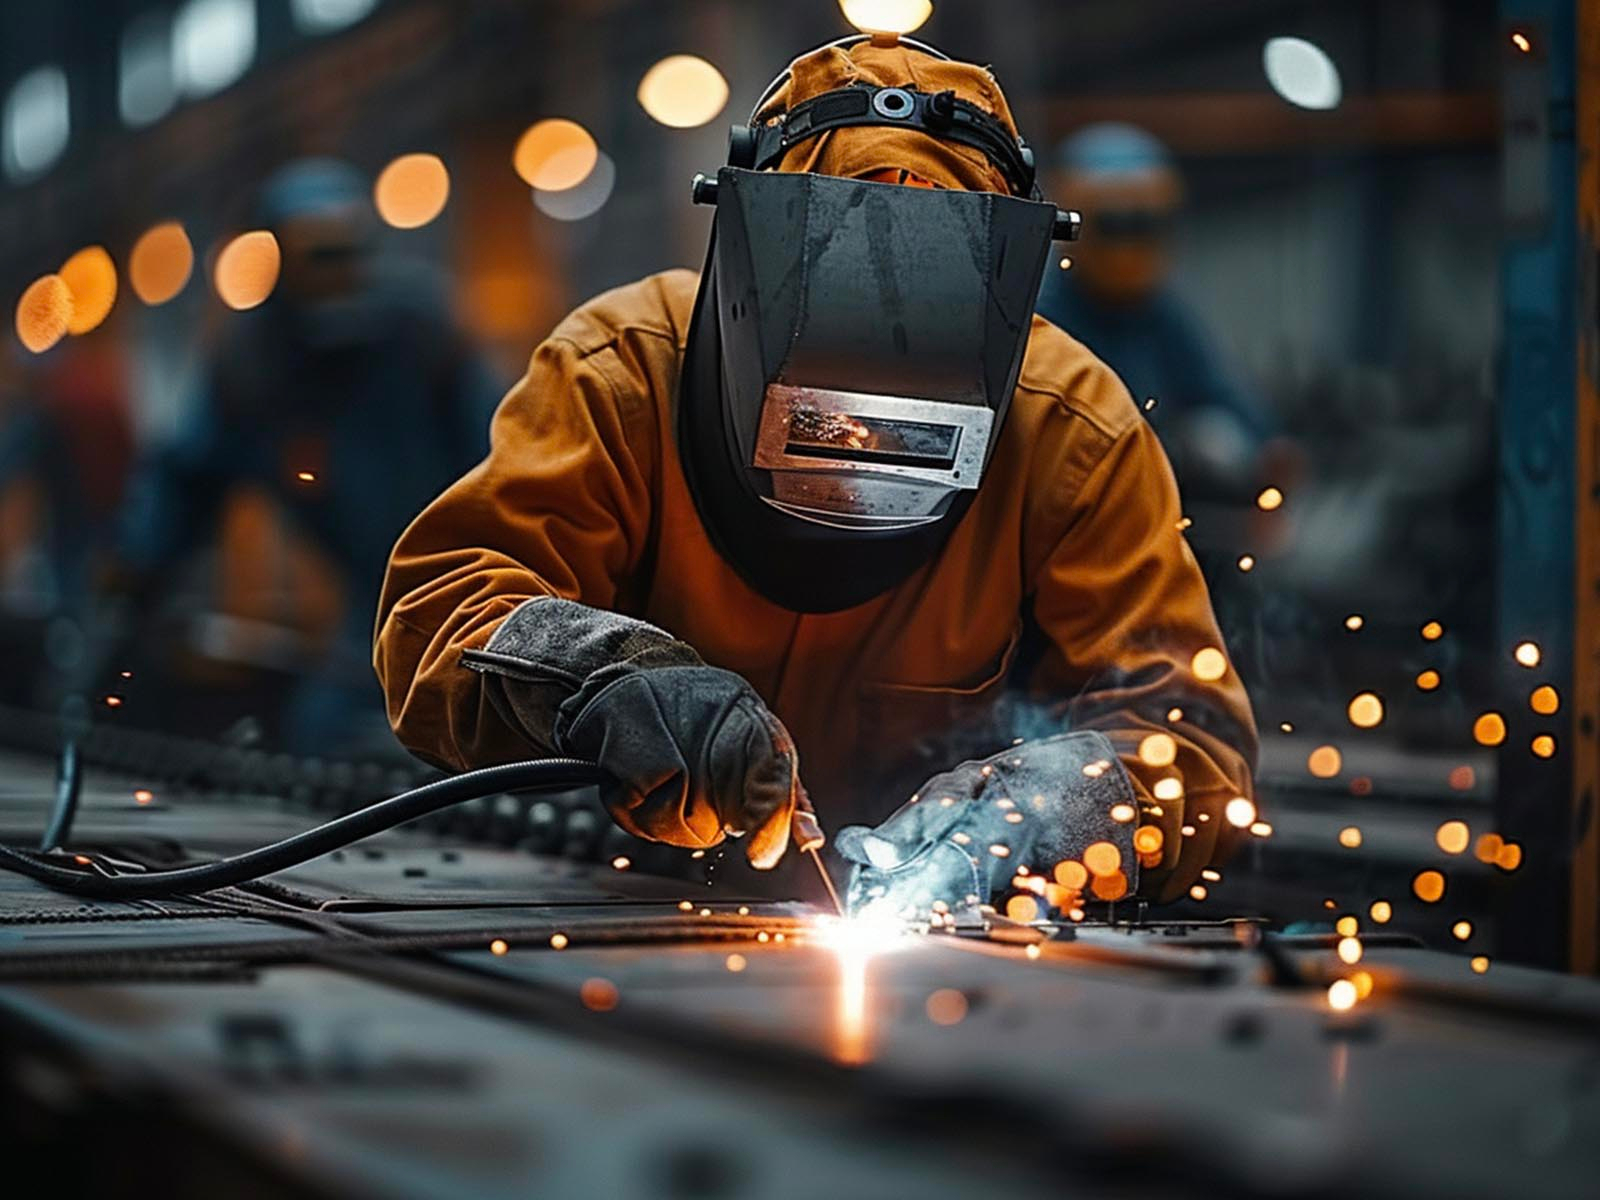
Los procesos de soldadura requieren conocimientos específicos según el tipo de material y el volumen de producción. La soldadura MIG (Metal Inert Gas) proporciona altas tasas de deposición para marcos de acero al carbono y componentes estructurales pesados. La soldadura TIG (gas inerte de tungsteno) ofrece un control térmico preciso y una estética superior, lo que la convierte en el estándar para gabinetes de aluminio y acero inoxidable de calibre delgado. Las células de soldadura robóticas manejan tiradas de producción de gran volumen, utilizando accesorios de soldadura personalizados para bloquear las piezas en su lugar y garantizar que cada pieza soldada sea idéntica. Esta automatización aumenta la coherencia general de los componentes y reduce la dependencia del trabajo manual para tareas repetitivas.
Los complejos servicios de montaje mecánico impulsan el valor más abajo en la cadena de suministro. Los fabricantes instalan hardware utilizando prensas de inserción automatizadas, asegurando que los separadores y montantes PEM estén asentados al ras y seguros. La integración electromecánica interna permite al fabricante montar rieles DIN, mazos de cables y ventiladores de refrigeración directamente en la carcasa metálica. Entregar una unidad plug-and-play completamente ensamblada reduce el tiempo de ensamblaje final en su propia línea de producción.
El metal en bruto rara vez sobrevive en el campo sin un acabado adecuado. Las opciones de acabado brindan durabilidad, protección ambiental y estética. El recubrimiento en polvo aplica un polvo seco electrostáticamente y lo cura en un horno para crear una cubierta dura y resistente a los impactos. El anodizado altera la química de la superficie del aluminio, proporcionando una resistencia extrema a la corrosión y un acabado duradero. La galvanización sumerge acero al carbono en zinc fundido para aplicaciones exteriores de alta resistencia. El granallado elimina la decoloración de la soldadura y proporciona un acabado mate uniforme en el acero inoxidable.
La ventaja logística de un socio llave en mano se extiende hasta el muelle de embarque. Los departamentos de embalaje internos diseñan cajas personalizadas e inserciones de espuma para proteger conjuntos pesados o de formas extrañas durante el transporte. Los servicios de kit personalizado agrupan piezas específicas, lo que permite a los trabajadores de su línea de montaje sacar una caja que contiene todo lo necesario para una construcción específica. Las flotas de entrega localizadas y las opciones de cumplimiento directo para el usuario final evitan por completo su almacén y envían productos terminados directamente a su cliente.
No todos los talleres de metal están construidos de la misma manera. Debe hacer coincidir la especialización del proveedor con la clase de su proyecto. La fabricación de chapa de precisión se centra en tolerancias estrictas, materiales de calibre fino y acabados cosméticos. La fabricación de acero estructural pesado se ocupa de vigas en I masivas, placas gruesas y soldaduras estructurales que requieren pruebas ultrasónicas. La fabricación de componentes personalizados de calibre liviano a menudo implica estampado a alta velocidad y troqueles progresivos. Seleccionar un proveedor cuya maquinaria principal y mano de obra no se alinean con sus requisitos volumétricos, de espesor y de grado de material específicos conduce al desastre. Un taller estructural destruirá un delicado recinto de aluminio, y un taller de chapa de precisión carece de la capacidad de una grúa para mover una plataforma de acero de 5,000 libras.
Las interfaces digitales modernas separan a los socios ágiles de los talleres mecánicos tradicionales de respuesta lenta. Los sistemas instantáneos de RFQ en línea y las herramientas automatizadas de análisis de archivos 3D le permiten cargar un archivo STEP y recibir una cotización en horas, no en semanas. Estos sistemas analizan la geometría, calculan el tiempo de la máquina y verifican la disponibilidad del material al instante. El seguimiento de la producción en tiempo real proporciona un panel digital que muestra exactamente dónde se encuentran sus piezas en el proceso de enrutamiento. La comunicación digital transparente garantiza que cuando un ingeniero actualiza una revisión, el taller recibe el nuevo patrón plano inmediatamente, evitando la producción de piezas obsoletas.
Audite rigurosamente la lista de equipos de un proveedor. Una instalación robusta debe contar con maquinaria moderna y automatizada y redundancia incorporada. Si un taller tiene solo una cortadora láser y ésta deja de funcionar por mantenimiento, todo su programa de producción se detiene. Busque instalaciones con múltiples láseres, un banco de plegadoras y varias estaciones de soldadura. Los sistemas automatizados de manejo de materiales, como las torres láser que cargan láminas en bruto y descargan piezas cortadas sin supervisión, demuestran un compromiso con la fabricación de alta eficiencia y sin luces.
Las certificaciones establecen la base de confiabilidad. Los proveedores deben poseer credenciales relevantes para demostrar que sus sistemas de gestión de calidad funcionan correctamente. ISO 9001 sirve como base para la fabricación general. El registro ITAR es obligatorio para los contratistas de defensa que manejan datos controlados por exportaciones. AS9100 dicta una trazabilidad estricta para el sector aeroespacial, mientras que las certificaciones ASME rigen la soldadura de recipientes a presión. Más allá de los certificados en papel, inspeccione su laboratorio de calidad. Deben utilizar herramientas de inspección avanzadas como máquinas de medición por coordenadas (MMC), escáneres láser y comparadores ópticos para verificar las dimensiones de las piezas con respecto al modelo CAD original.
Evalúe cómo el proveedor maneja las transiciones de volumen. Un socio competente ofrece creación rápida de prototipos para validar el diseño, utilizando herramientas suaves y procesos manuales para tener el primer artículo en sus manos rápidamente. A medida que el producto gana tracción en el mercado, deben escalar sin problemas a series de producción automatizadas. Esto significa realizar la transición de la pieza a celdas de soldadura robóticas o herramientas duras sin requerir rediseños completos ni obligarlo a buscar un nuevo proveedor de gran volumen.
Los ingenieros comparan constantemente los costos iniciales de los materiales con la longevidad del ciclo de vida. El acero al carbono estándar es barato y fácil de soldar, pero requiere una preparación exhaustiva de la superficie y una capa de pintura en polvo pesada para sobrevivir al aire libre. Las aleaciones de acero inoxidable especializadas (como 316L) o el aluminio liviano (como 5052) conllevan costos de materia prima más altos, pero ofrecen una resistencia inherente a la corrosión. Elegir el material adecuado desde el principio evita fallas prematuras en el campo, reduce los reclamos de garantía y elimina la necesidad de costosos repintados de mantenimiento en el futuro.
La fabricación personalizada implica una mecánica financiera estricta con respecto a las herramientas. Las mayores inversiones iniciales en troqueles de estampado personalizados, herramientas de conformado de alta resistencia o accesorios de soldadura robótica requieren capital por adelantado. Sin embargo, estas inversiones se justifican por importantes reducciones de costos por unidad en tiradas de gran volumen. Un troquel progresivo personalizado puede costar decenas de miles de dólares, pero reduce el tiempo de ciclo de una pieza de tres minutos en una prensa plegadora a tres segundos en una prensa estampada. Debe calcular el punto de equilibrio en función de sus proyecciones de volumen anual.
La gestión opaca de proyectos agota los presupuestos en silencio. Los retrasos en la respuesta a las Solicitudes de Información (RFI) paralizan las líneas de producción. Las desviaciones de diseño no aprobadas, donde un operador del taller cambia un radio de curvatura para hacer que una pieza encaje sin avisar a ingeniería, provocan un retrabajo masivo durante el ensamblaje final. La falta de seguimiento de la producción en tiempo real significa que no puede programar con precisión sus propios procesos de ensamblaje posteriores, lo que genera mano de obra inactiva en su planta mientras espera que lleguen las piezas.
La escasez mundial de metales, las asignaciones de fábricas y las fluctuaciones arancelarias corren el riesgo de retrasar la producción y hacer estallar los presupuestos. Mitigue este riesgo asociándose con fabricantes que mantengan relaciones profundas con fábricas nacionales y grandes centros de servicio. Un socio sólido mantiene un inventario estratégico de materias primas para sus cuentas clave, protegiéndolo de picos repentinos del mercado. Asegúrese de que su contrato incluya cláusulas transparentes de escalamiento de materiales vinculadas a índices de productos básicos reconocidos, de modo que los ajustes de precios se basen en datos, no en márgenes arbitrarios.
Los cambios de ingeniería a mitad de producción provocan desperdicios, retrabajos y excesos presupuestarios. Implementar estrictos protocolos de orden de cambio digital. Exija aprobaciones de gemelos digitales o visualización 3D antes de que comience la producción física. Si es necesaria una revisión, el fabricante debe proporcionar un análisis de impacto claro que detalle el costo de los espacios en blanco desechados y el retraso en el cronograma antes de que se apruebe la Orden de cambio de ingeniería (ECO).
El desgaste de las herramientas, la expansión térmica de la máquina o la fatiga manual del operador dan lugar a piezas fuera de especificaciones en lotes posteriores. Exigir informes de inspección del primer artículo (FAI) para cada nueva configuración. Requerir datos de control estadístico de procesos (SPC) para dimensiones críticas en ejecuciones de gran volumen. Priorice a los fabricantes que utilizan células robóticas automatizadas para tareas repetitivas, ya que los robots no sufren fatiga y aplican exactamente los mismos parámetros de soldadura a la milésima parte que a la primera.
Elegir el proveedor de servicios de fabricación de metal adecuado es algo más que la capacidad de fabricación: se trata de encontrar un socio que pueda respaldar su proyecto desde el diseño hasta la entrega final. Al evaluar la experiencia en ingeniería, la capacidad de producción, el control de calidad y la confiabilidad de la cadena de suministro, puede reducir costos, mejorar la eficiencia y garantizar una calidad constante del producto durante todo el proceso de fabricación.
DINGPRECISION se especializa en brindar servicios de fabricación de metales de precisión y soluciones de fabricación personalizadas para clientes de una amplia gama de industrias. Con equipos de producción avanzados, equipos de ingeniería experimentados y estrictos sistemas de gestión de calidad, la empresa ofrece componentes metálicos confiables y de alta precisión y soluciones de fabricación llave en mano que cumplen con los exigentes estándares internacionales.
Antes de seleccionar un socio de fabricación de metal, considere lo siguiente:
Evaluar las capacidades de ingeniería del proveedor y el soporte de DFM.
Verificar la capacidad de producción, certificaciones y sistemas de control de calidad.
Elija un fabricante con capacidades integrales de fabricación interna.
Asóciese con un proveedor confiable que brinde producción estable, soporte técnico receptivo y cooperación confiable a largo plazo.
R: La fabricación de chapa metálica se centra específicamente en el procesamiento de metal plano de hasta aproximadamente 0,250 pulgadas de espesor mediante corte, punzonado y doblado. La fabricación de metales a medida abarca una gama mucho más amplia de materiales, incluidas placas pesadas, vigas estructurales y ensamblajes complejos que requieren mecanizado especializado, soldadura pesada e integración electromecánica.
R: DFM identifica características demasiado complejas antes de que comience la producción. Sugiere espesores de material estándar, optimiza los radios de curvatura para que coincidan con las herramientas existentes y anida piezas de manera eficiente. Esto reduce el tiempo de configuración de la máquina, minimiza el desperdicio de material y elimina la necesidad de costosas matrices plegadoras personalizadas.
R: Una instalación confiable debe contar con certificaciones fundamentales como ISO 9001 para gestión de calidad. Dependiendo de su sector, busque credenciales especializadas, como soldadores certificados por AWS para integridad estructural, AS9100 para trazabilidad aeroespacial, ITAR para cumplimiento de defensa o ISO 13485 para dispositivos médicos.
R: La fabricación llave en mano reduce drásticamente los costos logísticos y elimina los riesgos de daños por tránsito entre instalaciones. Proporciona plazos de entrega más rápidos, reduce los gastos generales de gestión de proyectos y garantiza la responsabilidad de una única fuente. Si una pieza no pasa la inspección, el proveedor llave en mano la repara internamente sin culpar a un proveedor externo.
R: Los prototipos rápidos pueden tardar solo unos días cuando se utilizan cotizaciones digitales modernas, corte por láser y herramientas estándar. Las series de producción complejas y de gran volumen que requieren troqueles de estampado personalizados, dispositivos de soldadura robóticos o extrusiones especializadas pueden tardar de varias semanas a meses en implementarse y escalarse por completo.
R: Debe proporcionar dibujos 2D con tolerancias específicas y modelos CAD 3D (archivos STEP). Incluya grados exactos de material, especificaciones de hardware, requisitos de acabado deseados y volúmenes de producción anual estimados para garantizar que el fabricante pueda calcular con precisión los tiempos de la máquina y el rendimiento del material.


