


理想的な CAD モデルと製造現場の物理的現実との間に乖離があると、予期せぬ遅延、構造的完全性の侵害、またはリード タイムの延長が生じることがよくあります。間違った製造方法を指定すると、製品の実行可能性に直接影響します。工具要件、材料の挙動、およびボリュームのスケーリングを考慮しないと、下流側で障害が発生します。これらの課題を解決するには、利用可能な技術を厳密に評価する必要があります。このガイドではコアを詳しく説明します 板金製造プロセス。技術力、機械、コスト構造、導入リスクについて詳しく説明します。データに基づいた調達と設計上の意思決定を効果的にサポートする方法を学びます。これらの方法を理解すると、継続的なやり直しを必要とせずに、設計をデジタル概念から物理コンポーネントに確実に変換できます。
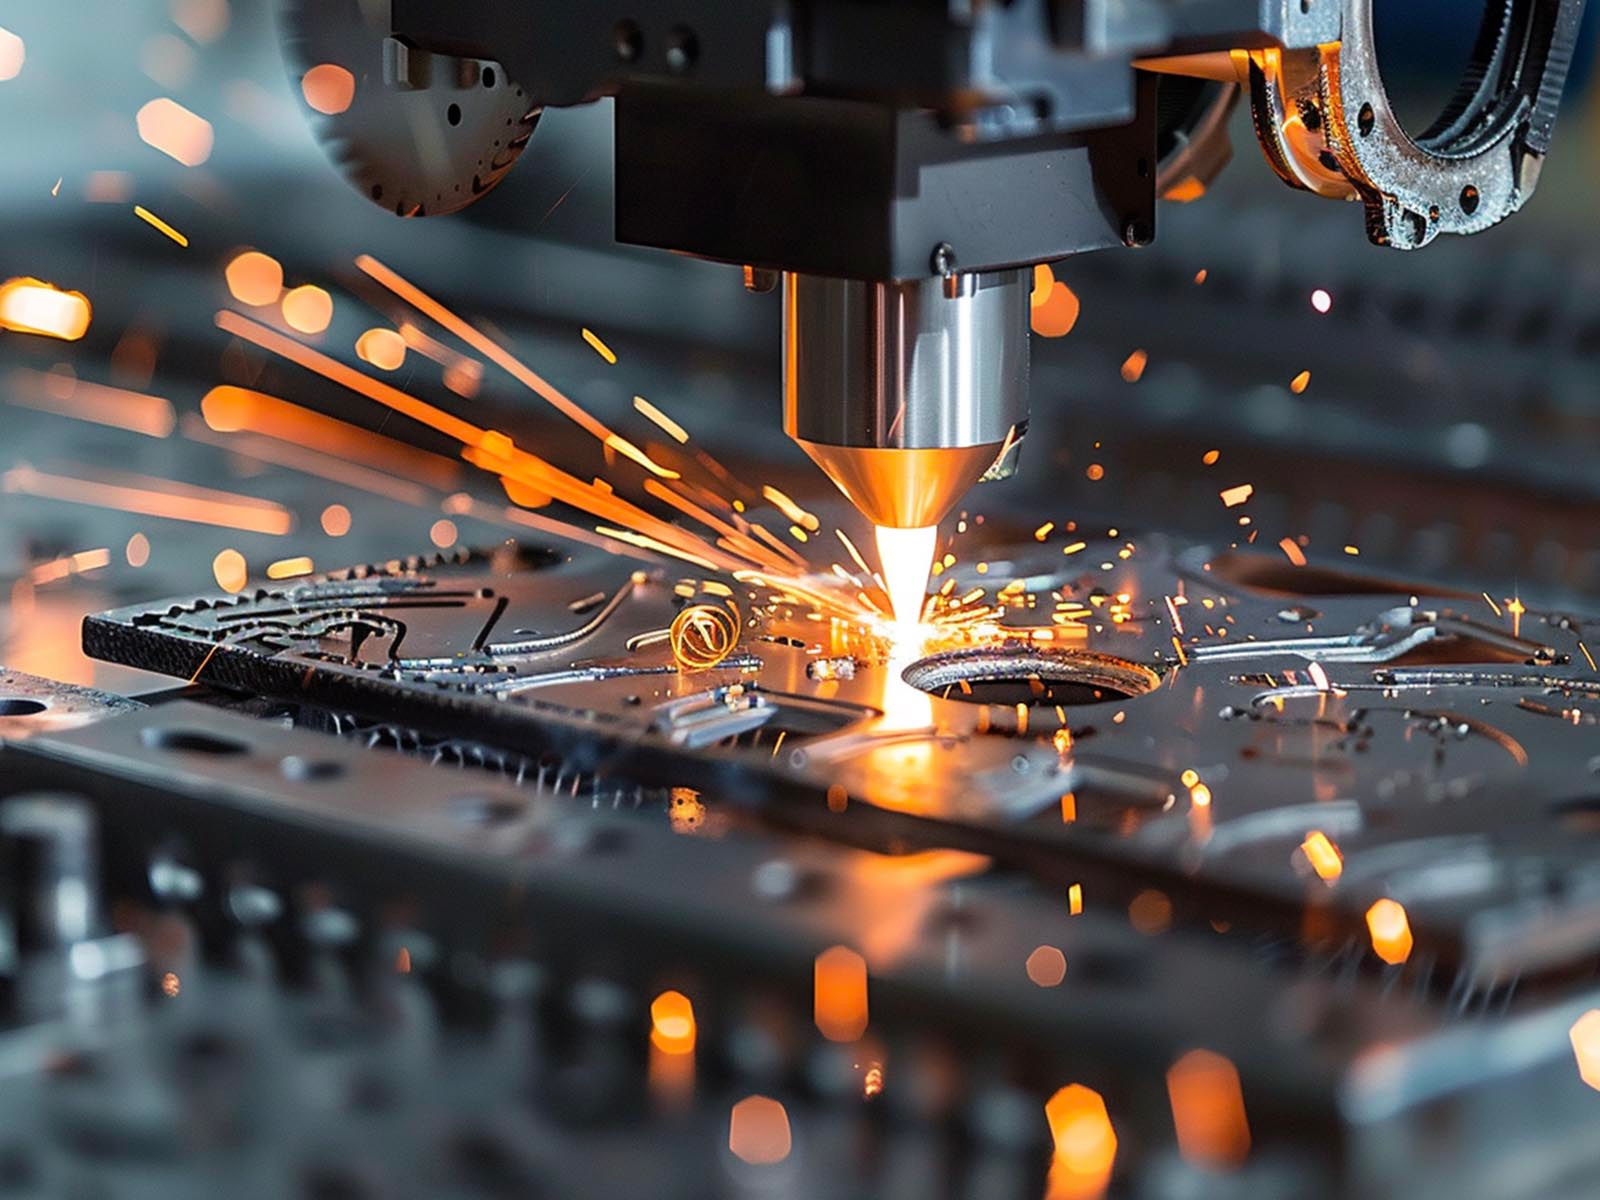
プロセスの選択はユニットエコノミクスを決定します。部品を 1 個から 10,000 個以上に拡張するには、戦略的な変更が必要です。大量生産では、スタンピングやロール成形などの多額の事前工具コストが正当化されますが、少量から中量の生産では、レーザー切断とプレス ブレーキ曲げの柔軟性が頼りになります。
公差はコストを飛躍的に上昇させます。機能的に必要な公差よりも厳しい公差を指定すると、プロセスの選択肢が制限され、スクラップ率と検査コストが増加します。
製造容易性を考慮した設計 (DFM) は交渉の余地がありません。設計意図と特定の製造能力を早期に調整することで、コストのかかる二次作業を回避し、熱歪みや材料の破損などのリスクを軽減します。
仕上げは、美観だけでなく機能的な要件です。表面処理は、環境への適合性、耐食性、および最終部品の寸法への影響を評価する必要があります。
目次
部品の機能要件を定義することは、あらゆる製造プロジェクトの最初のステップです。製造方法を選択する前に、明確な成功基準を確立する必要があります。最終構造の耐荷重ニーズを考慮してください。コンポーネントはサーバー ラックのような静的荷重にさらされるでしょうか、それとも車両のシャーシのような動的荷重にさらされるのでしょうか?環境への曝露もプロセスの選択に影響します。海洋環境に面した部品には、屋内エンクロージャとは異なる取り扱いと材料グレードが必要です。ライフサイクルの予測により、選択肢がさらに絞り込まれます。これらの基本的な機能要件を満たしながら、原材料の金属を使用可能な構造に変換する必要があります。これらの基準を早期に定義しないと、現場でのオーバーエンジニアリングや早期の部品故障につながります。
損益分岐点を分析することで、生産規模をどのように拡大するかが決まります。 1 個の部品から 50 個の部品をプロトタイピングするまでの過程は、10,000 個の部品を量産する場合とは大きく異なります。レーザー切断のような工具の少ない方法では、ユニットあたりの変動費が高くなります。物理的な金型を機械加工する必要がないため、設計の反復に非常に高い柔軟性をもたらします。逆に、ハードツールスタンピングなどの高度なツールを使用する方法には、多額の先行投資が必要です。ただし、大規模な場合には非常に低い変動費を実現します。スタンピングが CNC パンチングよりも経済的になる正確なボリューム層を計算する必要があります。この計算により、少量生産時の不必要な工具による資本の無駄が防止されます。
材料の特性によって、製造現場でどの成形および切断プロセスが実行可能であるかが決まります。降伏強度は、金属を永久変形させるのに必要な力を決定します。延性は、材料が破断する前にどれだけ伸びることができるかを示します。加工硬化は、繰り返しの成形操作中に金属が脆くなるときに発生します。これらのプロパティを選択したプロパティと一致させる必要があります 板金製造プロセス。たとえば、5052-H32 アルミニウムを成形すると、複雑なエンクロージャに優れた曲げ性が得られます。 6061-T6 アルミニウムに同じ半径の小さい曲げを試みると、多くの場合、すぐに亀裂が発生します。高張力鋼は、標準的な A36 軟鋼と比較して、膨大なプレス ブレーキ トン数を必要とします。フラット パターンを完成させる前に、必ず材料の互換性を確認してください。
材質グレード |
成形性 |
溶接性 |
一般的なアプリケーション |
|---|---|---|---|
304 ステンレス鋼 |
良い |
素晴らしい |
食品加工機器、医療機器 |
5052-H32 アルミニウム |
素晴らしい |
良い |
電子エンクロージャ、船舶用ハードウェア |
6061-T6 アルミニウム |
悪い(ひび割れしやすい) |
良い |
構造ブラケット、機械加工コンポーネント |
A36 軟鋼 |
良い |
素晴らしい |
重量構造フレーム、産業用ブラケット |
現実的なベースライン許容値を確立すると、コストの指数関数的な増加を防ぐことができます。 +/- 0.005 インチの公差には、精密機械、頻繁な校正、および厳格な手動検査が必要です。 +/- 0.030 インチの標準公差により、標準的な製造上のばらつきにも容易に対応できます。累積許容誤差が複数のステップにわたってどのように積み重なるかを理解する必要があります。レーザーで切断し、プレスブレーキで曲げ、溶接した部品は、各段階でばらつきが蓄積されます。不必要に厳しい公差を指定すると、プロセスのオプションが制限されます。また、スクラップ率も上昇し、単価も上昇します。重要な嵌合面にのみ厳しい公差を適用し、重要でない寸法は緩めのままにしておきます。
シャーリングでは、ギロチンシャーを使用して迅速な直線切断が可能です。大きなマスターシートを下流工程で扱いやすいブランクにスライスすることに優れています。オペレーターはバックゲージを使用して、再現性のある切断寸法を確保します。ノッチによりコーナーから材料が取り除かれ、後続の曲げ操作中に重なりが防止されます。この方法は、標準的な長方形の形状を打ち抜く場合に非常に費用対効果が高くなります。プレスブレーキオペレーターのためにフラットパターンを迅速に作成します。ただし、せん断加工には厳しい幾何学的制限があります。直線と外側のエッジに限定されます。この方法では、内部の穴や複雑な曲線を作成することはできません。エッジの品質によっては、二次仕上げが必要なわずかなバリが見られる場合もあります。
レーザー切断は高精度を実現し、複雑な形状を簡単に処理します。最新のファイバー レーザーは、信じられないほどの速度で薄いゲージの金属を切断します。物理的な抜き型を使用しないため、セットアップにかかる時間は最小限です。そのため、少量から中量の生産やラピッドプロトタイピングに最適な選択肢となります。エンジニアは、複雑な穴のパターンや有機的な形状をレーザー切断に頼っています。主なトレードオフとしては、数百の穴を持つ部品の部品ごとのサイクル タイムが関係しますが、この場合はパンチ プレスの方が高速になる可能性があります。さらに、熱処理により切断端に沿って熱影響部 (HAZ) が形成されます。この局所的な加熱により刃先が硬化し、二次加工やタップ加工が複雑になります。
ウォータージェット切断では、砥粒ガーネットを混合した高圧の水流を利用します。完全冷間切削加工です。この機能により、極端な厚さの材料を簡単に処理でき、多くの場合、数インチの固体鋼を切断できます。また、従来の CO2 レーザーでは課題となることが多い、銅や真鍮などの反射率の高い金属の切断にも優れています。ウォータージェットは、熱歪みや HAZ がまったく許容できない場合に最適です。航空宇宙産業および医療産業では、材料の質を維持するためにこの方法を指定することがよくあります。主な欠点としては、切断速度が遅いことが挙げられます。また、プラズマやレーザーの代替手段と比較して、インチ当たりの運用コストも高くなります。
プラズマ切断により、厚い金属板を高速に加工できます。イオン化ガスを高速で吹き付けることで重量鋼やアルミを効率よく処理します。この方法は、重工業用コンポーネントにとって非常に費用対効果が高いことが証明されています。これは、元の状態のエッジ品質が二次的な関心事である場合に最も効果的です。構造ベース プレートや重機ブラケットが典型的な用途です。トレードオフには、レーザー切断よりも大幅に広い切り口が含まれます。プラズマは、強力な熱エネルギーにより、より大きな HAZ も生成します。得られるエッジの仕上げは一般に粗くなり、下端にドロスが残ることがよくあります。部品は、溶接または組み立ての前に二次バリ取りまたは研削が必要です。
CNC パンチングにより、標準形状の迅速な加工が可能になります。タレットプレスは、ハードツールの回転カルーセルを使用して、穴、ルーバー、直線カットを迅速に打ち抜きます。このプロセスは、中規模から大量の生産量に非常に拡張性があります。また、同じセットアップ内でディンプル、ノックアウト、皿穴などの 3D フォームも可能になります。これにより、二次成形操作が不要になります。ただし、CNC パンチングでは、非標準の形状に対応する特別な物理的ツールが必要です。カスタム ツールを使用すると、リードタイムと初期費用が追加されます。工具の摩耗も長期的な公差の一貫性に影響を与えます。部品の品質を維持するには、定期的なメンテナンスと工具の研磨が必須です。
切断工程 |
最適な用途 |
主な利点 |
主な制限 |
|---|---|---|---|
剪断 |
直線ブランキング |
非常に高速でコスト効率が高い |
内部の穴や曲線は切断できません |
レーザー切断 |
複雑な形状、プロトタイピング |
高精度、工具コストゼロ |
熱影響区域 (HAZ) を作成します |
ウォータージェット切断 |
厚板、熱に弱い部品 |
熱歪みなし(冷間プロセス) |
速度が遅くなり、運用コストが高くなります |
プラズマ切断 |
重工業用コンポーネント |
非常に厚い金属の高速切断 |
広いカーフとラフエッジ仕上げ |
CNCパンチング |
標準穴による大量生産 |
3D形状(ルーバー、ディンプル)の作成が可能 |
カスタム形状には物理的なツールが必要 |
プレスブレーキ曲げにより、多用途の直線曲げ機能が得られます。オペレータは標準的な V ダイとパンチを使用して角度を形成します。これは、エンクロージャ、ブラケット、シャーシの製造における業界標準であり続けています。エア曲げは必要なトン数が少なく、パンチが材料をダイの底部まで押し込まないため、曲げ角度に柔軟性が得られます。ボトミングとコイニングでは、より高い精度を得るために材料を金型に完全に押し込むため、大幅に多くの機械トン数が必要になります。実装のリスクは物質的なスプリングバックに集中します。スプリングバックの変動は材料バッチごとに発生するため、オペレーターによる調整が必要です。最小フランジ長さの制限も考慮する必要があります。フランジが短すぎると、曲げサイクル中に V ダイに滑り込みます。
繰り返し可能なプレス ブレーキ操作を保証するために、オペレータは厳密なセットアップ シーケンスに従います。
材料のゲージと木目の方向を設計図面と照合して確認します。
材料の厚さに基づいて、適切なパンチ半径と V ダイ開口部を選択します。
機械の油圧装置の過負荷を防ぐために必要なトン数を計算します。
バックゲージの座標をプログラムして、正確な曲げ線の位置を確立します。
スクラップ材料に対してテスト曲げを実行し、スプリングバックを測定して補正します。
特殊な成形技術により、標準的なリニアダイスを使用せずに金属を加工できます。ビードにより、材料全体の厚さを増すことなくパネルの構造的剛性が高まります。フランジ加工により、組み立て用に強化されたエッジが作成されます。収縮と伸縮により、製造者は特殊なジョーツールを使用して複雑な湾曲したプロファイルを作成できます。これらの方法は、軽量構造コンポーネントでは一般的です。航空宇宙用途やカスタム エンクロージャは、高い剛性重量比を実現するためにこれらの製品に依存しています。導入のリスクは顕著です。これらの技術には、イングリッシュホイールやパワーハンマーなどの高度に特殊な機械が必要です。また、成形プロセス中に金属が過剰に加工されると、局所的な材料疲労を引き起こす可能性があります。
スタンピングにより、複雑な形状を高速かつワンストロークで成形できます。機械式または油圧式プレスによって、カスタムの金型が板金に押し込まれます。生産量が 10,000 ユニットを超える場合には、これが決定的な選択肢となります。プログレッシブスタンピングプレスは、金属ストリップが機械に送り込まれると同時に、ブランキング、ピアッシング、成形などの複数の操作を実行できます。主なトレードオフには、法外なダイの初期費用が含まれます。ハードツールの開発には、長いリードタイムと多額の資本が必要です。ツーリング後の設計変更は非常にコストがかかります。スタンピング金型の製造プロセスを開始する前に、最終デザインを完全に固定する必要があります。
ロールフォーミングは連続曲げ加工です。平坦なシートメタルは、コイルから一連の嵌合ロールダイを通して供給されます。各スタンドは、目的の断面に達するまで金属を段階的に曲げます。このプロセスは、構造チャネル、屋根パネル、トラックなどの長くて均一な部品の製造に優れています。ラインが稼働すると、驚くべき生産速度が実現します。主なトレードオフとしては、セットアップ コストが高くつくことと、広範囲にわたるツールが必要になることが挙げられます。ロール成形は、特定の直線プロファイルに厳密に制限されます。直線軸の外側でさまざまな断面を持つ部品や複雑な 3D 形状を作成することはできません。

ハードウェアの挿入には、あらかじめ開けられた穴に特殊な留め具を押し込むことが含まれます。このプロセスにより、薄い金属板に、強力で再利用可能な耐荷重性のねじ山が形成されます。これは、電子エンクロージャ、PCB、および構造アセンブリの標準です。多くの場合、母材の金属は薄すぎるため、従来のねじ山をタップすることはできません。クリンチ ファスナーは、特殊なアンビルとパンチを使用してホスト材料を移動させます。金属はファスナーのアンダーカットにコールドフローし、所定の位置にしっかりとロックされます。実装のリスクには、DFM を厳密に遵守する必要があります。正確な穴のサイズを指定する必要があります。また、適切なエッジ距離のクリアランスを維持する必要があります。ハードウェアを端に近づけすぎると、材料が膨らんだり、ハードウェアに重大な障害が発生したりすることがあります。
溶接により、永久的な高強度の構造接合部が形成されます。 TIG (GTAW) 溶接は、卓越した精度と美的制御を実現し、ステンレス鋼の目に見える継ぎ目に最適です。 MIG (GMAW) 溶接は、より厚い構造コンポーネントに対して速度と深い溶け込みを提供します。スポット溶接は、金属に電流を流すことにより、溶加材を使用せずに、薄いゲージの重なり合った継ぎ目を迅速に接合します。レーザー溶接は、最小限の入熱で深く狭い溶接を実現します。実装のリスクには、重大な熱歪みや反りが含まれます。バーンスルーは、薄いゲージでは常に脅威となります。溶接には高度な熟練労働者も必要です。溶接後の研削と研磨により、最終組み立てに大幅な時間とコストがかかります。
機械的締結により、熱を加えずにコンポーネントを接合します。アルミニウムと鋼など、溶接が不可能な異種材料の接合に最適です。また、プレコートまたは塗装済みの金属を熱による損傷から保護します。この方法は、将来のメンテナンスや完全な分解が必要なアセンブリに最適です。ブラインド リベットは、溶接では繊細な表面仕上げが損なわれてしまう永久的な機械的接合を提供します。トレードオフには、ファスナー自体によるコンポーネントの重量の追加が含まれます。また、オーバーラップするジョイントの設計も必要です。機械的な組み立てを確実に成功させるには、複数の嵌合部品間で穴を正確に位置合わせすることが必須です。
接着剤による接合では、工業用グレードのエポキシと VHB テープを利用してシートメタルを接合します。この方法では、応力が集中するスポット溶接とは異なり、接合部全体に均一な応力分布が得られます。優れた振動減衰を実現し、接合部が完全に目に見えないようにします。接着剤による接合は、軽量の筐体や美しい建築用パネルに最適です。ただし、導入には厳しいリスクが伴います。このプロセスでは、適切な接着を確保するために細心の注意を払った表面処理が必要です。油、スケール、ゴミが付着すると接着力が低下します。接着剤は環境劣化にも敏感です。極端な温度変動と高湿度は、時間の経過とともに接合部を弱める可能性があります。
表面仕上げは、美観を向上させながら、生の金属を腐食から保護します。粉体塗装では乾燥粉体を静電的に塗布し、オーブンで加熱して硬化させます。優れた耐久性、優れた耐傷性、堅牢なエッジカバレッジを実現します。これは、頑丈な金属製エンクロージャの業界標準です。ウェットペイントでは液体溶剤を使用します。粉末硬化オーブンの高温に耐えられない部品に必要です。ウェットペイントでは、高度にカスタマイズされたカラーマッチングも可能です。ただし、湿式塗料は一般に欠けやすく、乾燥時間が長くなり、塗布中に揮発性有機化合物 (VOC) が放出されます。
メッキと陽極酸化は金属の表面化学を変化させます。亜鉛またはニッケルメッキは、鋼部品に優れた耐食性をもたらします。錆に対する犠牲的な障壁として機能します。陽極酸化処理はアルミニウムに特化して使用されます。表面を硬化し、独特の誘電特性をもたらします。タイプ III ハードコート陽極酸化により、非常に耐摩耗性の高い表面が作成されます。実装リスクは次元の変化に集中します。どちらのプロセスも材料の厚さを追加または変更します。 CAD 公差では、このコーティングの厚さを考慮する必要があります。ネジ穴は特に脆弱です。めっきの前にネジ山や大きすぎる穴をマスクしないと、ハードウェアを挿入できなくなります。
バリ取りでは、切断プロセスで残った鋭いエッジ、スラグ、バリを取り除きます。エッジの丸み付けはこれをさらに一歩進め、すべてのパーツのエッジに沿って滑らかで均一な半径を作成します。これらのプロセスは、組み立て時の安全な取り扱いのために必須です。また、後続のコーティングの適切な接着も保証します。ペイントとパウダー コートは、硬化中に鋭い 90 度のエッジから剥がれる傾向があります。そうするとエッジが錆びてしまいます。自動バリ取り機は研磨ベルトとブラシを使用して部品を迅速に処理します。 DA サンダーによる手動バリ取りは、複雑な形状や繊細な形状の場合にのみ行われます。
DFM ガイドラインを無視すると、製造遅延やコスト超過につながります。一般的なエラーには、材料の厚さよりも小さい内部曲げ半径を指定することが含まれます。これにより、金属が曲げ線に沿って破壊されます。穴やハードウェアを曲げ線に近づけすぎると、成形中に穴が楕円形に変形します。交差するフランジのコーナーにベンドリリーフを追加しないと、裂けが発生します。標準の板金ゲージを無視すると、ベンダーは高価な原材料を特注で注文することになります。コストを管理しやすくするために、常に標準的な材料の厚さと標準的な工具プロファイルを中心に設計してください。
適切なベンダーを選択するには、そのベンダー特有の技術的能力を評価する必要があります。機器マトリックスを検討して、お客様の量と公差のニーズに適した機械を備えていることを確認してください。 ISO 9001 や AS9100 などの認証を探して、品質管理システムを評価します。検査能力を調査します。品質管理のために三次元測定機 (CMM) または自動レーザー スキャンを利用していますか?拡張能力を評価します。パートナーは、ベンダーを完全に変更することなく、製品を少量のプロトタイプから大量生産に移行できる必要があります。
プロジェクトを確実に成功させ、製造ワークフローを最適化するには、次の手順を実行してください。
CAD モデルを最終決定する前に、最終候補に挙げられた製造パートナーと包括的な DFM レビューを実施します。
部品コストとは別に工具コストを内訳した見積もりをリクエストしてください。
さまざまなボリューム階層で ROI を計算し、ハード ツールの正確な損益分岐点を決定します。
ベンダーの既存の工具在庫に合わせて材料ゲージと曲げ半径を標準化します。
信頼性が高く正確な板金製造が必要なプロジェクトでは、 DINGPRECISION は 、さまざまなカスタム金属部品や生産要件をサポートする製造ソリューションを提供します。 DINGPRECISION は、製造能力、精度、実践的なプロジェクト サポートに重点を置き、品質、効率、コストのバランスを取りながら、お客様が設計を一貫した生産準備が整ったコンポーネントに変えるのを支援します。
A: 少量で複雑な形状の場合、通常、レーザー切断は工具コストがかからないため、最も費用対効果が高くなります。単純な形状を大量に生産する場合は、CNC パンチングまたはスタンピングが部品あたりのコストを最も低く抑えます。単純な直線のブランキングでは、シャーリングが最もコスト効率が高くなります。
A: 生産量が少ない場合は、レーザー切断やプレス ブレーキ曲げなど、柔軟で段取りの少ないプロセスが有利になります。生産量が 10,000 ユニットを超えると、スタンピングまたはロール成形の高額な初期工具コストが、部品ごとの変動コストが大幅に低下することで正当化されます。
A: 材料の厚さよりも小さい内部曲げ半径を指定すると、過剰な応力が発生します。これにより、曲げ線に沿って材料が破損したり亀裂が入ったりすることがよくあります。標準ルールは、内半径を材料の厚さと同じかそれ以上にすることです。
A: 公差を厳しくすると、特殊な機械が必要になり、処理速度が遅くなり、厳密な手作業による検査が必要になります。これにより、スクラップ率が増加し、コストが飛躍的に上昇します。厳密な公差は重要な合わせ面にのみ適用し、標準寸法は標準公差のままにします。
A: HAZ は、レーザーまたはプラズマ切断の高熱によって微細構造が変化した金属の領域です。このゾーンは硬化して脆くなることがよくあります。これにより、タップ加工や機械加工などの二次加工が大幅に困難になり、切削工具の摩耗が早くなります。
A: 金属をプレスブレーキで曲げると、曲げ線付近の材料が伸びて変形します。穴がこの領域に近すぎると、穴は楕円形に歪みます。これにより、クリンチ ファスナーや PEM ナットを正常に挿入できなくなります。


